Ang Shanxi Jianing Forging ay nakalikom ng mga totoong kaso ng wind power flange rings, ring gears, bearing rings, roller rings, at iba pang ring landings, kasama ang kumpletong hanay ng mga tapos na produktong forging para sa carbon steel, stainless steel, at alloy rings, na nagbibigay ng sanggunian para sa pagpili ng produkto at mga hindi karaniwang solusyon.
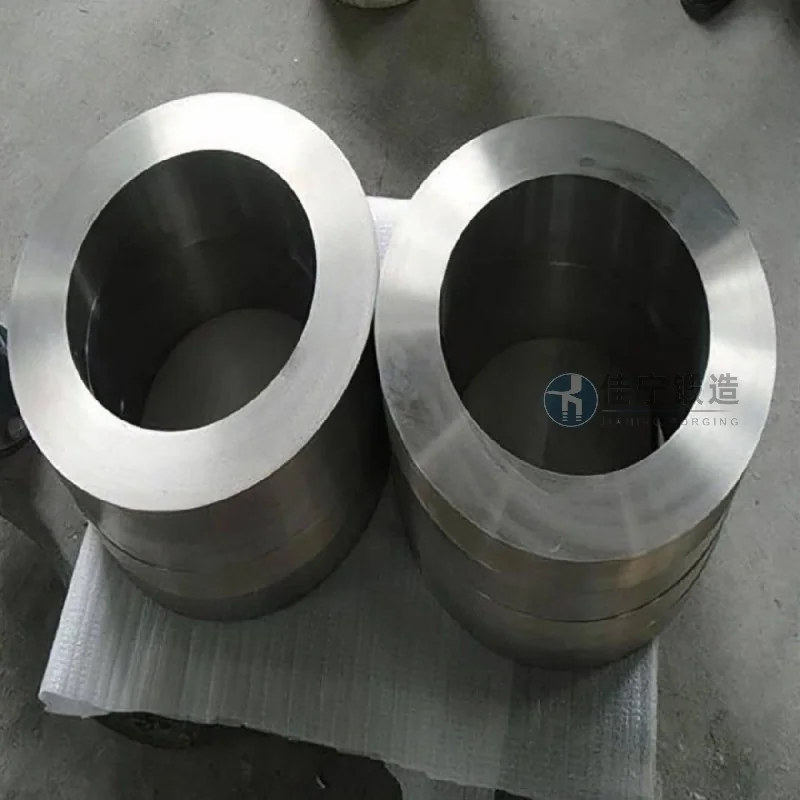
Isang pabrika ng bearing parts sa Xinxiang, Henan, ay matagal nang nahaharap sa mga isyu ng hindi matatag na katumpakan at mababang paggamit ng materyales sa pagproseso ng ring forgings, na nagreresulta sa patuloy na mataas na gastos sa produksyon at oras ng paghahatid na hindi matugunan ang mga pangangailangan ng downstream na customer. Ang orihinal na proseso ng planta ay medyo tradisyonal, umaasa sa multi-pass heating at open forging, na hindi lamang mababa ang kahusayan kundi madaling magdulot ng mga bitak sa loob at paglihis ng sukat.
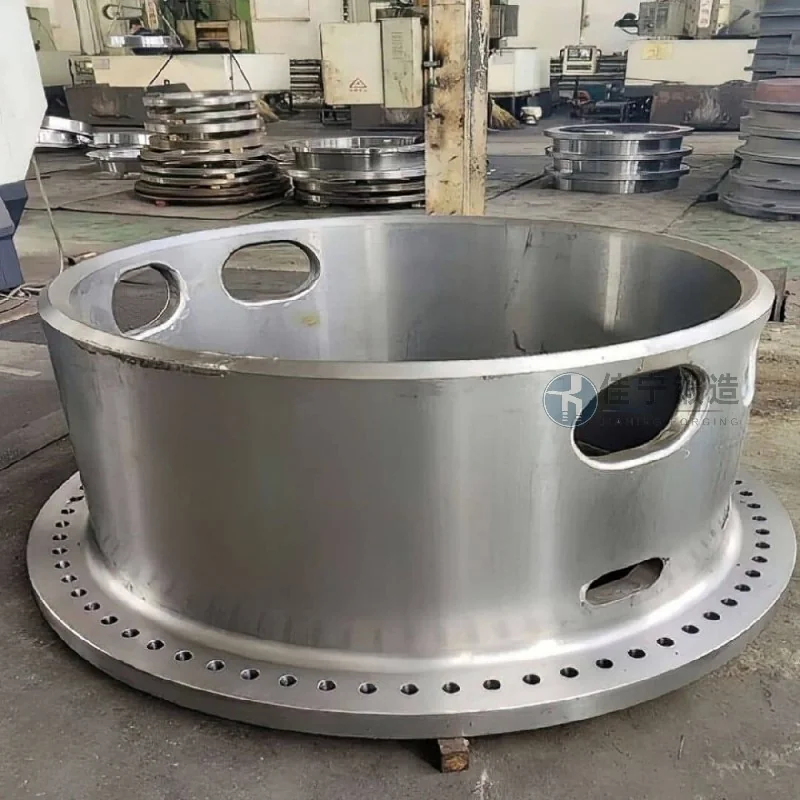
Ang mga pangunahing suliranin ng pabrika ng bearing parts na ito ay nakatuon sa tatlong bahagi: Una, ang pass rate ng tapos na produkto ay nananatili lamang sa humigit-kumulang 82%, kung saan ang ilang batch ay tinanggal dahil sa sobrang ovality ng inner diameter; Pangalawa, matindi ang pagkawala ng materyales, kung saan ang ratio ng blank weight sa finished product weight ay umaabot sa 1.8:1, na higit pa sa makatwirang antas ng industriya; Pangatlo, mahaba ang proseso ng proseso; ang isang piraso ay nangangailangan ng limang round ng pag-init mula sa pag-unload hanggang sa pagtatapos, kung saan ang buong proseso ay tumatagal ng mahigit 4 na araw at hindi makasagot sa mga agarang order.
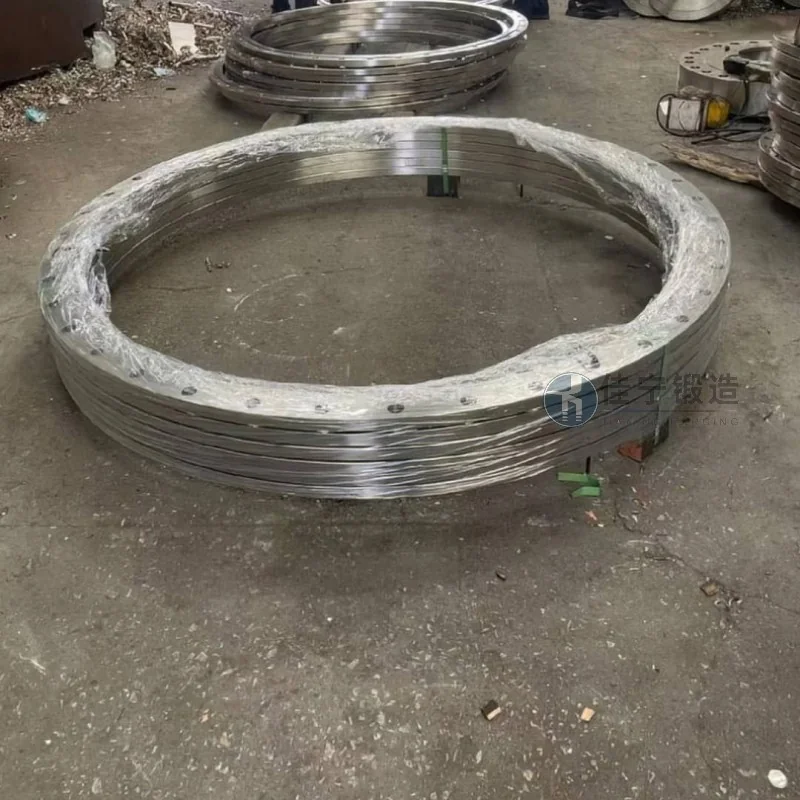
Upang matugunan ang mga problemang ito, nag-aalok ang Jianing Forging ng mga pasadyang solusyon sa ring forging. Sa pamamagitan ng paggamit ng pinong grinding ring process na pinagsama sa optimized heating specifications at disenyo ng molde, nababawasan ang blank-to-finished product weight ratio sa 1.2:1, na nagpapabuti sa paggamit ng materyales. Kasabay nito, pinananatili ng pinahusay na proseso ang panloob na diameter ng forging sa loob ng 0.5mm, at nananatiling matatag ang pass rate ng tapos na produkto na higit sa 97%. Dagdag pa rito, sa pamamagitan ng pagbawas ng bilang ng heating cycles sa dalawa at pag-compress ng processing cycle para sa isang piraso sa 1.5 araw, epektibo naming sinuportahan ang delivery time ng mga customer.

