Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
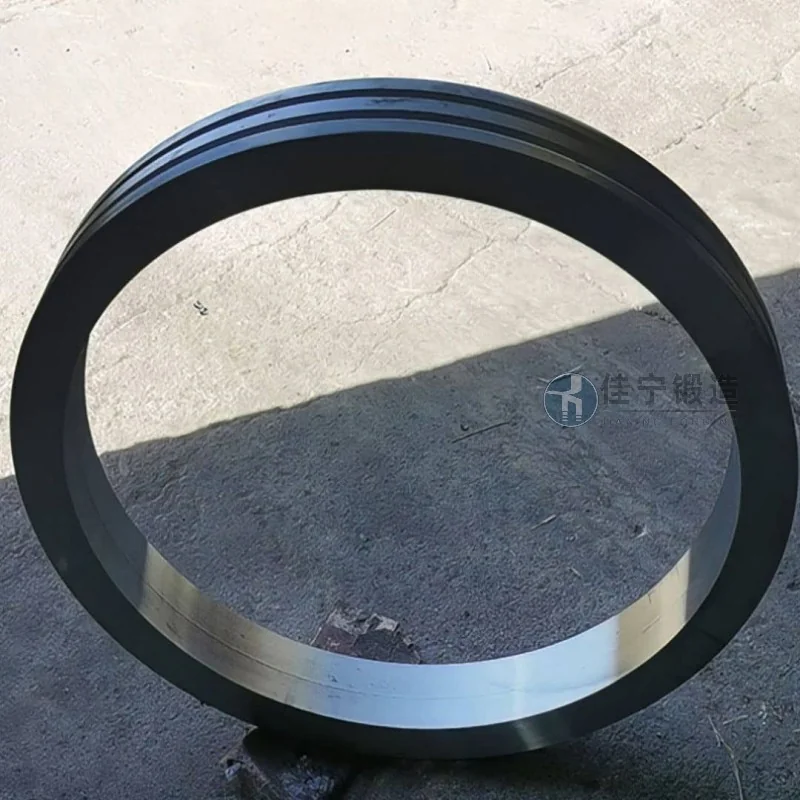
Eine Schiffsmaschinenfabrik in Jiujiang, Jiangxi, musste eine Charge hochpräziser Ringschmieden für die Herstellung von Schlüsselflanschen und Lagergehäusen bestellen, wenn sie eine Charge großer Schiffsübertragungssystemkomponenten anfertigte. Dieser Kunde stellte strenge Anforderungen an Maßentoleranzen, Materialdichte und mechanische Eigenschaften der Schmiedeteile mit einem engen Lieferplan.
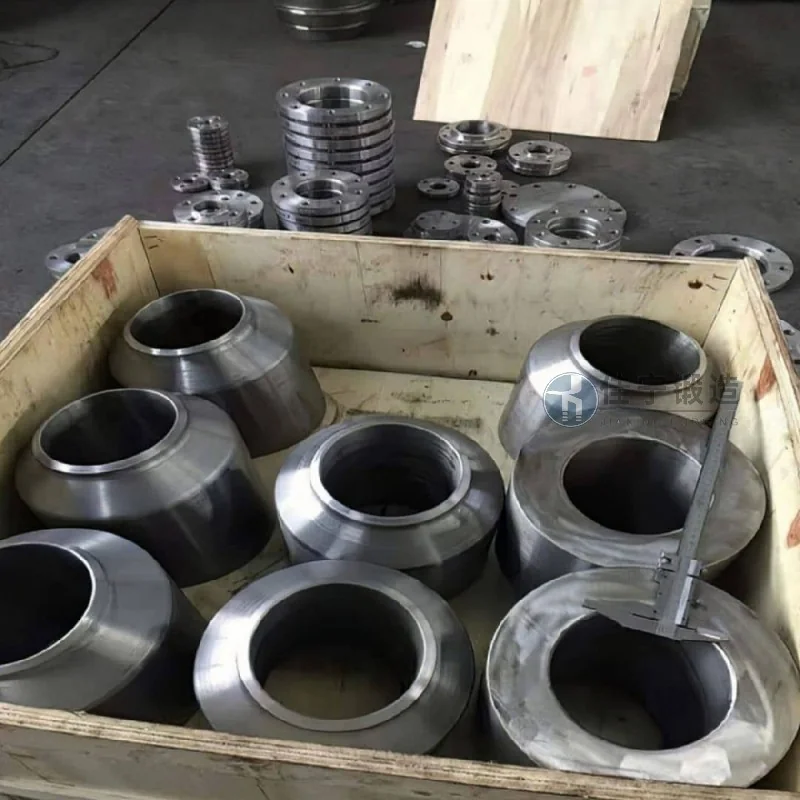
Die Hauptprobleme, mit denen dieser Klient konfrontiert ist, sind:
1. Ringschmiedearbeiten müssen Strukturen mit Durchmessern über 1000 mm und ungleichmäßiger Wanddicke treffen; traditionelle offene Schmiedeverfahren haben Schwierigkeiten, Koaxialität und Rundung der Innen- und Außendurchmesser zu erreichen;
2. Die Betriebsumgebung ist ein Meeresklima, das Materialien mit guter Korrosionsbeständigkeit und niedriger Temperatur-Stoßfestigkeit erfordert, die gewöhnliche Schmiedeteile nicht erfüllen;
3. Der Auftraggeber hat die Projektmeilensteine festgelegt und muss den gesamten Prozess vom Blank bis zum fertigen Produkt innerhalb von 45 Tagen abschließen; herkömmliche Verfahren erfordern mehr als 60 Tage.
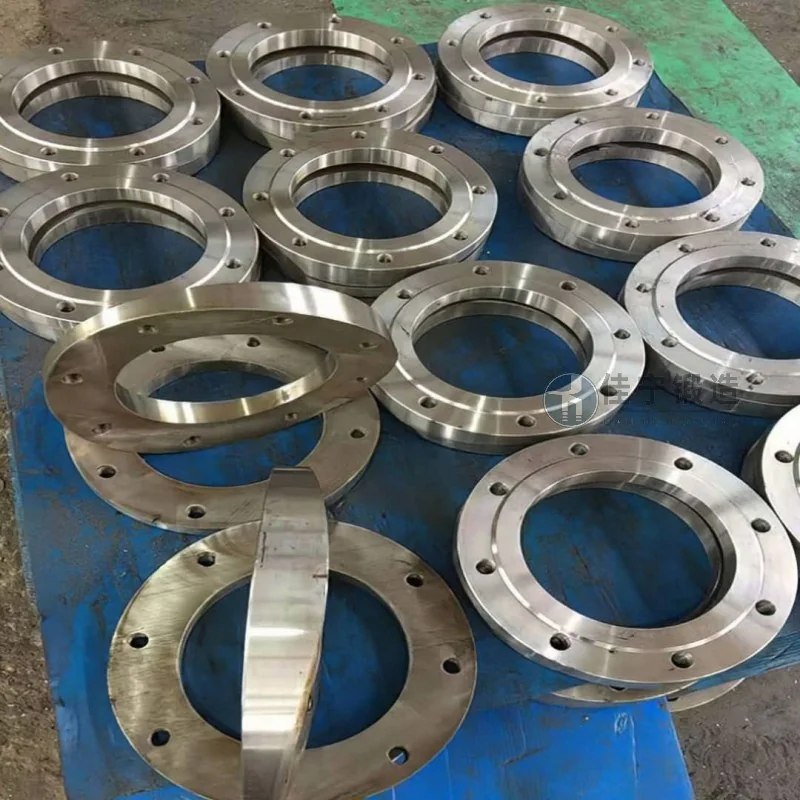
Um diese Schmerzpunkte zu lösen, bietet Jianing Forging folgende umfassende Lösungen an:
Erstens werden CNC-Ringwalzmaschinen für das Feinwalzen verwendet, kombiniert mit spezialisierten speziell geformten Formen, um einmalige Ringschmiedegeräte zu formen, wobei innere und äußere Durchmessertoleranzen innerhalb von ±2 mm und Rundungsabweichungen von weniger als 1,5 mm geregelt werden;
Zweitens wird 42CrMo4 Abschreck- und Anlassstahl ausgewählt, und durch Optimierung des Wärmebehandlungsprozesses (Abschrecken + Hochtemperaturanlassung) ist die Schmiedehärte gleichmäßig (HB 260-300) mit einer Schlagkraft bei niedrigen Temperaturen von -20°C ≥ 40J, was den Standards der Klassifikationsgesellschaft entspricht;
Schließlich wurde der Produktionszyklus durch interne Produktionsplanungsoptimierung und parallele Mehrprozessprozesse auf 38 Tage verkürzt, alle Schmiedestücke 7 Tage früher geliefert und die Überlebensrate des fertigen Produkts erreichte 1. Nach der erneuten Inspektion des Kunden wurde diese Charge von Schmiedestücken auf einmal zugelassen, wurde erfolgreich in das Übertragungssystem des Schiffes montiert und arbeitet bisher problemlos.

