Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
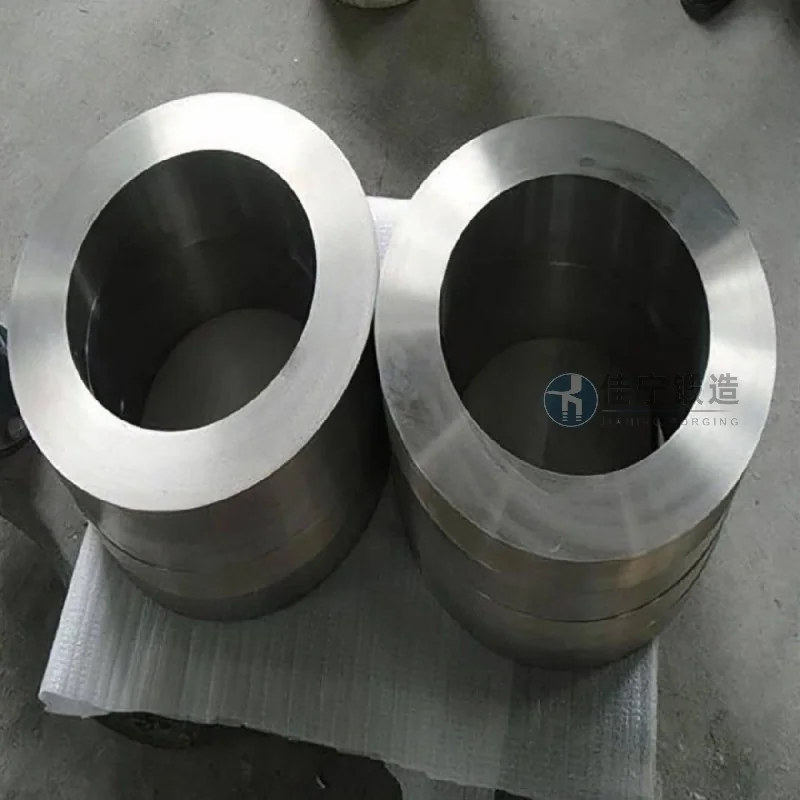
Továrna na ložiskové díly v Xinxiangu v provincii Henan dlouhodobě čelí problémům s nestabilní přesností a nízkou spotřebou materiálu při zpracování prstencových výkovků, což vede k trvale vysokým výrobním nákladům a dodacím lhůtám, které nemohou uspokojit požadavky zákazníků v následném řetězci. Původní procesní trasa závodu byla poměrně tradiční, spoléhala na víceprůchodové vytápění a otevřené kování, což nejenže mělo nízkou účinnost, ale také snadno způsobovalo vnitřní praskliny a rozměrové odchylky.
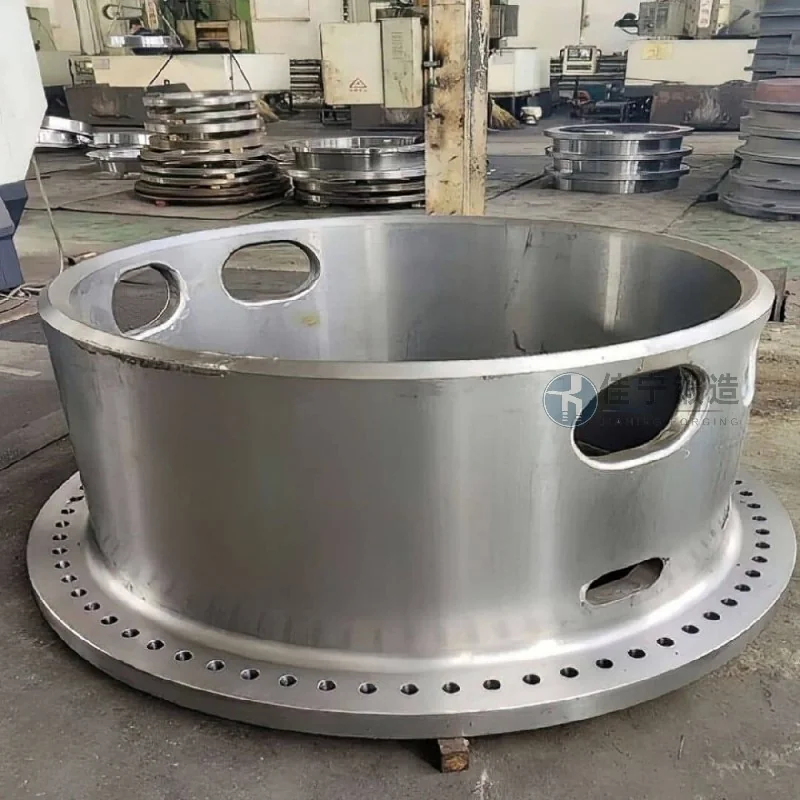
Hlavní problémy této továrny na ložiskové díly jsou soustředěny ve třech oblastech: Za prvé, úspěšnost hotového výrobku zůstává pouze asi 82 %, přičemž některé série jsou vyřazeny kvůli nadměrné oválnosti vnitřního průměru; Za druhé, ztráta materiálu je značná, poměr hmotnosti k hmotnosti hotového výrobku dosahuje 1,8:1, což výrazně převyšuje rozumnou úroveň průmyslu; Za třetí, proces zpracování je dlouhý; jeden kus potřebuje pět kol zahřívání od vykládky po dokončení, přičemž celý proces trvá více než 4 dny a není schopen reagovat na naléhavé příkazy.
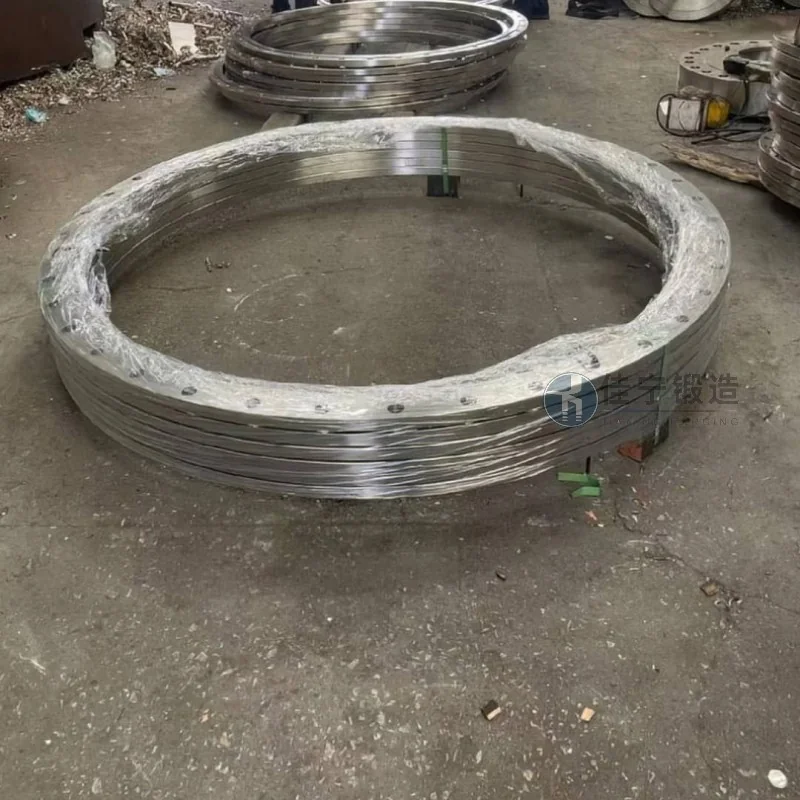
Aby se tyto problémy řešily, Jianing Forging nabízí na míru šitá řešení kování prstenů. Přijetím procesu jemného broušení v kombinaci s optimalizovanými specifikacemi vytápění a designem formy se poměr hmotnosti mezi polotovarem a hotovým výrobkem snižuje na 1,2:1, což zlepšuje využití materiálu. Současně vylepšený proces udržuje vnitřní průměr výkovu v rozmezí 0,5 mm a rychlost průchodu hotového výrobku zůstává stabilní nad 97 %. Navíc snížením počtu zahřívacích cyklů na dva a zkrácením zpracovatelského cyklu pro jeden kus na 1,5 dne jsme efektivně podpořili dodací lhůty zákazníků.

