Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
V oblasti stavebních strojů kvalita prstencových výkovků jako klíčových komponent přímo ovlivňuje stabilitu a životnost zařízení. Továrna na stavební stroje v Tianshui, provincie Gansu, dlouhodobě čelí problémům, jako jsou únavové trhliny, rozměrové odchylky a nerovnoměrné tepelné zpracování v kruhových výkovkách při těžkém zatížení, což významně ovlivnilo efektivitu výroby a bezpečnost zařízení. Aby se tyto problémy systematicky řešily, po rozsáhlých porovnáních se továrna nakonec rozhodla spolupracovat s Jianing Forging, využívajíc jeho vyspělé kovací procesy a přísný systém kontroly kvality k dokončení série zakázkové výroby vysoce žádaných prstencových výkov.
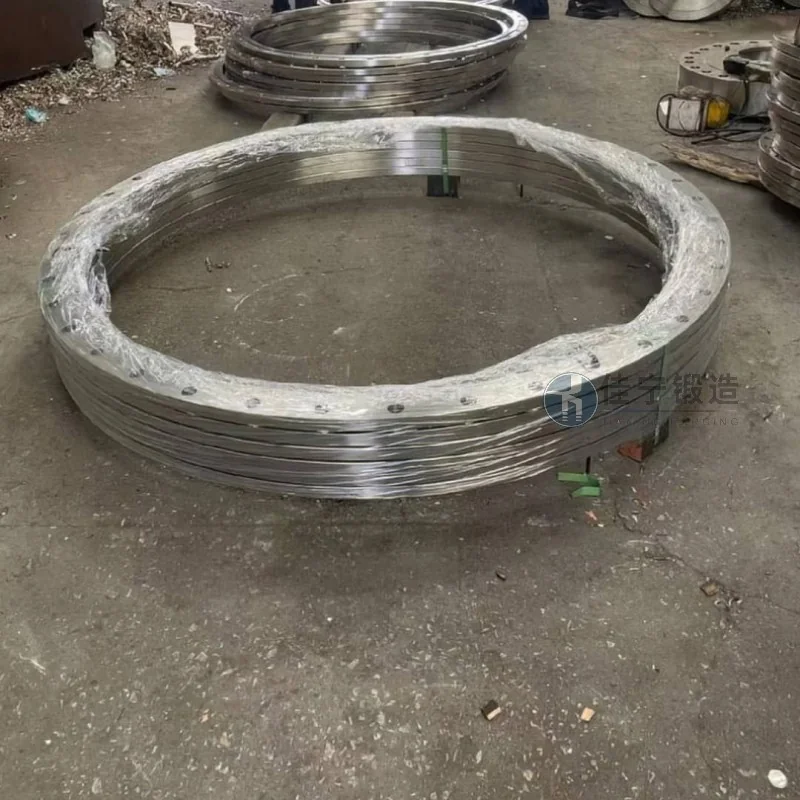
Tento případ se týká podpůrných prstencových výkovek potřebných továrnou na stavební stroje v Tianshui, Gansu, používaných pro rotační podpůrnou konstrukci jejích velkých stavebních strojů. Toto kování musí vydržet častá nárazová zatížení a střídavé napětí, což vyžaduje vysoké standardy pro vnitřní těsnost materiálu, přesnost rozměrů a tvrdost povrchu. Optimalizací poměrů kování, úpravou velikosti zrn a kombinací přizpůsobených tepelných procesů Jianing Forging úspěšně dodala kruhové výkovky splňující technické požadavky a pomohla zákazníkům zvýšit celkovou spolehlivost strojů.
1. Riziko únavového selhání: Při dlouhodobém vysokém zatížení mají původní prstencové výkovy zákazníka nerovnoměrné rozložení vnitřního toku kovu, což snadno vede k mikrotrhlinám v zónách koncentrace napětí a k předčasnému selhání.
2. Nedostatečná rozměrová konzistence: Více sérií výkovů se výrazně liší v klíčových rozměrech, jako jsou vnitřní a vnější průměry a paralelizm koncové plochy, což vede ke zvýšenému obráběnému povolenému materiálu a vyšším nákladům.
3. Nerovnoměrná tvrdost tepelného zpracování: Vzhledem k významným rozdílům v tloušťce stěn kovací konstrukce konvenční tepelné zpracování ztěžuje dosažení jednotné tvrdosti v celém průřezu a některé oblasti nesplňují normy odolnosti vůči opotřebení.
4. Těsné dodací cykly: Výrobní harmonogram společnosti je přísný, s přísnými termíny pro výrobu kopií polotovarů, což vyžaduje rychlou reakci a stabilní schopnost plánování výroby.
K řešení těchto problémů nabízí Jianing Forging následující systematická řešení:
1. Optimalizovaný proces kování: Přijetím technologie vícesměrného kování jsou kovové aerodynamické linie rozumně rozloženy podél kontury kování, což zlepšuje odolnost proti únavě a snižuje pravděpodobnost předčasného selhání.
2. Jemné formy a řízení procesu: Použití vysoce přesných kroužkových forem v kombinaci s předkováním, středním kováním a post-kováním online monitorování rozměrů pomáhá kontrolovat rozměrové tolerance jednotlivých kusů v rámci úrovně ISO IT7 a snižuje následné přídavky na obrábění.
3. Přizpůsobený tepelný plán: Na základě tloušťky stěny kovové stěny a charakteristik materiálu navrhněte proces kombinující segmentovanou regulaci teploty, výběr kalícího média a sladění doby popouštění pro kontrolu výkyvů tvrdosti v rámci HRC 2.
4. Flexibilní plánování výroby: Zavedení rychlého toku od přípravy materiálu přes kování, tepelné zpracování až po inspekci, což umožňuje doručení polotovarů pro naléhavé objednávky do 48 hodin a splní tak naléhavé požadavky zákazníků.

