Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
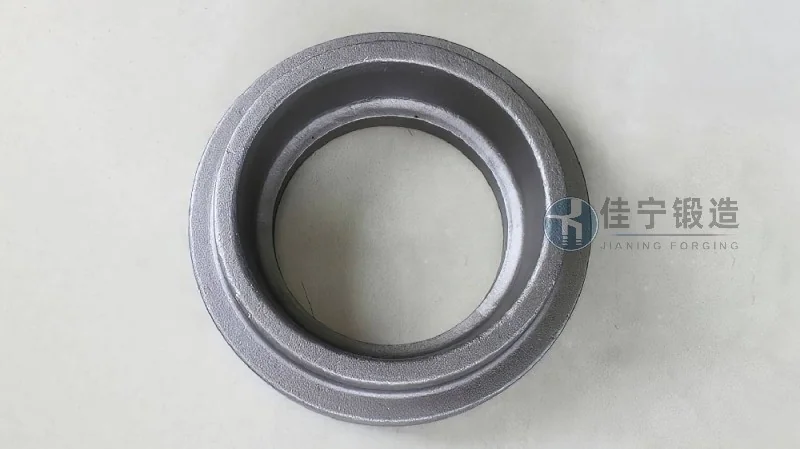
Továrna na větrné stroje ve Weifangu v provincii Šan-tung se již dlouho zabývá výrobou a montáží klíčových komponent pro zařízení pro větrnou energii. Jako klíčová základní součást svého přenosového systému a podpůrné konstrukce mají prstencové výkoviny přísné konstrukční požadavky na přesnost rozměrů, pevnost materiálu a odolnost vůči únavě. Během hromadného nákupu továrna čelila praktickým problémům, jako byla nedostatečná stabilita dodávek dodavatelů a výkyvy v konzistenci produktů, a naléhavě bylo nutné zavést výrobce kocích systematickou výrobu a schopnosti kontroly kvality.
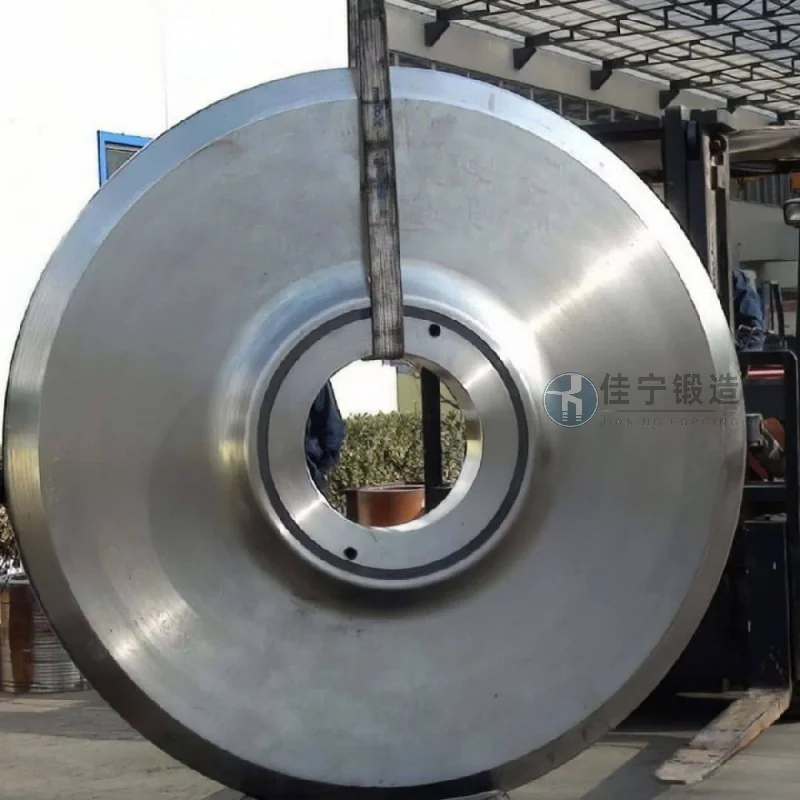
Původní dodavatelský řetězec pro výrobu strojů na větrné turbíny čelil následujícím obtížím: (1) Některé série měly velké vnitřní i vnější tolerance průměru, což vedlo k nerovnoměrným přídavkům na obrábění a zvyšovalo rychlost sešrotování; (2) Výkyvy mechanických vlastností materiálu, zejména nestabilní houževnatost při nízkých teplotách, ovlivňující bezpečné používání větrných zařízení v složitých prostředích; (3) Dodavatelé často zpožďují dodávky, což vede k plánování pasivní výrobní linky; (4) Nedostatek přizpůsobených tepelných procesů pro větrné podmínky, nedostatečná kontrola zbytkového napětí v kovacích dílech a náchylnost k pozdější deformaci.
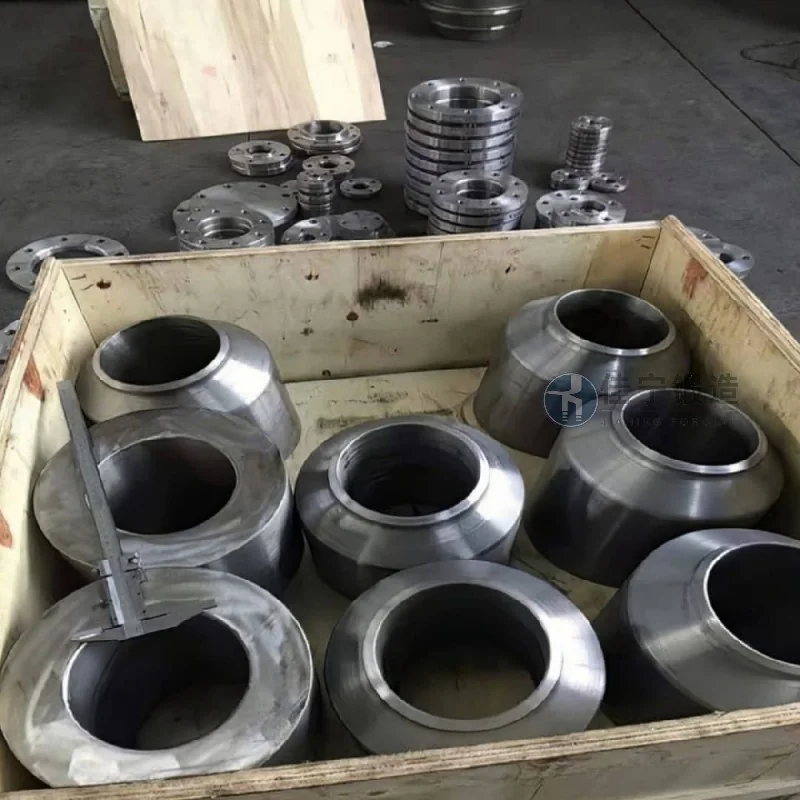
Aby se tyto problémy řešily, společnost Canin Forging poskytla pro tento projekt následující systematická řešení: Za prvé, zavedením technologie jemného tvarování kroužků v kombinaci s online dimenzionálním monitorováním během procesu jsou tolerance vnějšího průměru, vnitřního průměru a výšky výkovů kroužků kontrolovány v rámci požadovaných 0,5 mm zákazníka, což pomáhá zajistit jednotné přídavky polotovarů. Za druhé, je zvolena vysoce kvalitní konstrukční ocel z legur (například 42CrMo4) a poměr kování a tepelná křivka po kování jsou optimalizovány tak, aby stabilizovaly pevnost materiálu nad 900 MPa, s nárazovým výkonem ≥ 40J při -20 °C, což splňuje požadavky provozní spolehlivosti větrných zařízení. Dále díky dynamickému plánování výroby a včasnému zásobování surovin podporuje dodání běžných objednávek do 15 dnů a reakci na naléhavé objednávky do 7 dnů. Nakonec na základě pracovních parametrů poskytnutých zákazníkem přizpůsobujeme řešení pro kalení a popouštění + detekci vad, provádíme ultrazvukové a magnetické částicové inspekce postupně, abychom účinně odstranili vnitřní vady a povrchové mikrotrhliny. Po dodání projektu továrna použila několik po sobě jdoucích sérií, čímž se zvýšila míra kvalifikace produktů na 99,5 % a účinnost obrábění asi o 20 %, což přineslo plné uznání zákazníkům.

