在工程機械領域,筒體鍛件作爲關鍵承載部件,其性能直接影響設備整體穩定性與使用壽命。某工程機械廠(以下簡稱“客戶”)在批量生產過程中,長期面臨筒體鍛件尺寸偏差大、內部組織緻密度不足及後續機加工餘量控制困難等問題,導致裝配效率低、成品率波動,亟需一種鍛造解決方案以提升產品一致性和可靠性。
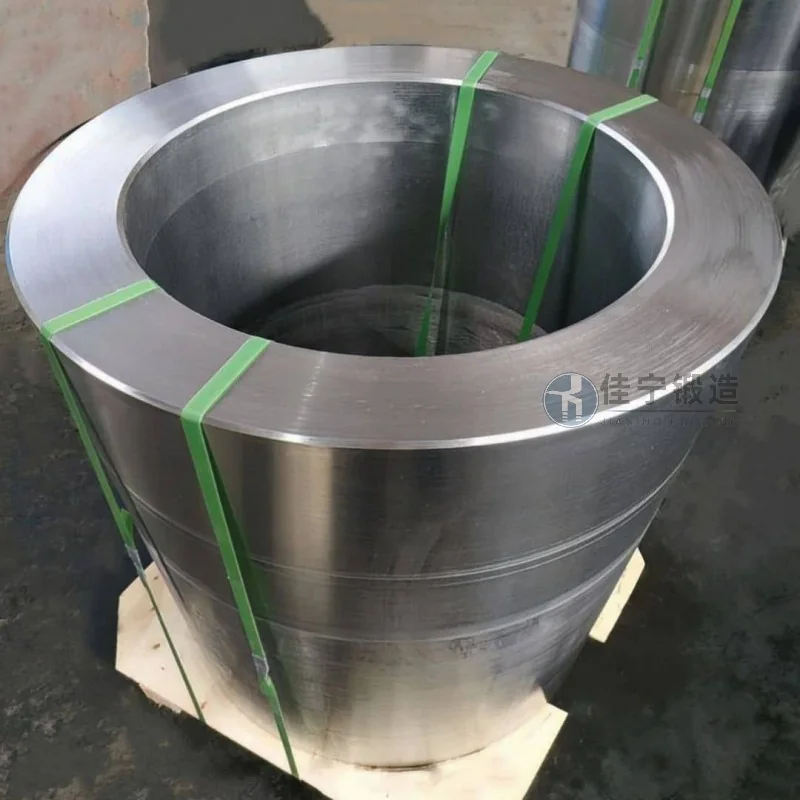
客戶原有的筒體鍛件生產工藝存在多項短板:一方面,鍛造溫度與變形量控制精度不足,使得鍛件晶粒度不均勻,熱處理後硬度分佈差異明顯;另一方面,模具設計與磨損管理粗放,導致鍛件圓度與直線度超差,單側加工餘量需預留5 mm以上,不僅增加材料成本,還延長了機加工週期。此外,常規檢測手段難以對內部缺陷進行快速篩查,部分鍛件在裝配後出現早期疲勞開裂,影響客戶設備口碑。
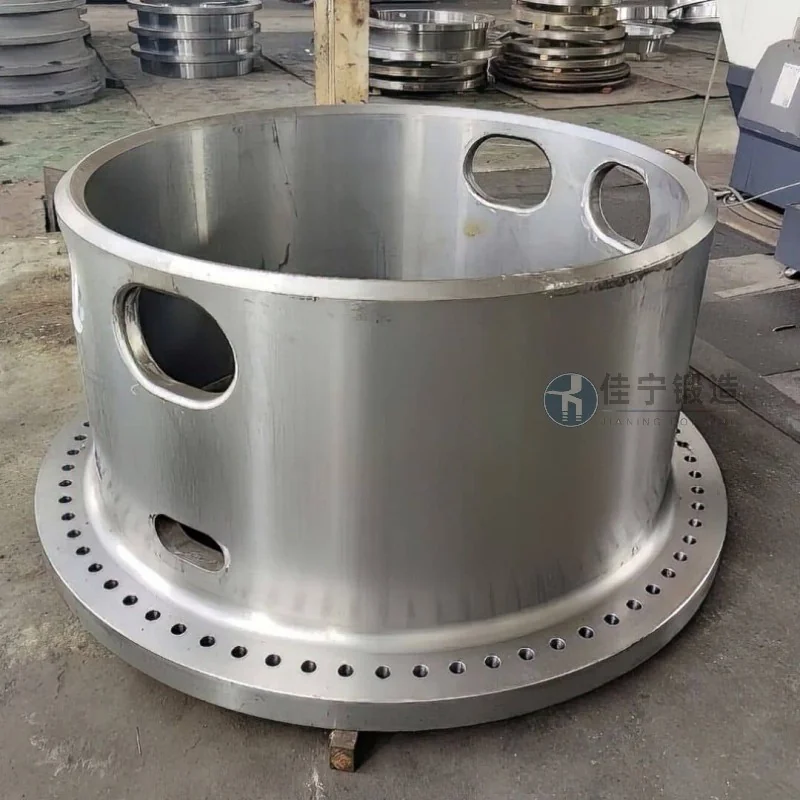
針對上述痛點,佳寧鍛造爲客戶定製了全流程筒體鍛件解決方案。採用多向鍛造工藝,通過優化坯料加熱曲線與變形路徑,使金屬流線沿筒體周向連續分佈,有所提升鍛件各向同性性能。配合高精度組合模具與在線尺寸監測系統,將筒體鍛件的圓度公差控制在0.3 mm以內,單側加工餘量壓縮至2 mm,有所降低後續加工成本。同時,引入超聲波探傷與硬度分選聯動流程,有助於每件出廠鍛件內部無裂紋、氣孔等缺陷,硬度波動範圍控制在±5 HB以內。批量交付後,客戶反饋產品一次合格率提升至98%以上,裝配效率提高約20%,設備無故障運行週期延長。

