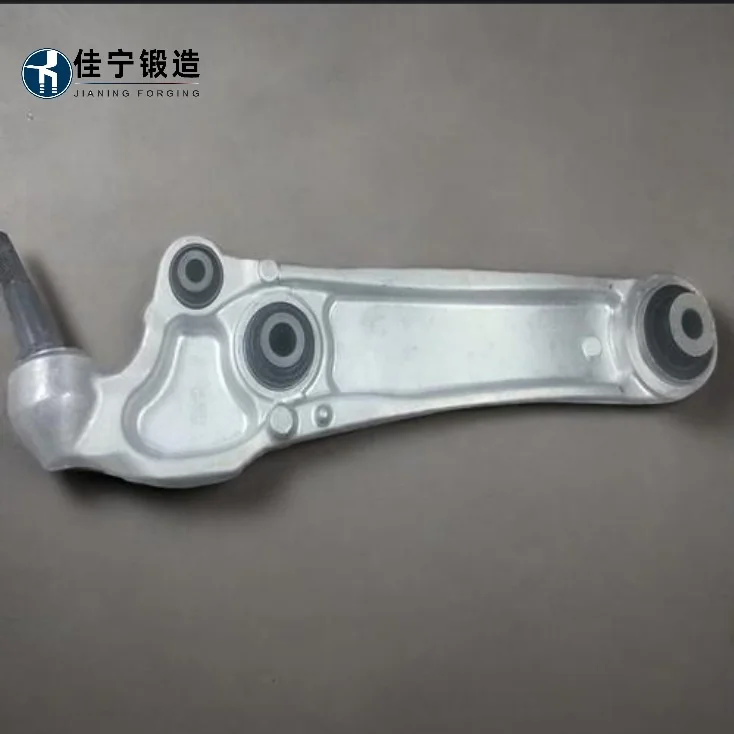
擺臂作爲汽車懸掛的關鍵承載部件,長期承受衝擊與交變載荷,普通鑄造或焊接件易出現疲勞斷裂、尺寸偏差大、使用壽命短等問題。採用精細模鍛工藝製造的擺臂,從源頭提升材料緻密度與流線分佈,有所增強抗疲勞性能,有助於持續運行。
擺臂作爲汽車懸掛的關鍵承載部件,長期承受衝擊與交變載荷,普通鑄造或焊接件易出現疲勞斷裂、尺寸偏差大、使用壽命短等問題。採用精細模鍛工藝製造的擺臂,從源頭提升材料緻密度與流線分佈,有所增強抗疲勞性能,有助於持續運行。
汽車擺臂模鍛件由良好合金鋼經精細模鍛工藝一次成形,再經過熱處理與精細加工,獲得較較較較較高強度、高韌性的機械性能以及出色的尺寸一致性。產品廣泛應用於乘用車與商用車底盤系統,可有效優化傳統方案鑄造或衝焊結構,滿足輕量化與可靠性雙重需求。
選用良好合金鋼(如40Cr、42CrMo),經嚴格化學成分控制與鍛後調質處理,有助於材料性能穩定。
採用精細模鍛工藝,近淨成形,減少後續加工餘量,提高材料利用率。
金屬流線沿零件輪廓連續分佈,抗疲勞強度優於同規格鑄造件。
模具與工藝實現了批量化生產中的尺寸一致性,單件公差可控制在±0.2mm以內。
表面光潔度高,可根據客戶需求選擇噴砂、電泳或達克羅等防鏽處理。
本產品爲按圖定製模式,實際價格需根據具體型號、材料牌號、年需求量及表面處理要求綜合評估。請提供詳細圖紙或技術參數,我們將在24小時內出具定製報價方案。
客戶下單前提供免費技術可行性評估與工藝建議;首批訂單可支持樣品試製;批量訂單設有專屬項目跟進與生產進度反饋;產品交付後提供完善的售後技術諮詢,對因製造原因導致的質量問題實行退換貨支持。
| 參數項目 | 指標範圍 |
|---|---|
| 常用材料 | 40Cr / 42CrMo / 30Mn2(可定製其他牌號) |
| 單件重量 | 0.3 kg – 6.0 kg |
| 尺寸公差 | 普通級 ±0.3 mm;精細級 ±0.15 mm |
| 表面處理 | 噴砂 / 電泳 / 達克羅 / 磷化(可選) |
| 機械性能 | 抗拉強度 ≥ 800 MPa;屈服強度 ≥ 600 MPa(以42CrMo爲例) |
| 生產週期 | 模具製作15–20天;批產週期7–10天 |

