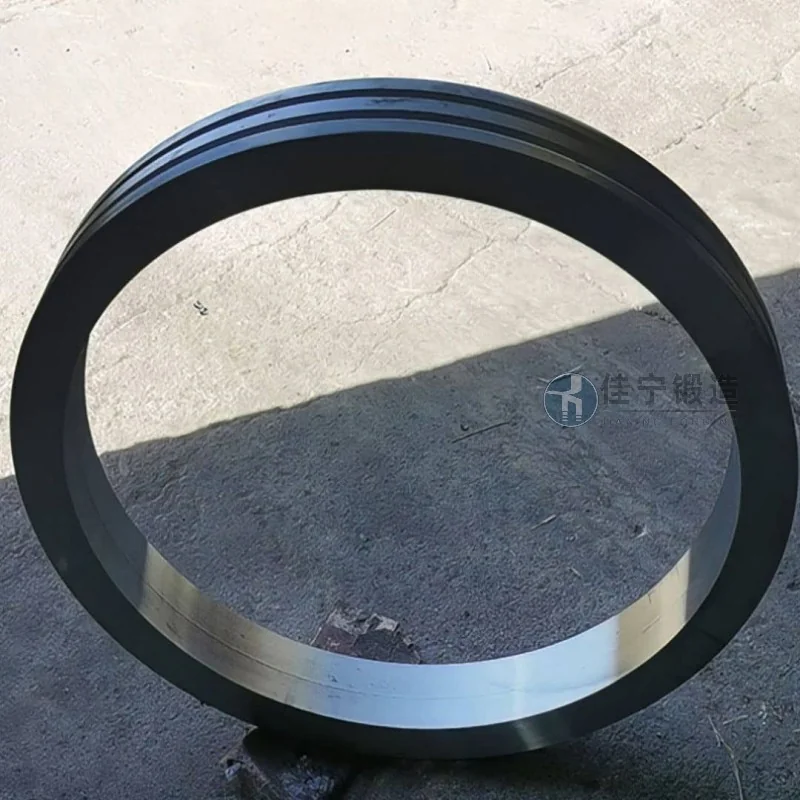
江西九江某船舶機械廠在承接一批大型船舶傳動系統部件時,需要定製一批高精度環形鍛件,用於製造關鍵連接法蘭與軸承座圈。該客戶對鍛件的尺寸公差、材料緻密度及力學性能提出了嚴苛要求,且交貨週期較爲緊迫。
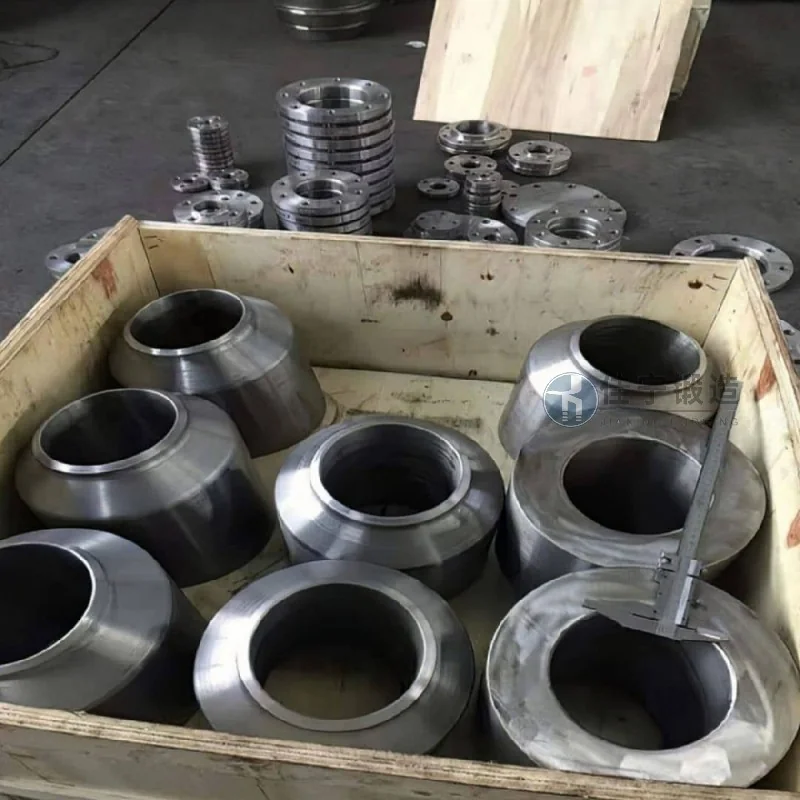
該客戶面臨的痛點主要包括:
1. 環形鍛件需滿足直徑1000mm以上、壁厚不均勻的結構,傳統自由鍛工藝難以有助於內外徑同軸度與圓度;
2. 使用環境爲海洋氣候,要求材料具備良好的抗腐蝕性與低溫衝擊韌性,普通鍛件難以達標;
3. 客戶已確定項目節點,需要在45天內完成從毛坯到精加工成品的全流程,常規流程需60天以上。
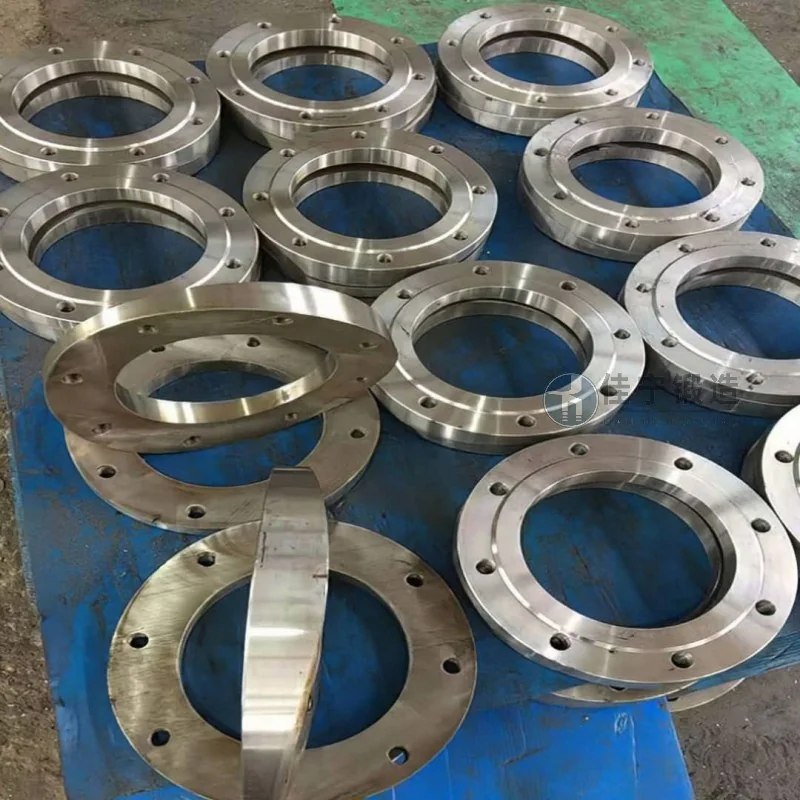
針對上述痛點,佳寧鍛造提供了以下綜合解決方案:
首先,採用數控輾環機進行精細軋製,配合專用的異形模具,實現環形鍛件一次成型,內外徑尺寸公差控制在±2mm以內,圓度誤差小於1.5mm;
其次,選用42CrMo4調質鋼,並通過優化熱處理工藝(淬火+高溫回火),使鍛件硬度均勻(HB 260-300),-20℃低溫衝擊功≥40J,滿足船級社規範要求;
最後,通過內部排產優化與多工序並行作業,將生產週期壓縮至38天,提前7天交付全部鍛件,且成品合格率達到1。該批鍛件經客戶複檢後一次通過驗收,並已成功裝配至船舶傳動系統中運行至今無異常。

