某冶金設備廠在環形鍛件採購環節,長期面臨尺寸公差控制難、材料均勻性不足及交付週期不穩定等問題。傳統工藝下的大規格環件常出現橢圓度超差、晶粒度不均勻現象,導致後續加工餘量增大、廢品率上升,嚴重影響整機裝配效率與設備可靠性。
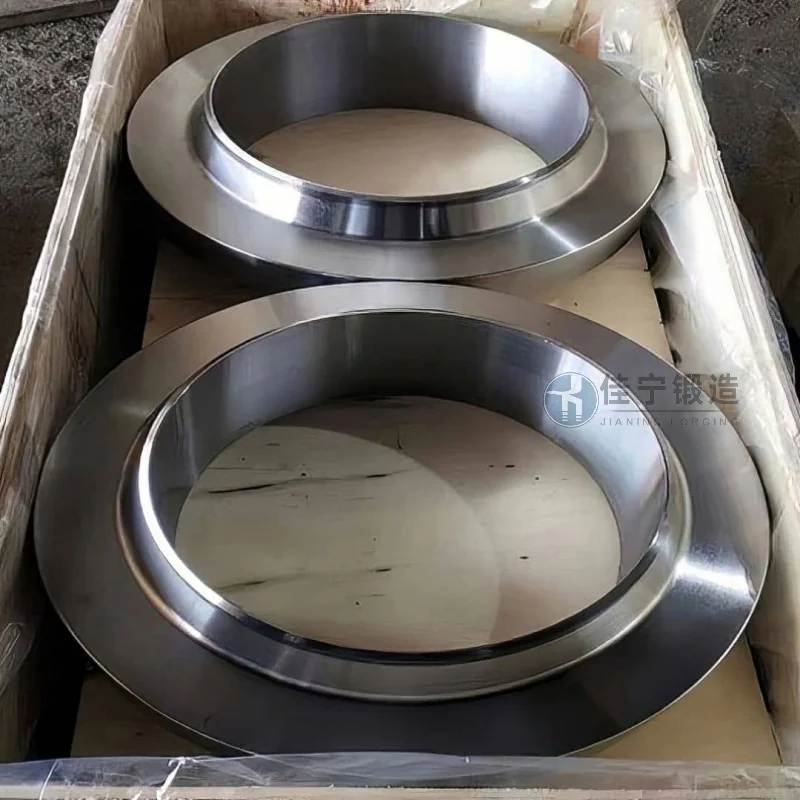
該廠原供應的環形鍛件在熱處理後易產生局部硬度差異,且成品表面存在細微裂紋隱患,需額外進行探傷與修補工序。與此同時,多批次的環件重量一致性欠佳,給動平衡校正帶來額外負擔。供應鏈響應速度不足,緊急訂單常面臨延期,制約了設備交付週期。
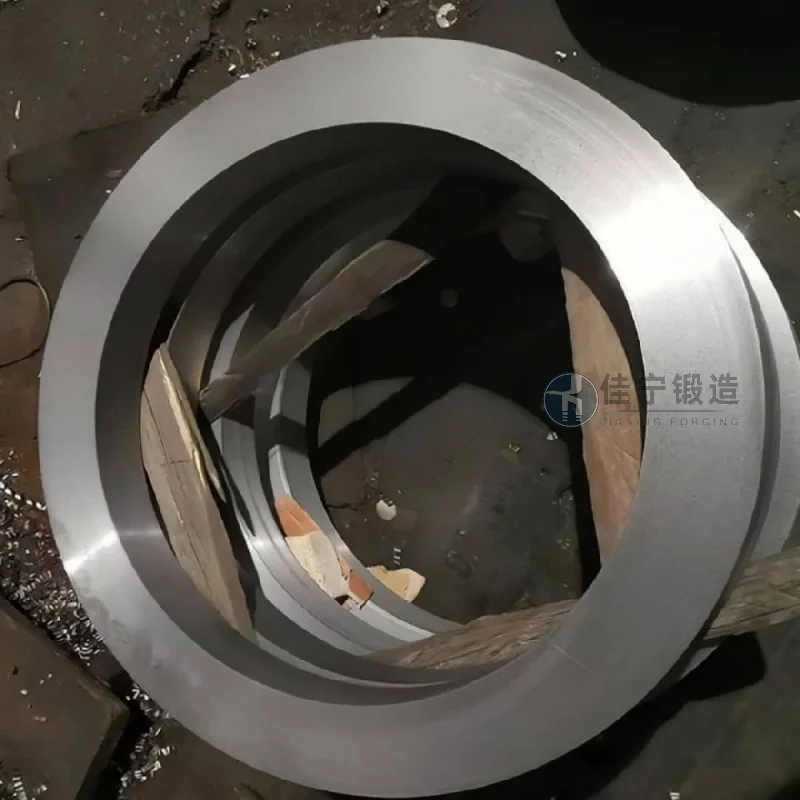
針對上述問題,佳寧鍛造依託多工位精細鍛造線,實施全流程溫控軋製工藝,使環件內外徑尺寸精度穩定控制在IT9級以內。通過優化鐓粗與衝孔參數,消除中心疏鬆缺陷,有助於超聲探傷合格率達99%以上。材質選用定製化合金配方,經調質處理後硬度波動範圍收窄至±2HRC,有所降低後續加工難度。此外,公司建立快速排產機制,常規規格產品可實現7~15天交付,有效支撐客戶生產節奏。

