Shanxi Jianing Forging có thể gia công vỏ bình áp suất đường kính lớn làm từ thép carbon, thép không gỉ và thép hợp kim. Trạm có nhiều trường hợp rèn hình trụ thực tế, thể hiện đầy đủ khả năng rèn của các xi lanh cỡ lớn và kết quả chống ăn mòn của sản phẩm hoàn thiện.
Trong lĩnh vực máy móc xây dựng, hiệu suất của các bộ phận rèn xi lanh, như những bộ phận chịu lực chính, ảnh hưởng trực tiếp đến sự ổn định tổng thể và tuổi thọ sử dụng của thiết bị. Một nhà máy máy xây dựng nhất định (sau đây gọi là "Khách hàng") đã gặp phải nhiều vấn đề trong quá trình sản xuất hàng loạt như sai lệch lớn về kích thước trong các chi tiết rèn thùng, mật độ vi cấu trúc bên trong không đủ, và khó kiểm soát các hạn chế gia công tiếp theo, dẫn đến hiệu suất lắp ráp thấp và biến động sản phẩm hoàn thiện. Có nhu cầu cấp thiết về giải pháp rèn để cải thiện tính nhất quán và độ tin cậy của sản phẩm.
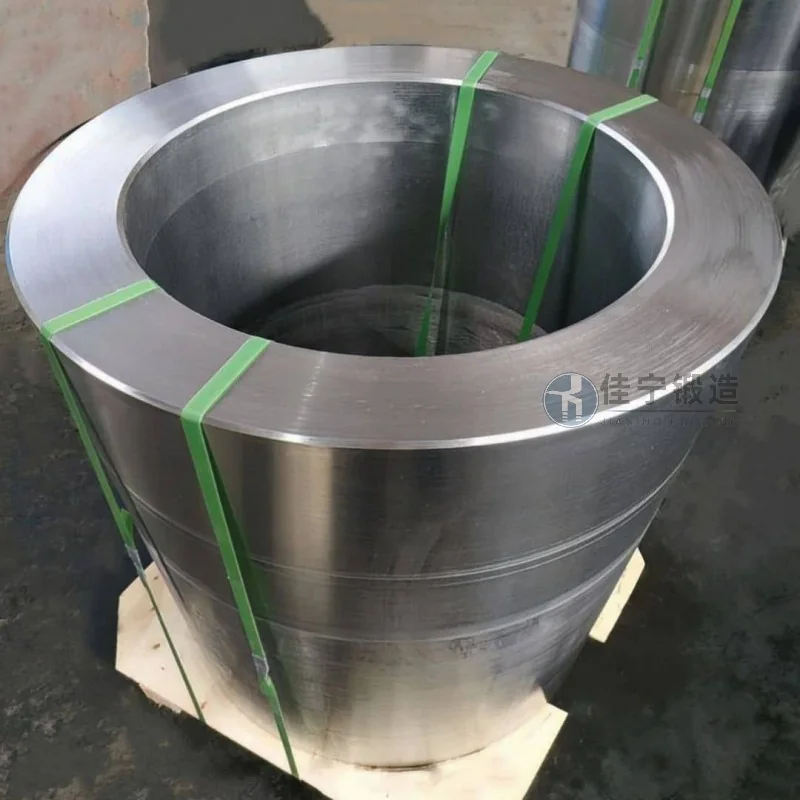
Quy trình sản xuất rèn thùng gốc của khách hàng có nhiều hạn chế: một mặt, độ chính xác không đủ trong kiểm soát nhiệt độ và biến dạng của rèn dẫn đến kích thước hạt không đều và sự khác biệt đáng kể về phân bố độ cứng sau khi xử lý nhiệt; Mặt khác, thiết kế khuôn thô và quản lý mài mòn dẫn đến độ tròn và thẳng quá mức của các vật liệu rèn, đòi hỏi hơn 5 mm dung lượng gia công ở một bên, điều này không chỉ làm tăng chi phí vật liệu mà còn kéo dài chu trình gia công. Ngoài ra, các phương pháp kiểm tra truyền thống khó kiểm tra nhanh các khuyết tật bên trong, và một số loại rèn có thể bị nứt mỏi sớm sau khi lắp ráp, ảnh hưởng đến uy tín thiết bị của khách hàng.
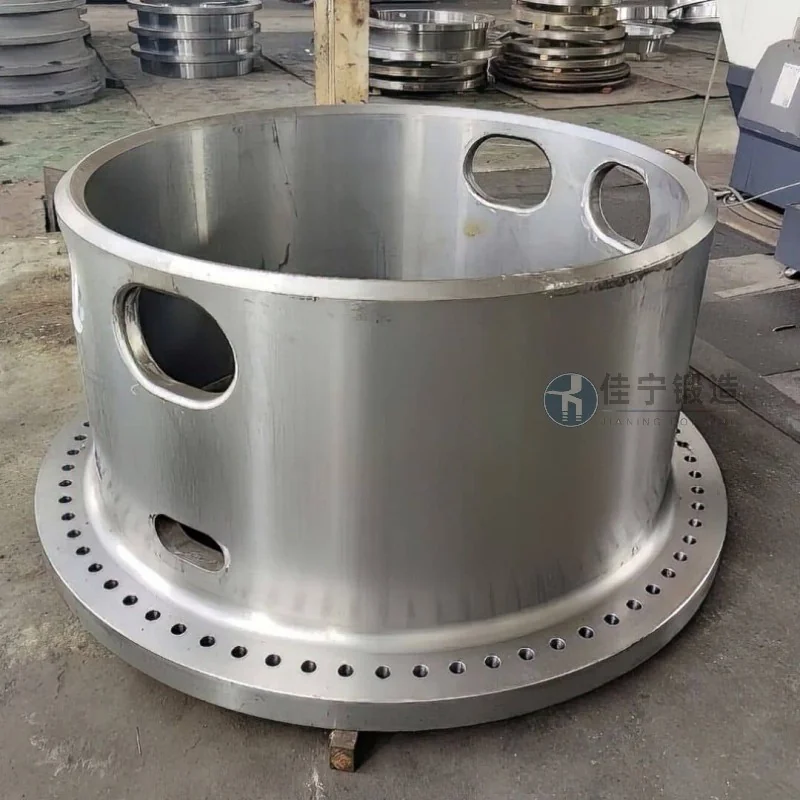
Để giải quyết những vấn đề này, Jianing Forging đã tùy chỉnh các giải pháp rèn hình trụ toàn bộ quy trình dành cho khách hàng. Bằng cách áp dụng công nghệ rèn đa hướng, đường cong gia nhiệt phôi và đường biến dạng được tối ưu hóa, cho phép các đường dòng kim loại được phân bố liên tục dọc theo chu vi của xi lanh, từ đó cải thiện tính đồng hướng của quá trình rèn. Kết hợp với khuôn kết hợp chính xác cao và hệ thống giám sát kích thước trực tuyến, dung sai độ tròn của các chi tiết rèn xi lanh được kiểm soát trong phạm vi 0,3 mm, với dung lượng gia công một mặt được nén xuống còn 2 mm, giúp giảm chi phí gia công sau này. Đồng thời, các quy trình liên kết phát hiện khuyết điểm bằng siêu âm và phân loại độ cứng đã được áp dụng, giúp mỗi nhà máy rèn không có khuyết tật bên trong như vết nứt và độ xốp, với dao động độ cứng được kiểm soát trong phạm vi ±5 HB. Sau khi giao hàng hàng loạt, khách hàng báo cáo rằng tỷ lệ vượt qua vòng đầu tiên cho sản phẩm đã tăng lên hơn 98%, hiệu suất lắp ráp cải thiện khoảng 20%, và thiết bị kéo dài chu trình vận hành không gặp sự cố.

