Shanxi Jianing Forging có thể gia công vỏ bình áp suất đường kính lớn làm từ thép carbon, thép không gỉ và thép hợp kim. Trạm có nhiều trường hợp rèn hình trụ thực tế, thể hiện đầy đủ khả năng rèn của các xi lanh cỡ lớn và kết quả chống ăn mòn của sản phẩm hoàn thiện.
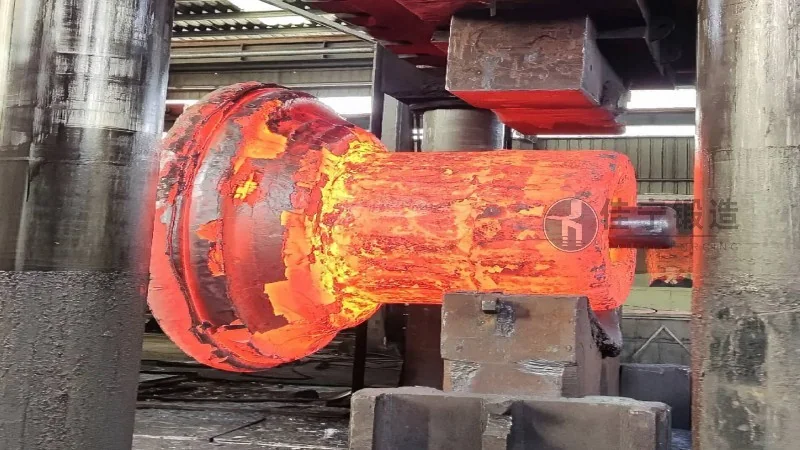
Một nhà máy thiết bị điện gió tại Trương Gia Khẩu, Hà Bắc, đã đặt ra các yêu cầu kỹ thuật nghiêm ngặt đối với rèn ống trong sản xuất các bộ phận then chốt cho tuabin gió lớn. Nhà máy này là nhà cung cấp thiết bị điện gió quan trọng trong khu vực. Các bộ phận rèn vỏ của nó đóng vai trò là bộ phận chịu lực lõi kết nối giữa trung tâm và tháp, ảnh hưởng trực tiếp đến an toàn vận hành và tuổi thọ của toàn bộ tuabin. Trong sự hợp tác này, Jianing Forging, tận dụng hiểu biết sâu sắc về các tiêu chuẩn quy trình ngành điện gió, đã cung cấp giải pháp rèn ống phù hợp cho dự án.
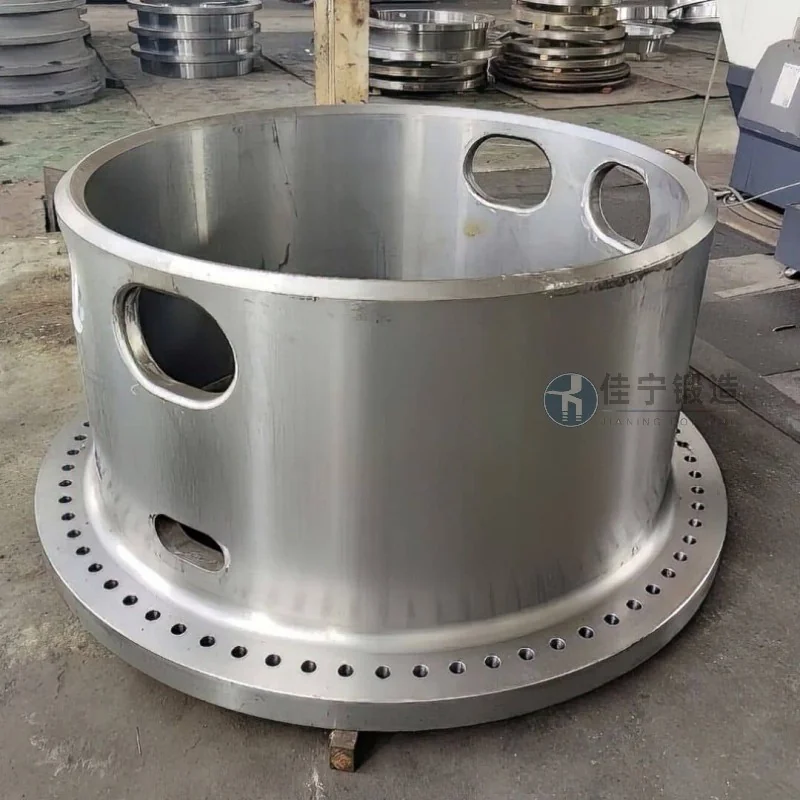
Những vấn đề chính mà khách hàng gặp phải tập trung vào ba khía cạnh: Thứ nhất, các chi tiết rèn xi lanh cần đáp ứng khả năng chịu mỏi và chịu va đập cao để thích ứng với điều kiện gió phức tạp và nhiệt độ thấp tại khu vực Zhangjiakou; Thứ hai, yêu cầu về độ chính xác kích thước cực kỳ cao, với một số sai số chính xác được kiểm soát trong phạm vi 0,1 milimét; Thứ ba, chu kỳ giao hàng rất chặt chẽ, yêu cầu nhà cung cấp phải có năng lực sản xuất tích hợp từ nguyên liệu thô đến sản phẩm hoàn chỉnh để tránh mất chất lượng và thời gian do nhiều phiên thuê ngoài. Các nhà cung cấp hiện tại gặp khó khăn trong việc đáp ứng nhất quán các tiêu chuẩn về mật độ tổ chức nội bộ và tính nhất quán theo lô của các sản phẩm rèn, làm hạn chế độ tin cậy tổng thể của thiết bị.
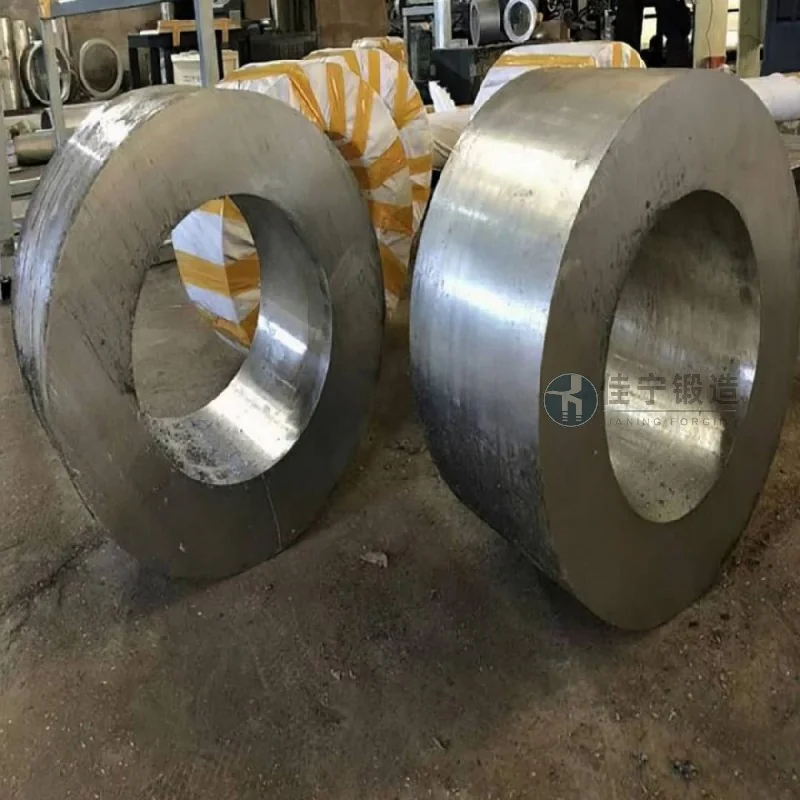
Để giải quyết những vấn đề này, Jianing Forging đã tối ưu hóa có hệ thống mọi thứ từ lựa chọn vật liệu, thiết kế quy trình đến kiểm soát chất lượng. Về mặt vật liệu, các loại thép hợp kim thấp tùy chỉnh với độ bền tương đối cao được lựa chọn. Thông qua kiểm soát thành phần hóa học nghiêm ngặt và cải thiện độ tinh khiết, các độ bền này giúp đáp ứng tiêu chuẩn về độ bền va đập ở nhiệt độ thấp. Trong quá trình rèn, công nghệ rèn đa hướng và tốc độ kiểm soát nhiệt độ được sử dụng để đảm bảo phân phối liên tục các dòng kim loại, loại bỏ các khuyết tật bên trong và cải thiện tính đồng hướng của tính chất cơ học của rèn. Trong giai đoạn chính xác kích thước, việc áp dụng gia công CNC và liên kết kiểm tra trực tuyến giúp đảm bảo sự song song ổn định và có chất lượng giữa lỗ trong, đường kính ngoài và mặt cuối của quá trình rèn nòng. Các chi tiết rèn thùng được giao đạt được độ bền kéo, tỷ lệ chảy và độ giãn ở mức cao nhất trong thỏa thuận kỹ thuật của khách hàng qua kiểm tra bên thứ ba, với sự biến động tối thiểu giữa các lô hàng, giúp rút ngắn hiệu quả thời gian lắp ráp tiếp theo của khách hàng. Lịch trình dự án tổng thể đã hoàn thành sớm hơn hai tuần, nhận được sự công nhận cao từ đội ngũ tiếp nhận tại chỗ.

