Shanxi Jianing Forging có thể gia công vỏ bình áp suất đường kính lớn làm từ thép carbon, thép không gỉ và thép hợp kim. Trạm có nhiều trường hợp rèn hình trụ thực tế, thể hiện đầy đủ khả năng rèn của các xi lanh cỡ lớn và kết quả chống ăn mòn của sản phẩm hoàn thiện.
Trong lĩnh vực sản xuất thiết bị thủy lực hạng nặng, rèn xi lanh đóng vai trò là các bộ phận chịu lực lõi, và chất lượng của chúng ảnh hưởng trực tiếp đến sự ổn định và an toàn của hoạt động thiết bị. Gần đây, Jianing Forging đã thực hiện một dự án rèn xi lanh cho một nhà máy thiết bị nặng thủy lực tại Jinhua, Chiết Giang. Thông qua tối ưu hóa quy trình có mục tiêu và kiểm soát chất lượng toàn diện quy trình, họ đã thành công trong việc cung cấp các sản phẩm rèn đáp ứng các yêu cầu kỹ thuật nghiêm ngặt.
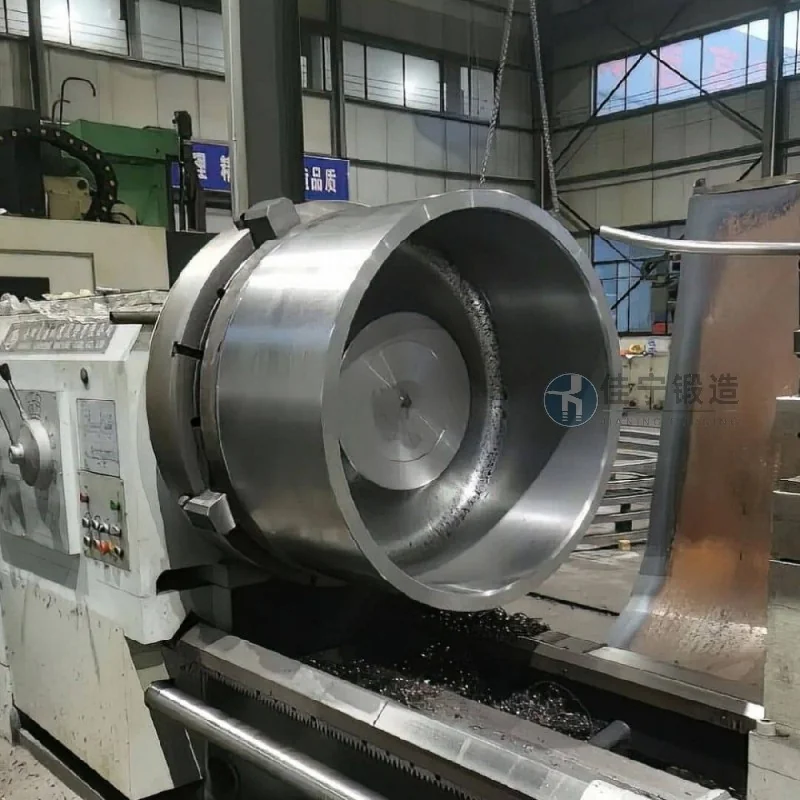
Nhà máy thủy lực nặng này từ lâu đã hoạt động trong sản xuất các xi lanh thủy lực lớn và các cụm xi lanh. Vỏ rèn của họ phải chịu được các tải trọng xen kẽ với áp suất cao, tần số cao, đồng thời có yêu cầu cao về mật độ vật liệu, độ chính xác kích thước và hoàn thiện bề mặt. Jianing Forging là nhà cung cấp lô rèn hình trụ này, thực hiện toàn bộ quy trình chế biến từ nguyên liệu thô đến sản phẩm hoàn chỉnh.
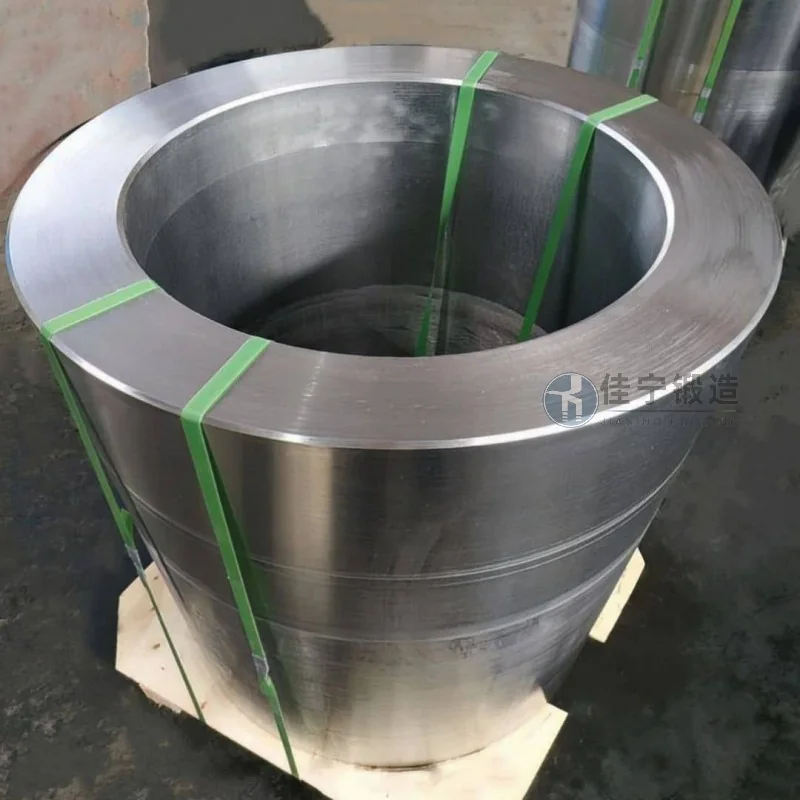
Ở giai đoạn đầu của dự án, khách hàng phải đối mặt với ba thách thức chính: Thứ nhất, các chi tiết rèn xi lanh có đường kính vượt quá 1,2 mét, độ dày thành không đều, và các quy trình rèn truyền thống dễ gây rối loạn dòng chảy kim loại; thứ hai, các thông số kỹ thuật nội bộ của khách hàng yêu cầu không được có một khuyết tật nào vượt quá 1mm bên trong quá trình rèn, và yêu cầu kiểm tra siêu âm; thứ ba, thời gian giao hàng rất ngắn, và các giải pháp rèn truyền thống không đáp ứng được cả yêu cầu về chất lượng lẫn hiệu quả. Ngoài ra, khách hàng đặt ra các tiêu chuẩn cao để kiểm soát biến dạng xử lý nhiệt của các chi tiết rèn nhằm tránh việc gia công không đủ trong các lần gia công tiếp theo.
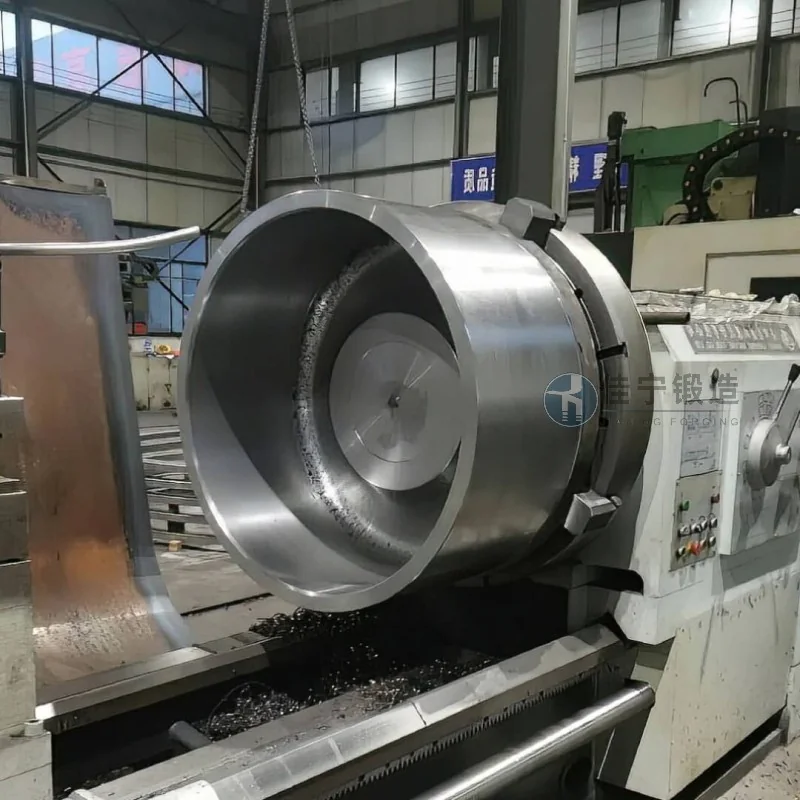
Để giải quyết những vấn đề này, Jianing Forging đã triển khai nhiều biện pháp nhắm mục tiêu:
Tỷ lệ rèn và quy trình biến dạng tối ưu — thông qua nhiều lần nâng và kéo nhiều lần, các đường dòng kim loại được phân bố đều dọc theo trục xi lanh, loại bỏ cấu trúc thô;
Kiểm soát tương đối chính xác các thông số gia nhiệt và làm mát—sử dụng các quy trình gia nhiệt phân đoạn và tôi nhiệt đẳng nhiệt để giảm ứng suất bên trong và giảm biến dạng do xử lý nhiệt;
Phạm vi kiểm tra không phá hủy toàn bộ quy trình—từ phôi đến sản phẩm bán thành phẩm, phát hiện lỗi siêu âm và kiểm tra hạt từ được thực hiện từng phần, giúp tỷ lệ lỗi bên trong và bề mặt luôn thấp hơn tiêu chuẩn khách hàng;
Rút ngắn thời gian kết nối quy trình — nhờ thay đổi khuôn nhanh và dụng cụ tiêu chuẩn hóa, chu kỳ sản xuất các chi tiết riêng lẻ được rút ngắn khoảng 20%, đáp ứng thời gian giao hàng của khách hàng.
Cuối cùng, các chi tiết rèn xi lanh giao được bên thứ ba khách hàng kiểm tra và tất cả các chỉ số đều đáp ứng yêu cầu, đạt yêu cầu chấp nhận ngay lần thử đầu tiên. Sự hợp tác này xác nhận khả năng phản hồi quy trình và hỗ trợ chất lượng của Jianing Forging trong lĩnh vực rèn đặc biệt lớn.

