Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
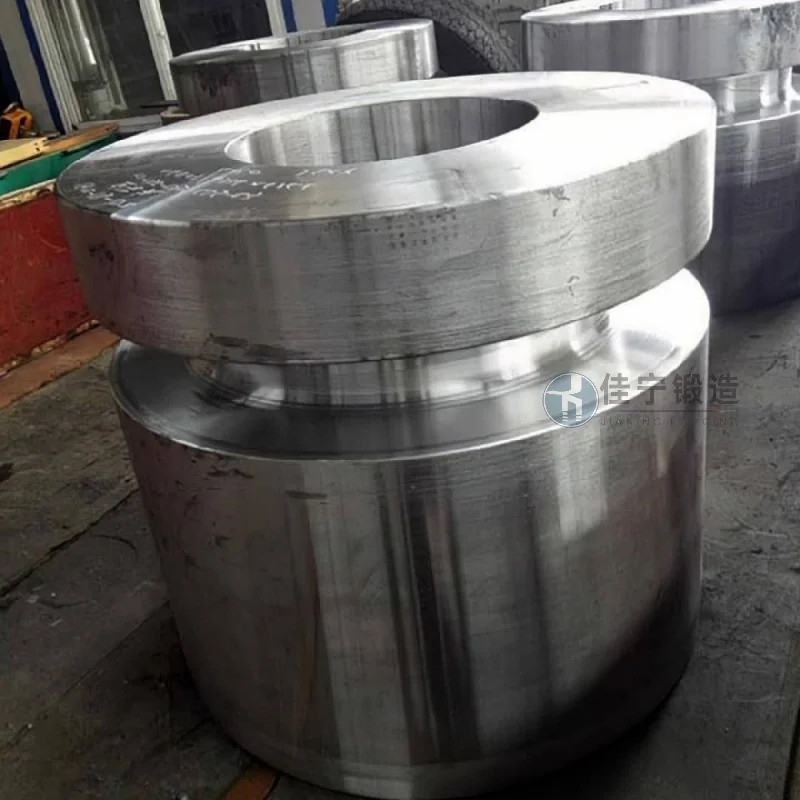
Хімічний машинобудівний завод у Чіфені, Внутрішня Монголія, встановив суворі вимоги до щільності внутрішньої мікроструктури, механічної стабільності та точності розмірів при закупівлі ковок для корпусів високого тиску. Ця партія циліндрових ковок використовується як основний компонент хімічних реакційних установок, що потребує тривалої експлуатації в умовах високих температур, високого тиску та корозійних середовищах. Будь-який незначний дефект може становити загрозу безпеці.
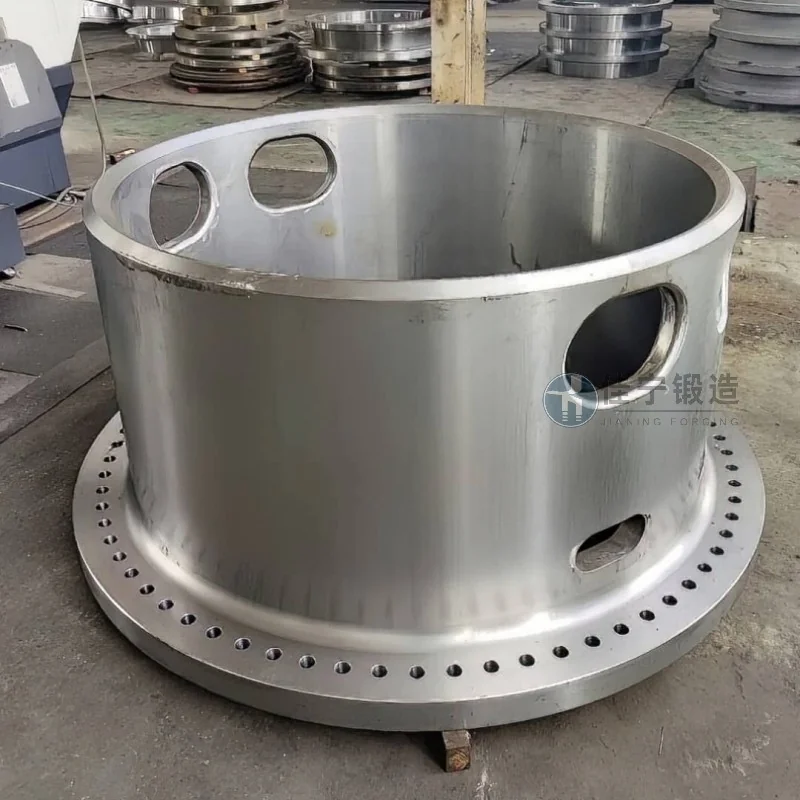
Під час початкового випробувального виробництва клієнти стикалися з такими проблемами: звичайні процеси кування мали труднощі з усунення центральної ослабленості та розділення сталевих злитків, що призводило до низького рівня ультразвукового виявлення дефектів для кування; Неправильний контроль параметрів термічної обробки після кування призводить до нерівномірного розподілу твердості в корпусі циліндра та значної подальшої деформації; Водночас терміни доставки обмежені, що вимагає суворого контролю виробничих циклів.
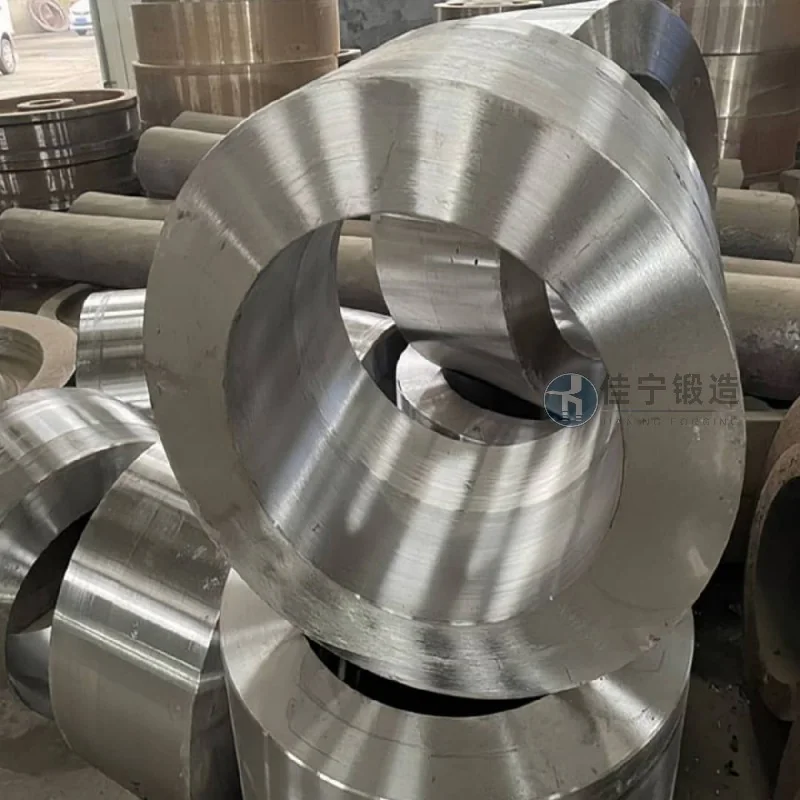
Щоб вирішити ці проблеми, Jianing Forgeging доклала особливих зусиль у трьох сферах: контроль сировини, оптимізація процесу кування та налаштування параметрів термічної обробки. Високоякісні злитки легованої сталі, оброблені вакуумним дегазуванням, у поєднанні з багатонаправленим технологією кування, ефективно руйнують литу структуру та очищають зерна. Завдяки використанню комп'ютерних моделей для проєктування співвідношень кування розподіл кованих матеріалів добре узгоджується з полем напружень. Етап термічної обробки використовує сегментовані процеси нормалізації та загартування з контрольованою температурою, що допомагає підтримувати загальну твердість циліндра в межах вимогливого для клієнта діапазону HB 200-250, при різниці перерізу твердості менше 20HB. Остаточно поставлені трубчасті кування досягли рівня проходження виявлення дефектів 1, а механічні властивості значно перевищували стандарти споживача, що дозволило зекономити близько 15% подальшого циклу обробки та складання для хімічних машинобудівних заводів і отримати високу оцінку серед клієнтів.

