Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
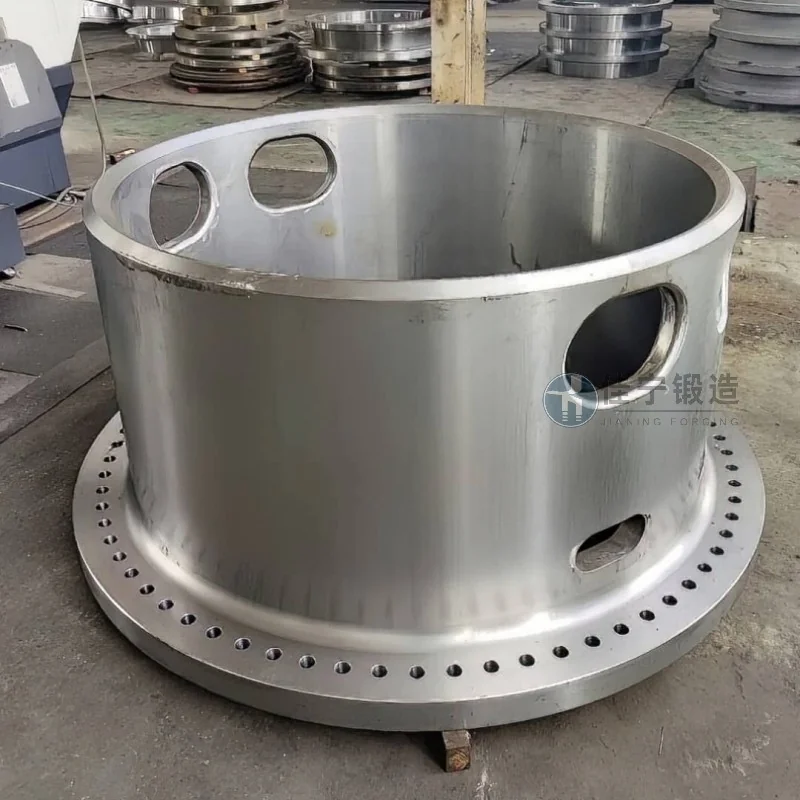
Важка суднобудівна верфь, розташована в Лінфені, Шаньсі, переважно виконує виробничі завдання для ключових компонентів великих суднових енергетичних систем. На етапі обробки в бочках завод довго стикався з вузькими виробничими перешкодами, такими як низьке використання матеріалів, тривалі цикли обробки та недостатня стабільність розмірів, що безпосередньо впливає на графік доставки всієї посудини та контроль вартості.
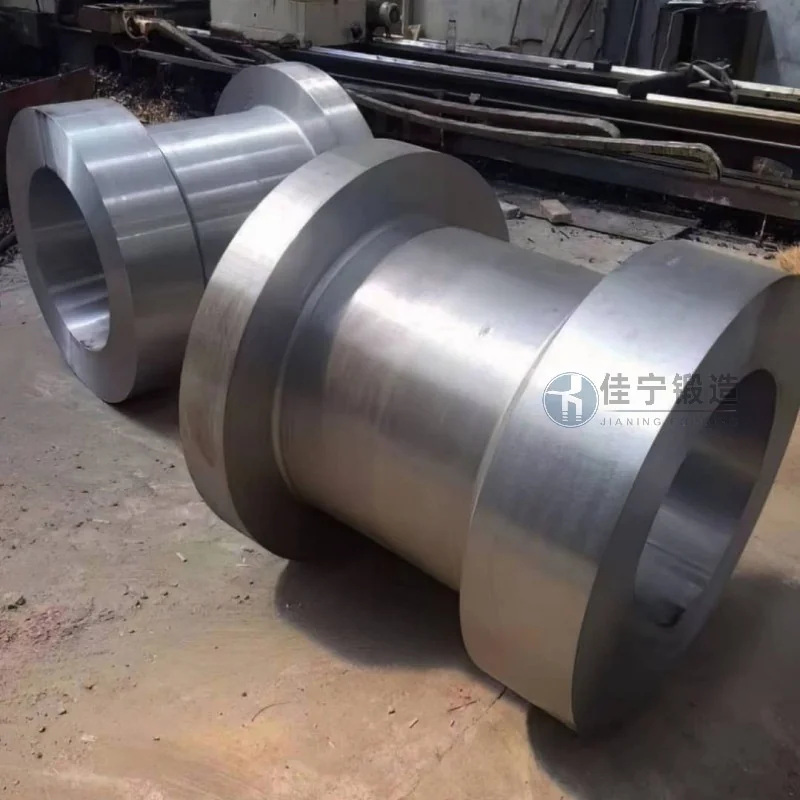
Основні проблеми заводу відображаються у трьох аспектах: по-перше, традиційний процес кування великих циліндрових кованих матеріалів має тенденцію до утворення внутрішніх мікротріщин, що призводить до високого рівня відходу під час подальшої обробки; По-друге, погана послідовність розмірів між кількома партіями кованих виробів вимагає багаторазового ремонту під час складання, що подовжує фінальний цикл складання; По-третє, початковий постачальник не може одночасно задовольнити вимоги до матеріалів для вищої міцності та якісної зварюваності, що вимагає частої зміни сортів матеріалів і посилює труднощі з управлінням ланцюгом постачання.
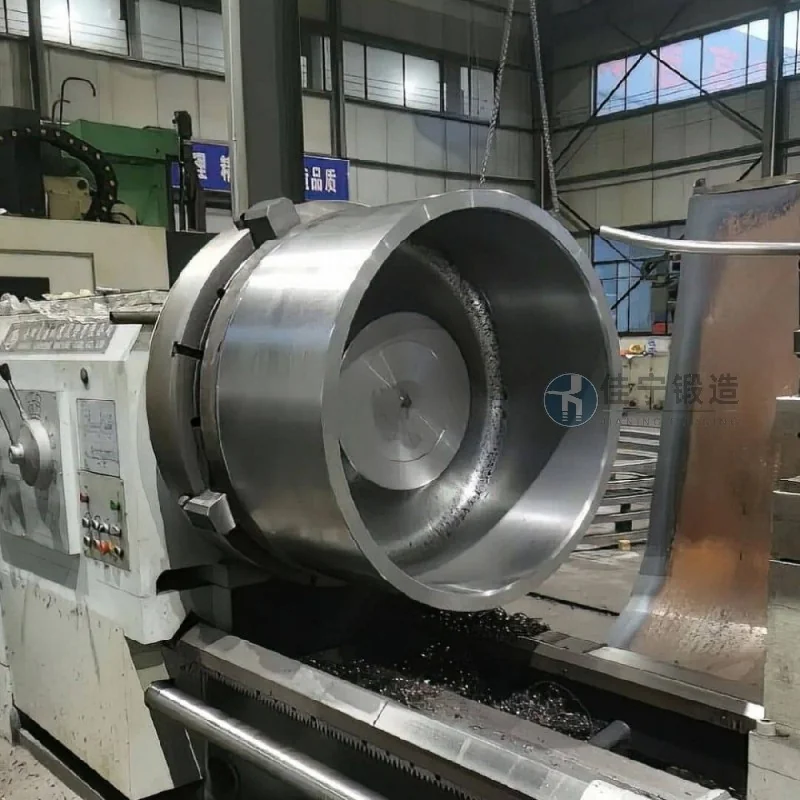
Виходячи з цих проблем, Jianing Forge запропонувала цільове рішення: впровадження процесу, що поєднує багатонаправлений ковку з температурно контрольованим охолодженням, щоб ефективно усунути внутрішню концентрацію напружень і підвищити щільність кування на один рівень; Завдяки ретельному проєктуванню форми та оптимізованим процесам кування відхилення коаксіальності та округлості циліндрових ковок контролюються в межах галузевих стандартних допусків; Водночас були розроблені спеціалізовані формули сплавів для підвищення адаптивності до зварювання та підвищення міцності на розрив, дозволяючи користувачам виконувати подальші процеси зварювання без додаткової термічної обробки. Після впровадження цього плану загальна вихідність бочкових ковок на верфі покращилася, а цикл обробки окремих деталей скоротили приблизно на 20%.

