Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
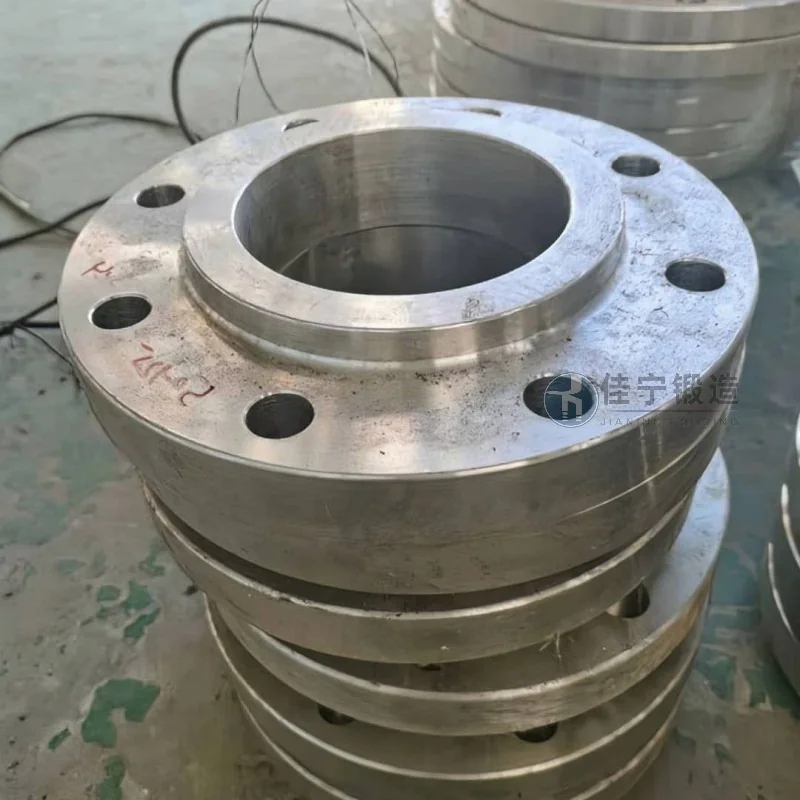
Виробник гідравлічних деталей у Фенсяні, Шанхай, давно стикається з подвійним тиском — ефективність і якість у обробці ковок для сковород. Дискові кування, виготовлені цією компанією, переважно використовуються для ключових компонентів гідравлічних систем, з високими вимогами до щільності матеріалів, точності розмірів і цілісності поверхні. Початковий процес використовував традиційне відкрите кування, яке не лише мало тривалі виробничі цикли, а й значні коливання готового врожаю, що ускладнювало задоволення зростаючого попиту на замовлення.
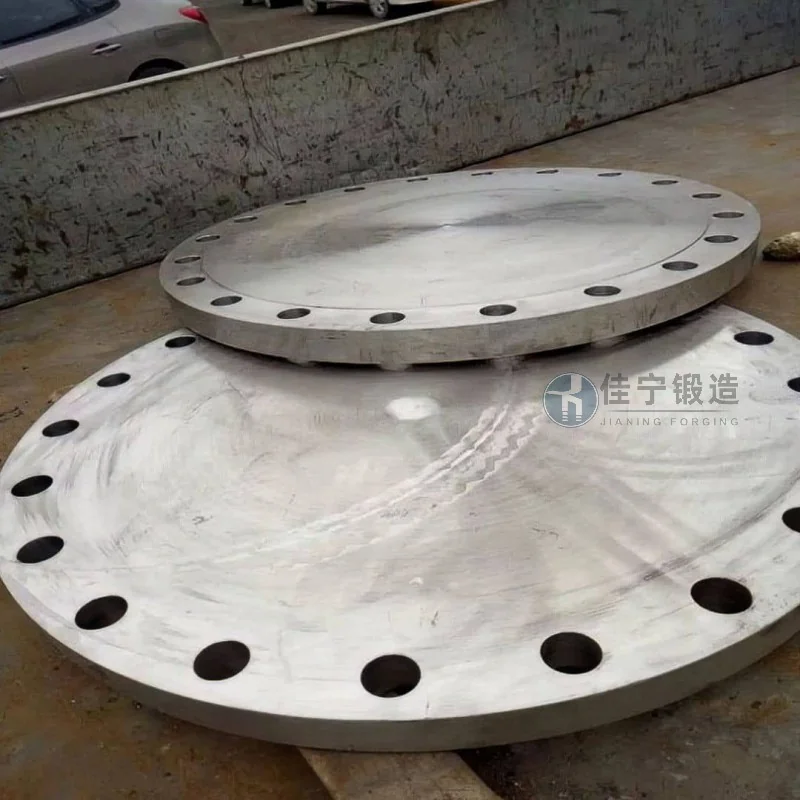
Компанія переважно зіткнулася з трьома проблемами під час виробництва ковальних матеріалів: по-перше, низький рівень використання матеріалів із великою маржею жорна в традиційних процесах, що призводило до стійко високих витрат; По-друге, недостатня внутрішня структурна однорідність, при цьому деякі ковки під час подальшої обробки виявляють мікротріщини або дефекти, що впливає на термін служби продукції; По-третє, низька послідовність розмірів під час масового виробництва, при цьому зовнішні відхилення в діаметрі та товщині між різними партіями перевищують допустимі діапазони, що призводить до частих коригувань у подальшій обробці. Ці проблеми безпосередньо обмежують підвищення потужностей компаній та задоволення клієнтів.
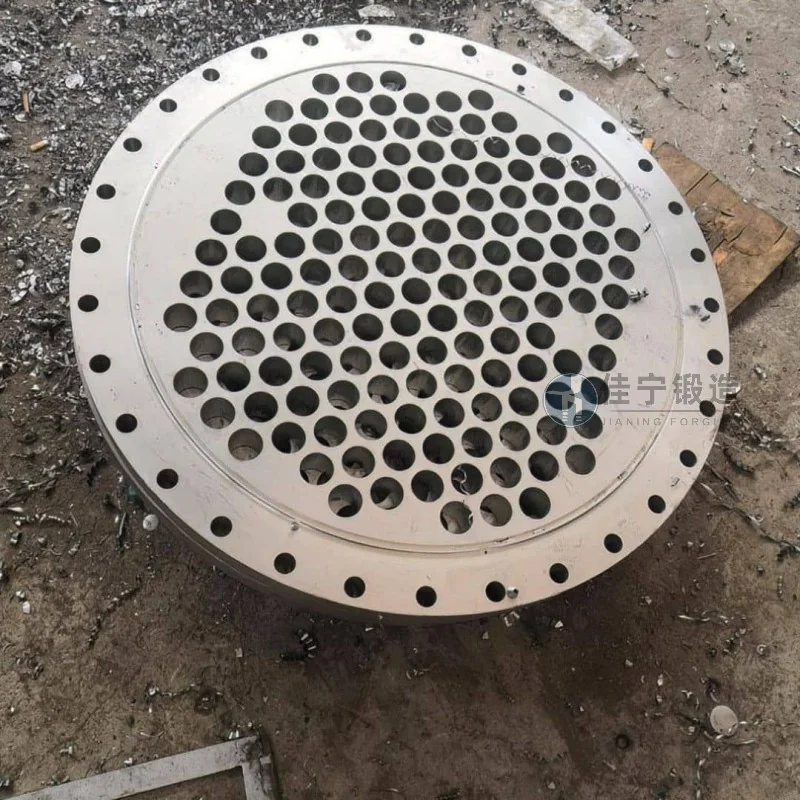
Щоб вирішити ці проблеми, Jianing Forgeging розробила спеціалізоване рішення для кування дискових штампів для компанії. Завдяки оптимізації конструкції камер форми та параметрів процесу кування було досягнуто формування, близького до сітки, що зменшує матеріальні відходи. Водночас для розумного розподілу металевих потоків вздовж контуру деталі використовується технологія багатонаправленого кування, що покращує внутрішню мікроструктурну щільність і механічні властивості кування. Щодо регулювання розмірів, за допомогою тонких форм і стабільної системи контролю температури допуск зовнішнього діаметра підтримується в межах ±0,3 мм, а товщина — в межах ±0,15 мм, що ефективно підтримує консистенцію партій. Крім того, скорочуючи кількість циклів нагрівання та процес кування штемпель, виробничий цикл однієї деталі скорочується приблизно на 30% порівняно з традиційними методами, що підвищує загальну ефективність. Це рішення застосовувалося партіями в компанії з високим стабільним врожаєм, а відгуки клієнтів були позитивними.

