Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
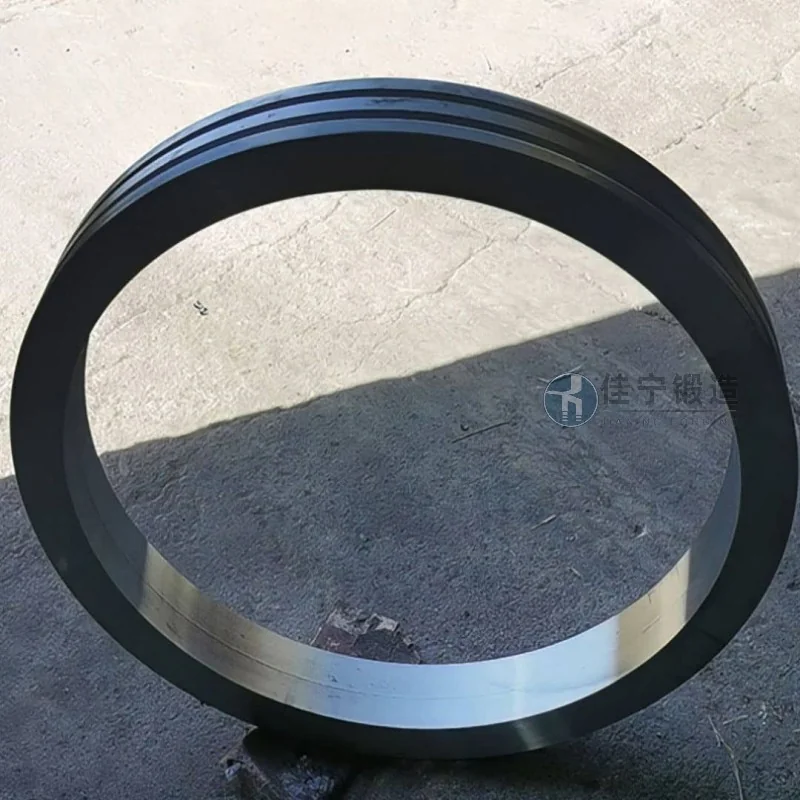
Завод судноплавного обладнання в Цзюцзяні, провінція Цзянсі, потребував замовити партію високоточних кільцевих кованих матеріалів для виготовлення ключових фланців і корпусів підшипників при виробництві великої партії компонентів судноплавної системи передачі. Цей замовник встановив суворі вимоги до розмірних допусків, щільності матеріалів і механічних властивостей кованих матеріалів із жорстким графіком доставки.
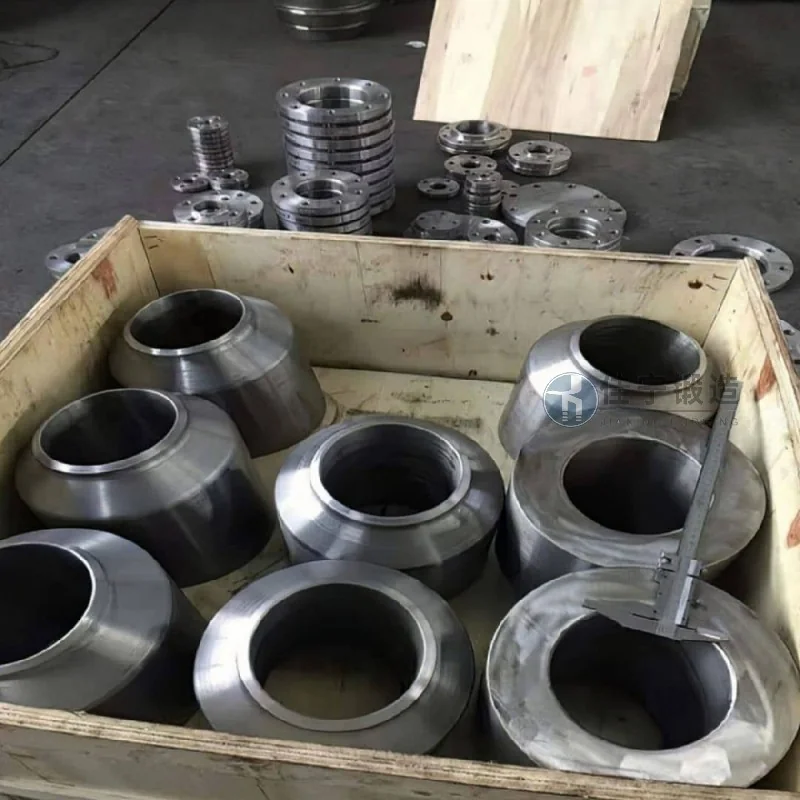
Основні проблеми, з якими стикається цей клієнт, включають:
1. Кільцеві кування повинні стикатися з структурами діаметром понад 1000 мм і нерівномірною товщиною стінок; традиційні процеси відкритого кування мають труднощі з досягненням коаксіальності та округлості внутрішнього та зовнішнього діаметрів;
2. Робоче середовище — це морський клімат, що вимагає матеріалів із хорошою стійкістю до корозії та стійкістю до низьких температур, чого звичайні ковки не можуть відповідати стандартам;
3. Клієнт визначив етапи проєкту і повинен завершити весь процес від заготовки до готового продукту протягом 45 днів; звичайні процедури потребують понад 60 днів.
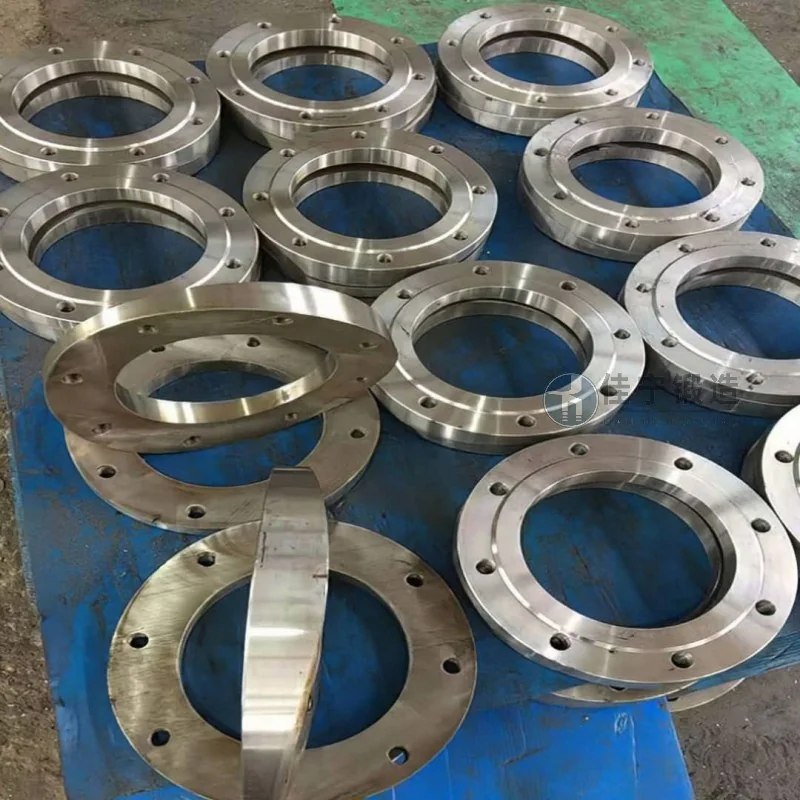
Щоб вирішити ці проблеми, Jianing Forgeing пропонує такі комплексні рішення:
По-перше, для тонкого прокатування використовуються верстати для прокатування кільцевих ЧПУ, поєднані зі спеціалізованими формами спеціальної форми, щоб досягти одноразового формування кільцевих ковок із допусками внутрішнього та зовнішнього діаметрів у межах ±2 мм і похибками округлості менше 1,5 мм;
По-друге, обирається сталь, загартована та загартована 42CrMo4, і завдяки оптимізації процесу термічної обробки (загартування + високотемпературне загартування) твердість кування є однорідною (HB 260-300), з ударною силою при низьких температурах -20°C ≥ 40J, що відповідає стандартам класифікаційного товариства;
Нарешті, завдяки оптимізації внутрішнього планування виробництва та багатотехнологічним паралельним операціям, виробничий цикл був скорочений до 38 днів, усі ковані виготовлення були поставлені на 7 днів раніше, а рівень проходження готової продукції досяг 1. Після повторної перевірки замовником ця партія ковок пройшла прийняття за один раз, була успішно зібрана в систему передачі судна і досі працює без жодних проблем.

