Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
У Лючжоу, Гуансі, компанія, що спеціалізується на аксесуарах для вітрової енергії, давно стикається з проблемою нестабільної якості кованих кільцев. Кільцеві ковки, закуплені фабрикою, часто мають великі відхилення розмірів і нерівномірні внутрішні структури під час подальшої обробки, що призводить до зниження врожаю готової продукції та впливає на цикли доставки. Щоб покращити цю ситуацію, фабрика звернулася до співпраці з професійними постачальниками кування і врешті-решт обрала індивідуальне рішення для кування кілець, яке надала Jianing Forging.
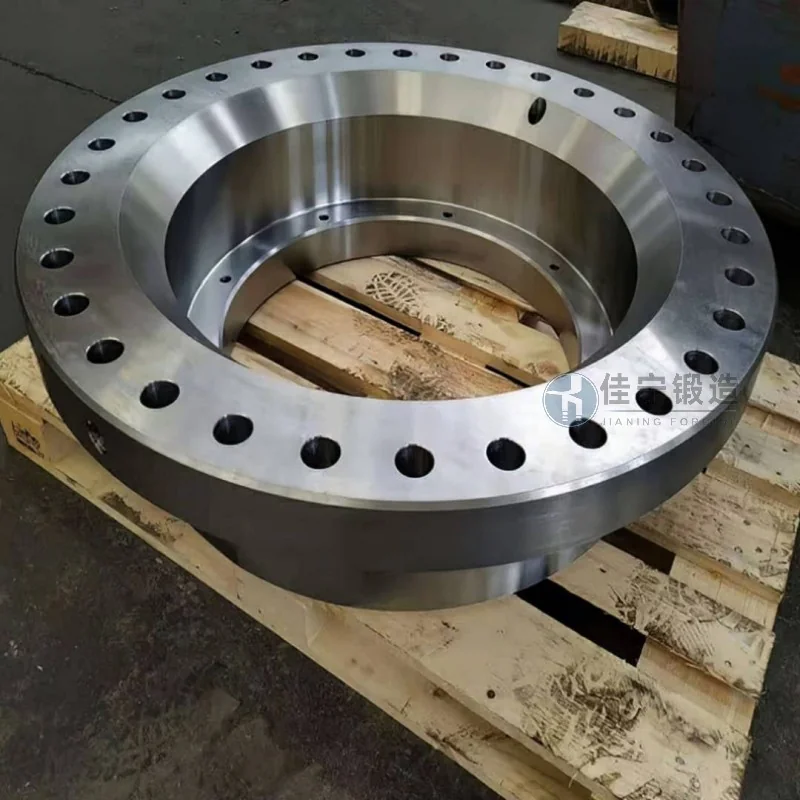
Під час використання кільцевих кованих деталей завод запчастин з вітрової енергії стикався переважно з такими труднощами: По-перше, низька розмірна послідовність ковок, великі відхилення між зовнішнім і внутрішнім діаметрами між партіями, що вимагало частих коригувань параметрів обробки; По-друге, мікротріщини або включення всередині матеріалу не лише знижують міцність ключових компонентів, таких як фланці, а й підвищують рівень відмов ультразвукового виявлення дефектів; По-третє, цикли постачання нестабільні. Традиційні постачальники мають труднощі з координацією закупівлі сировини та термічної обробки, через що термінові замовлення не можуть бути доставлені вчасно. Ці проблеми безпосередньо збільшують витрати на переробку фабрики та впливають на довіру клієнтів на ринку.
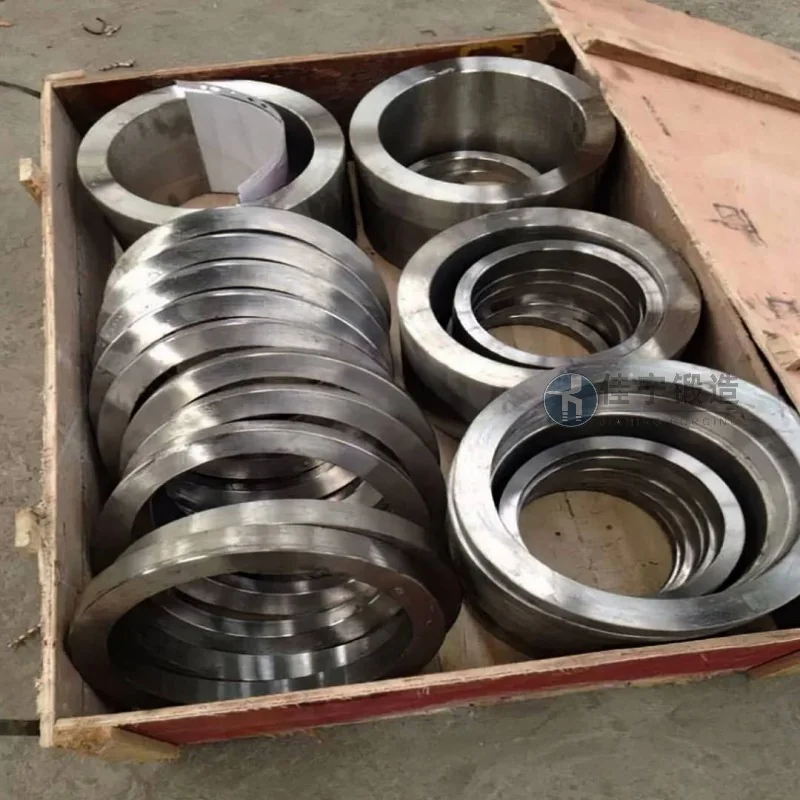
Щоб вирішити ці проблеми, Jianing Forgeing пропонує систематичні рішення з трьох аспектів: контроль сировини, процеси кування та термічна обробка. На рівні сировини для стабілізації хімічного складу використовуються строго відібрані заготовки з легованої сталі, а ультразвукове тестування проводиться окремо для зниження ризику дефектів з боку джерела. На етапі кування застосовуються багатонаправлене кування та процеси тонкого прокатування кільцями, щоб зробити розподіл металевих ліній потоків більш розумним. Водночас, у поєднанні з обробкою верстатного верстата з ЧПУ, допуск розмірів кільцевих ковок контролюється в межах ±1 міліметра. Щодо термічної обробки, спеціальна крива нормалізації + загартування розроблена для усунення внутрішніх напружень і очищення зерен, що забезпечує рівномірну загальну твердість і підвищену стійкість до втоми. Крім того, Jianing Forgeging впровадила гнучку систему розкладу виробництва, яка дозволяє скоротити цикл доставки для звичайних замовлень до менш ніж 15 днів, а термінові замовлення можуть бути доставлені за 7 днів, що суттєво підтримує виробничі плани заводу. Після практичного застосування рівень першого проходження кільцевих ковок на цьому заводі з запчастин з вітрової енергетики зріс з 76% до понад 95%, рівень обробки металобрухту значно знизився, а загальні виробничі витрати знизилися приблизно на 12%.

