Shanxi Jianing Forging, gerçek hayattaki mühendislik kasalarını içeren tüp levhaları, flanşlar ve çeşitli yuvarlak disk dövmeleri içerir. Karbon çelik ve paslanmaz çelik disk dövmelerinin bitmiş ürünleri net şekilde fotoğraflanmıştır; bu da dövmelerin işlem hassasiyetini ve boru hattı uyumluluğunun etkinliğini doğrudan yansıtır.
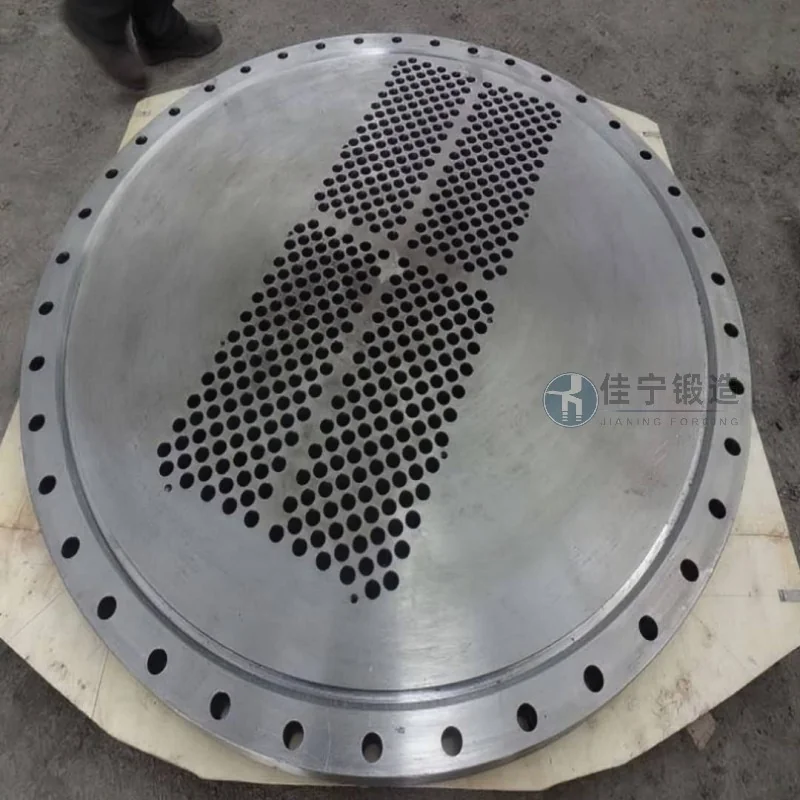
Pekin'in Miyun kentindeki bir şanzıman parça fabrikası, üretiminde ana aktarma bileşenleri olarak disk dövme malzemeleri kullanmak zorunda. Bu disk dövme, yüksek yük taşıyıcı ve güvenilir performans gereksinimlerini karşılamalı, sıkı parti teslimat döngüleriyle olmalıdır. Jianing Forging, ürünlerin karmaşık çalışma koşullarında istikrarlı performans sürdürmesine yardımcı olmak için özelleştirilmiş disk dövme çözümleri sunar.
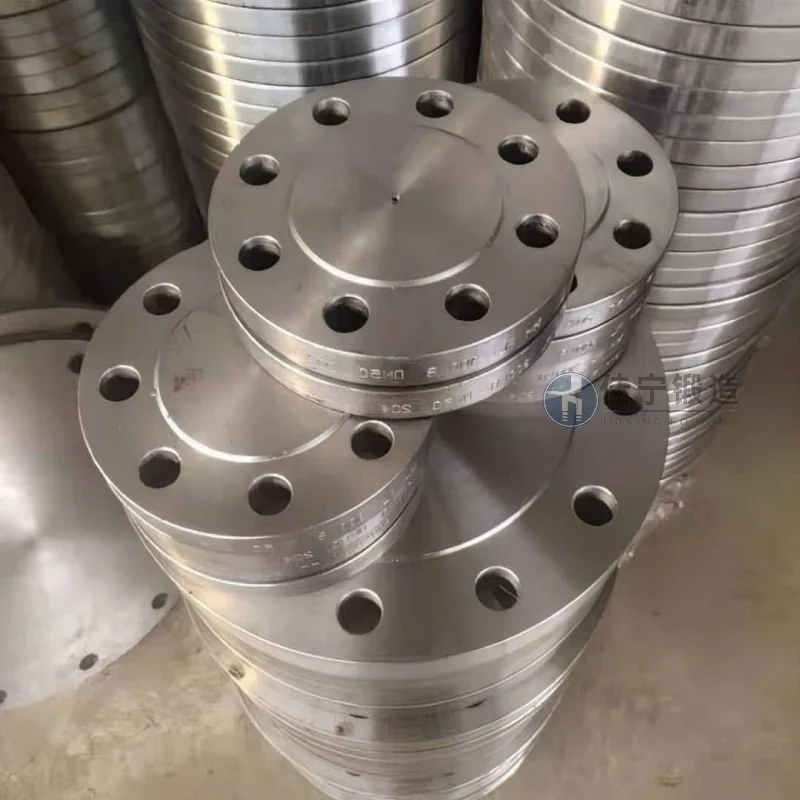
Müşteriler, orijinal işleme sürecinde birçok zorlukla karşılaşır: birincisi, boyut toleranslarıyla dövme işlemlerini kontrol etmek zordur ve işleme hakkındaki dalgalanmalar yüksek bir hata oranına yol açar; İkincisi, malzemenin iç mikroyapısı yeterince yoğun değildir; bu da soğutma ve temperlemeden sonra kötü sertlik düzenine yol açar ve bu da iletim verimliliğini ve hizmet ömrünü etkiler; Üçüncüsü, tedarikçilerin sınırlı üretim kapasitesine sahip ve büyük siparişleri zamanında tamamlayamıyor, bu da müşterilerin üretim hatlarının sık sık durup malzemeleri beklemesine neden oluyor.
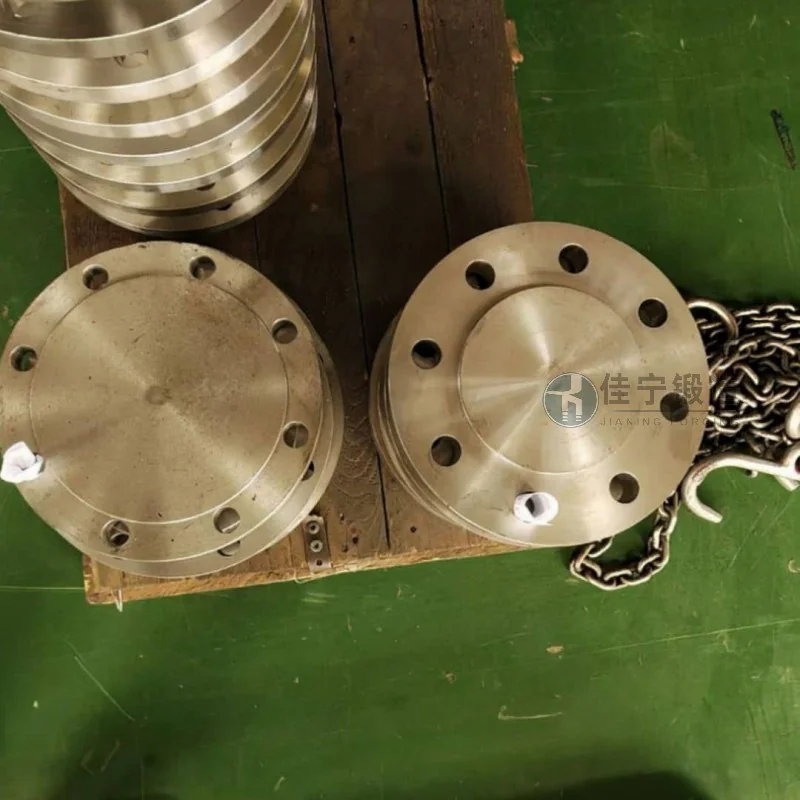
Bu sorun noktalarını gidermek için Jianing Forging, süreç tasarımı, malzeme kontrolü ve üretim zamanlamasını kapsayan sistematik çözümler sunar. Çok yönlü kalıp dövme ve sıcaklık kontrollü dövme teknolojisinin benimsenmesiyle, disk dövmelerin metal akış hatları sürekli ve tamdır, tane boyutu 7. derecenin üzerinde stabilize edilir ve boyutsal toleranslar IT9 derecesi içinde kontrol edilebilir. Fabrika içi sıkı hammadde denetimi ve segmentlere ayrılmış ısı işlem süreçleri sayesinde, ±3HRC aralığındaki ürün sertlik sapmalarını kontrol etmeye yardımcı olur. Aynı zamanda, Jianing Forging üretim sürecini optimize ederek standart teslimat döngüsünü 15 çalışma gününe kısalttı ve acil müşteri siparişlerine dayalı hızlı planlama ayarlamalarını mümkün kılarak müşteri üretim sürekliliğini destekledi.
Parti tedarik doğrulamasından sonra, bu şanzıman parça fabrikasından yapılan dövme malzemelerinin ilk geçiş oranı %98'e yükseldi. Montajdan sonra şanzıman düzgünlüğü önemli ölçüde iyileşti ve müşteri dövme sorunları nedeniyle üretim hattı duraklamaları yaşamadı.

