Shanxi Jianing Forging, gerçek hayattaki mühendislik kasalarını içeren tüp levhaları, flanşlar ve çeşitli yuvarlak disk dövmeleri içerir. Karbon çelik ve paslanmaz çelik disk dövmelerinin bitmiş ürünleri net şekilde fotoğraflanmıştır; bu da dövmelerin işlem hassasiyetini ve boru hattı uyumluluğunun etkinliğini doğrudan yansıtır.
İnşaat makineleri alanında, disk dövmeler, temel yapısal bileşenler olarak, tüm makinenin genel operasyonel kararlılığını ve hizmet ömrünü doğrudan etkileyen kaliteye sahiptir. Gansu, Longnan'daki bir inşaat makineleri fabrikası, uzun süredir ürün ölçü doğruluğunun yetersizliği, ciddi malzeme israfı ve bobin dövme tedariklerinde düşük üretim verimliliği gibi sorunlarla karşılaşıyordu; bu da tüm makinenin düzgün montajını ve maliyet kontrolünü kısıtlıyordu. Bu sorun noktalarını gidermek için Jianing Forging, ham madde seçimi ve kalıp tasarımından şekillendirme süreçlerine kadar her şeyi sistematik olarak optimize ederek müşteriye güvenilir bir disk dövme çözümü sağladı.
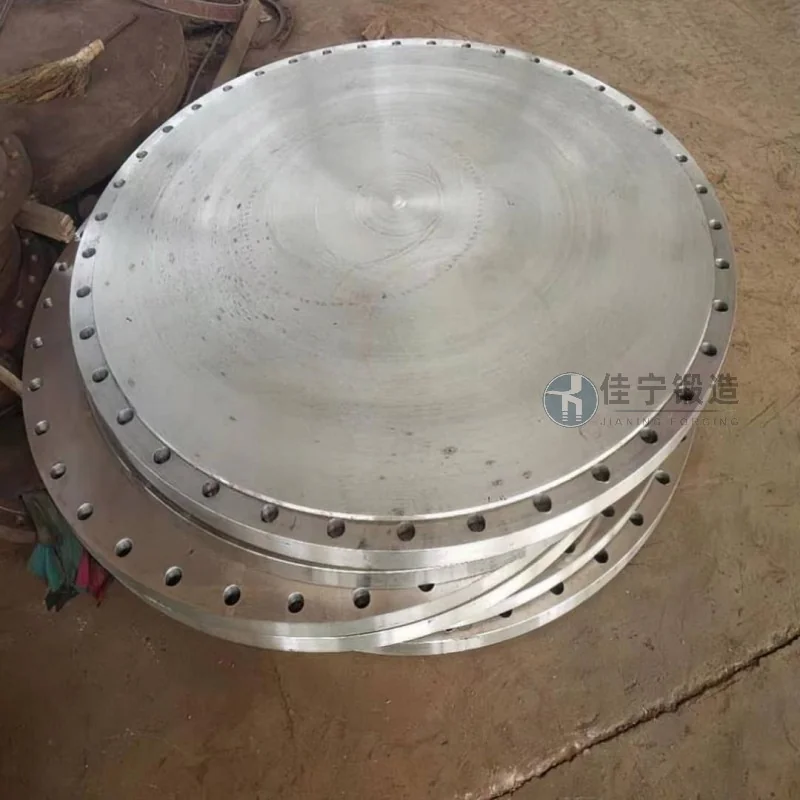
Gansu, Longnan'da bulunan bir inşaat makineleri fabrikası, ağırlıklı olarak yükleme makineleri, buldozerler ve diğer ekipmanlar üretir; temel yönlendirme mekanizmaları ve bağlantı bileşenleri ise disk dövme gerektirir. Fabrika başlangıçta geleneksel açık kalıp dövme sürecini kullanmış, bu da büyük işleme hakları ve malzeme kullanım oranlarının %60'ın altında kalmasına yol açmış, partiler arasında önemli boyutsal dalgalanmalar yaşanmış, montaj sırasında tekrar yapılan onarımlara ve üretim döngülerinin ciddi şekilde bozulmasına yol açmıştır. Jianing Forging dahil edildikten sonra, ince kalıp dövme teknolojisini kullanarak malzeme kullanımını %82'nin üzerine çıkardı ve aynı zamanda ürün boyutsal tutarlılığını sağlamaya yardımcı oldu.
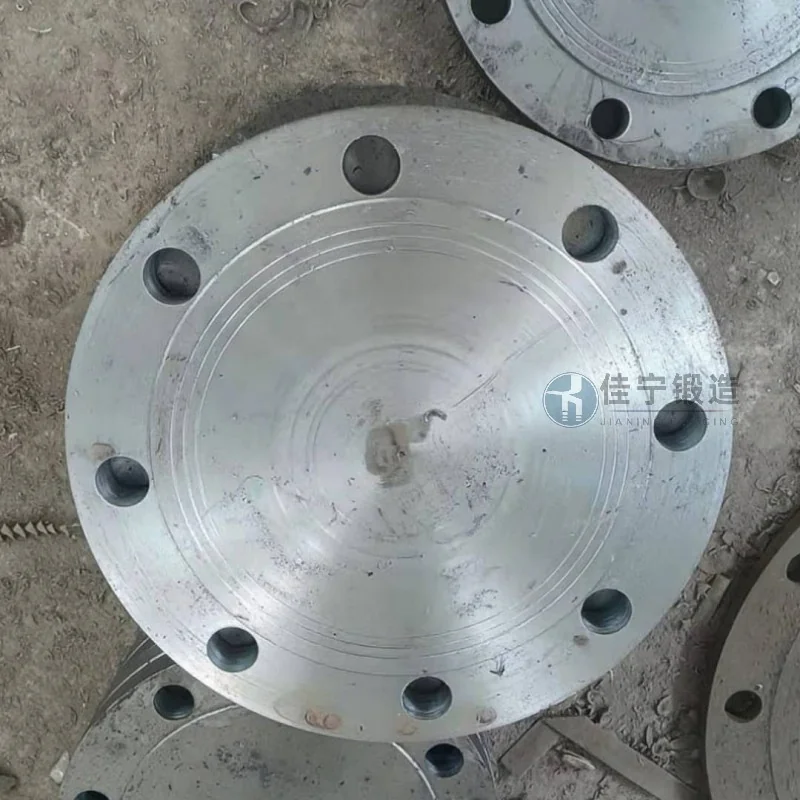
Bu müşterinin karşılaştığı başlıca sorunlar şunlardır: 1. Dövmenin dış silindiri ve iç deliğinde 0,5 mm'yi aşan koaksiyel sapmalar, sonraki torna süreçlerinde yüksek hurda oranına yol açıyor; 2. Tek malzeme olarak yalnızca 45 çelik kullanılması, belirli çalışma koşullarında yeterli dayanıklılık rezervlerinin olmaması erken yorgunluk arızasının olasılığını artırması; 3. Dövme sonrası ısılı işlem süreçlerinin dengesiz olması, sonraki işleme sırasında düzensiz sertlik dağılımı ve hızlanan alet aşınmasına yol açan; 4. Orijinal tedarikçinin teslimat döngüsü 45 güne kadar sürdü, bu da fabrikanın "küçük partiler ve çoklu çeşitler" için esnek üretim planlama ihtiyaçlarını karşılamayı zorlaştırıyordu.
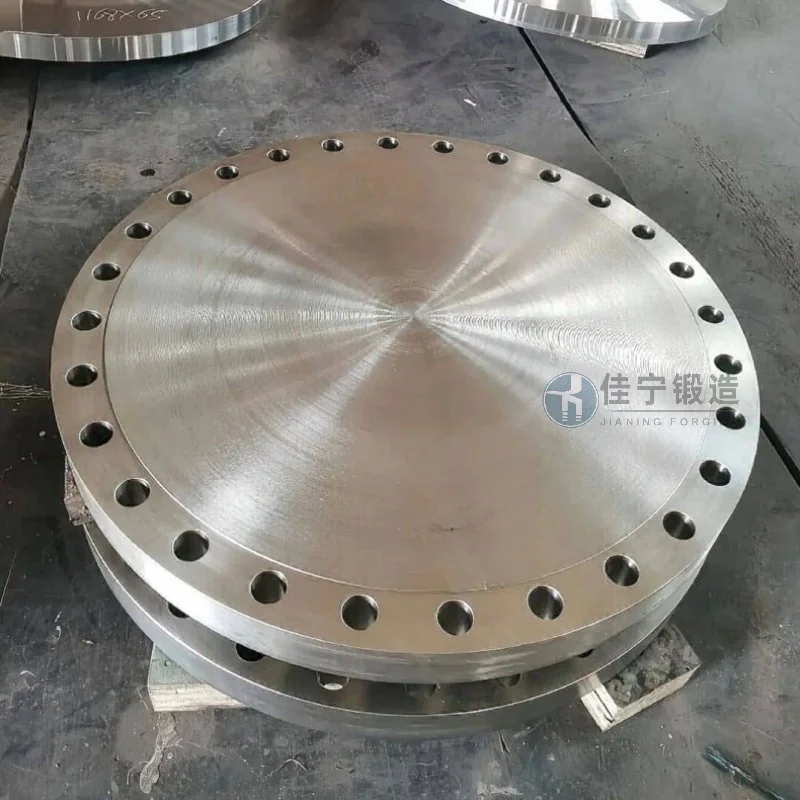
Bu sorun noktalarını gidermek için Jianing Forging aşağıdaki çözümleri sunar: Birincisi, çok yönlü kalıp dövme armaturalarını CNC ısıtma fırını sıcaklık kontrol sistemi ile birleştirerek, disk dövme yapılarının koaksiyelliği 0,2mm içinde kontrol edilir ve işleme hakkı azalır; İkincisi, farklı çalışma koşullarına dayanarak, uygun alaşım çelik kaliteleri (örneğin 40Cr, 35CrMo) öneririz ve dövme sonrası normalizasyon + temperleme sürecini optimize ederek HRC 22~28 sertlik düzenini sağlarız; Üçüncüsü, kısa süreli üretim sistemi kurmak, Müşterilerin esnek üretim planlama gereksinimlerini karşılamak için tek bir parti için teslimat döngüsünü 20 günün altına sıkıştırmak; Ayrıca, bilgisayar simülasyonu boş şekilleri optimize eder ve ham madde kullanımını %80~85 seviyesinde stabilize eder ve müşteriler için genel üretim maliyetlerini azaltır.

