Shanxi Jianing Forging, rüzgar enerjisi flanş halkaları, halka dişlileri, rulman halkaları, silindir halkalar ve diğer halka iniş alanlarının gerçek dünya örneklerini bir araya getirerek, karbon çelik, paslanmaz çelik ve alaşım halkalar için tam bir bitmiş dövme ürünleri yelpazesini bir kenara derleyerek ürün seçimi ve standart olmayan çözümler için referans sağlamıştır.
İnşaat makineleri alanında, ana bileşen olarak halka şeklinde dövmelerin kalitesi, ekipmanın stabilitesini ve hizmet ömrünü doğrudan etkiler. Gansu, Tianshui'deki bir inşaat makineleri fabrikası, uzun süredir yorgunluk çatlakları, boyutsal sapmalar ve ağır yük koşullarında halka dövme yapılarında düzensiz ısı muamelesi gibi sorunlarla karşı karşıya kalmıştır; bu durum, üretim verimliliği ve ekipman güvenliğini önemli ölçüde etkilemiştir. Bu sorunları sistematik olarak ele almak için, kapsamlı karşılaştırmaların ardından fabrika nihayetinde Jianing Forging ile iş birliği yapmayı seçti; olgun dövme süreçleri ve sıkı kalite kontrol sistemiyle yüksek talep gören halka dövme üretiminin bir partisini tamamladı.
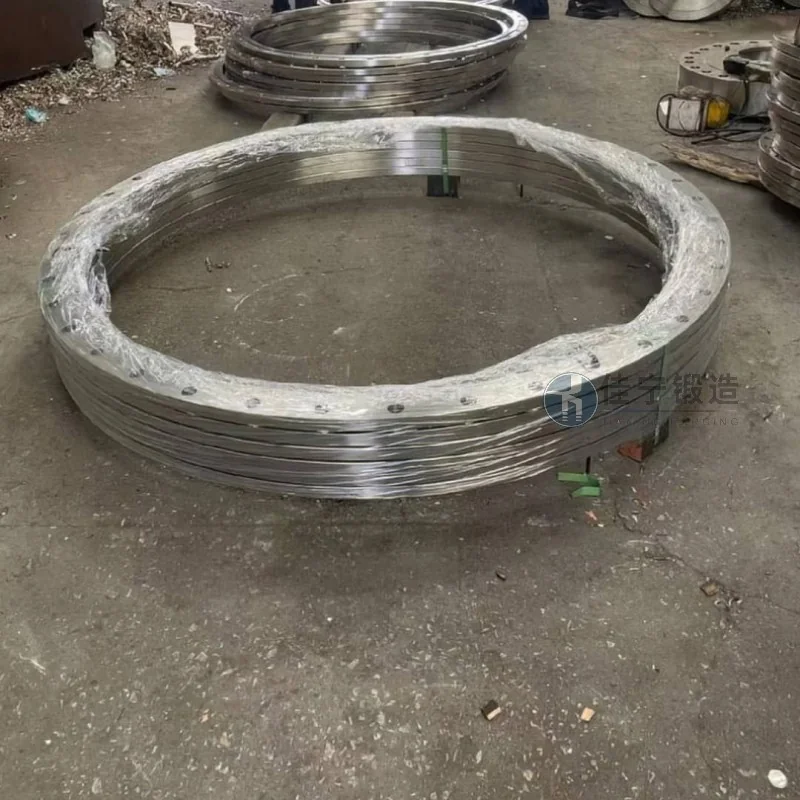
Bu dava, Gansu, Tianshui'deki bir inşaat makineleri fabrikasının büyük inşaat makinelerinin döner destek yapısı için ihtiyaç duyduğu destek halkalı dövmelerini içermektedir. Bu dövme, sık sık darbe yüklerine ve dönüşümlü gerilimlere dayanmalıdır; bu da iç malzeme sıkılığı, boyutsal doğruluk ve yüzey sertliği açısından yüksek standartlar gerektirir. Dövme oranlarını optimize ederek, tane boyutunu iyileştirerek ve özelleştirilmiş ısı işlem süreçlerini birleştirerek, Jianing Forging teknik anlaşma gereksinimlerini karşılayan halka şeklinde dövmeler başarıyla teslim eder ve müşterilerin genel makine güvenilirliğini artırmasına yardımcı olur.
1. Yorgunluk arızası riski: Uzun süreli ağır yük koşullarında, müşterinin orijinal halka şekilli dövmeleri düzensiz iç metal akış dağılımına sahiptir; bu da stres konsantrasyon bölgelerinde kolayca mikro çatlaklara yol açar ve erken arızaya yol açar.
2. Yetersiz boyutsal tutarlılık: Birden fazla dövme partisi, iç ve dış çaplar ile uç yüzey paralelliği gibi temel boyutlarda önemli ölçüde dalgalanır, bu da daha fazla işleme hakkına ve daha yüksek maliyetlere yol açar.
3. Düzensiz ısı işlem sertliği: Dövme duvar kalınlığındaki önemli farklılıklar nedeniyle, geleneksel ısı işlem süreçleri tüm kesit boyunca eşit sertlik elde etmeyi zorlaştırır ve bazı alanlar aşınmaya direnç standartlarına uymaz.
4. Sıkı teslimat döngüleri: Şirketin üretim takvimi sıkıdır; boş teslimat için sıkı son teslim tarihleri vardır; bu da tedarikçilerin hızlı yanıt vermesi ve istikrarlı üretim planlama yetenekleri gerektirir.
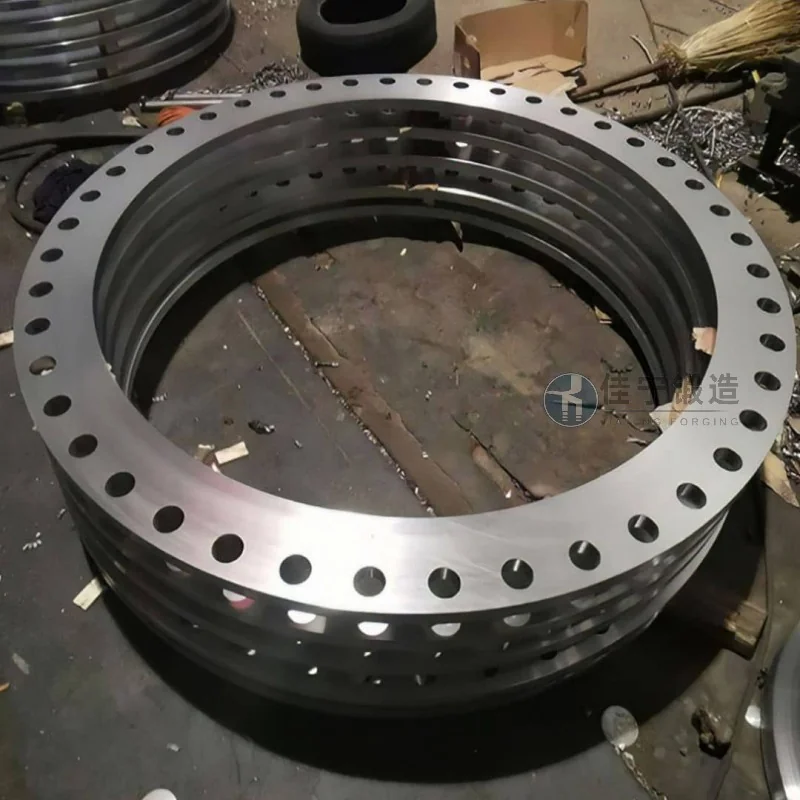
Bu sorun noktalarını ele almak için Jianing Forging aşağıdaki sistematik çözümleri sunar:
1. Optimize edilmiş dövme süreci: Çok yönlü dövme teknolojisinin benimsenmesiyle, metal akıcı hatlar dövme konturu boyunca makul şekilde dağıtılır, yorulma direncini artırır ve erken arızalanma olasılığını azaltır.
2. İnce kalıplar ve süreç kontrolü: Yüksek hassasiyetli halka kalıpların ön dövme, orta dövme ve dövme sonrası çevrimiçi boyut izleme aşamalarıyla birleştirilmesi, ISO IT7 seviyesinde bireysel parça boyut toleranslarını kontrol etmeye yardımcı olur ve sonraki işleme haklarını azaltır.
3. Özelleştirilmiş ısı işlem planı: Dövme duvar kalınlığı ve malzeme özelliklerine dayanarak, HRC 2 içindeki tam kesit sertlik dalgalanmalarını kontrol etmek için segmentli sıcaklık kontrolü, söndürme ortamı seçimi ve temperleme süresi eşleştirmesi gibi bir süreç kombinasyonu tasarlayın.
4. Esnek üretim takvimi: Malzeme hazırlığından dövmeye, ısı işlemden denetime kadar hızlı bir akış mekanizması oluşturmak; böylece acil siparişler için boşlukların 48 saat içinde teslim edilmesini sağlayarak müşterilerin acil program gereksinimlerini karşılamak.

