Shanxi Jianing Forging, rüzgar enerjisi flanş halkaları, halka dişlileri, rulman halkaları, silindir halkalar ve diğer halka iniş alanlarının gerçek dünya örneklerini bir araya getirerek, karbon çelik, paslanmaz çelik ve alaşım halkalar için tam bir bitmiş dövme ürünleri yelpazesini bir kenara derleyerek ürün seçimi ve standart olmayan çözümler için referans sağlamıştır.
Anahtar ekipmanların yenilenmesi sırasında, Fujian'ın Xiamen kentindeki petrokimya ağır tesisi, büyük halka dövmelerinin performansı ve teslimat döngüsü için sıkı gereksinimler belirledi. Fabrikada ilk olarak kullanılan dövme parçalar, yüksek sıcaklık ve yüksek basınç altında sık sık deformasyon ve çatlama göstererek üretim sürekliliğini ciddi şekilde etkiledi. Bu durumu ele almak için, Jianing Forging, halka dövme alanındaki teknik uzmanlığını kullanarak kişiselleştirilmiş çözümler sundu.
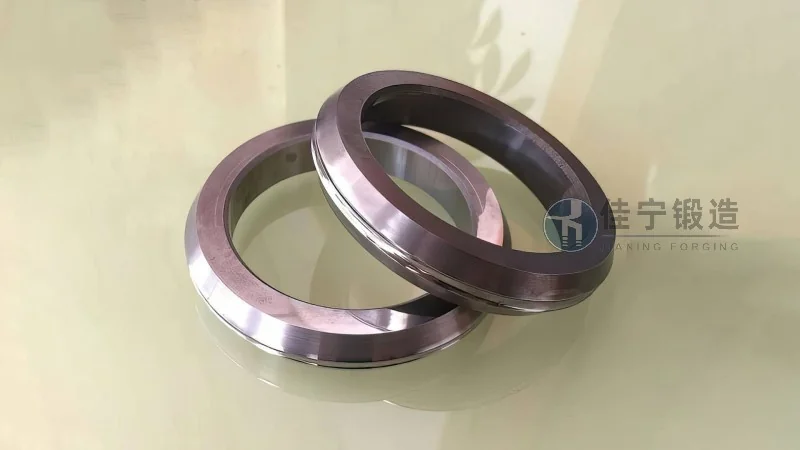
Bu iş birliğinin ortağı, Fujian, Xiamen'de bir petrokimya ağır fabrikasıdır; çekirdek ünitesi, dış çapı 2 metreden fazla ve duvar kalınlıkları çok farklı olan özel halka dövme yapıları gerektirir. Yabancı tedarikçilerden uzun teslim süreleri ve yerel rakiplerden yetersiz hassasiyetle karşılaşan fabrika, büyük dövme üretiminde uzun yıllara sahip Jianing Forging ile iş birliği yapmayı tercih etti.
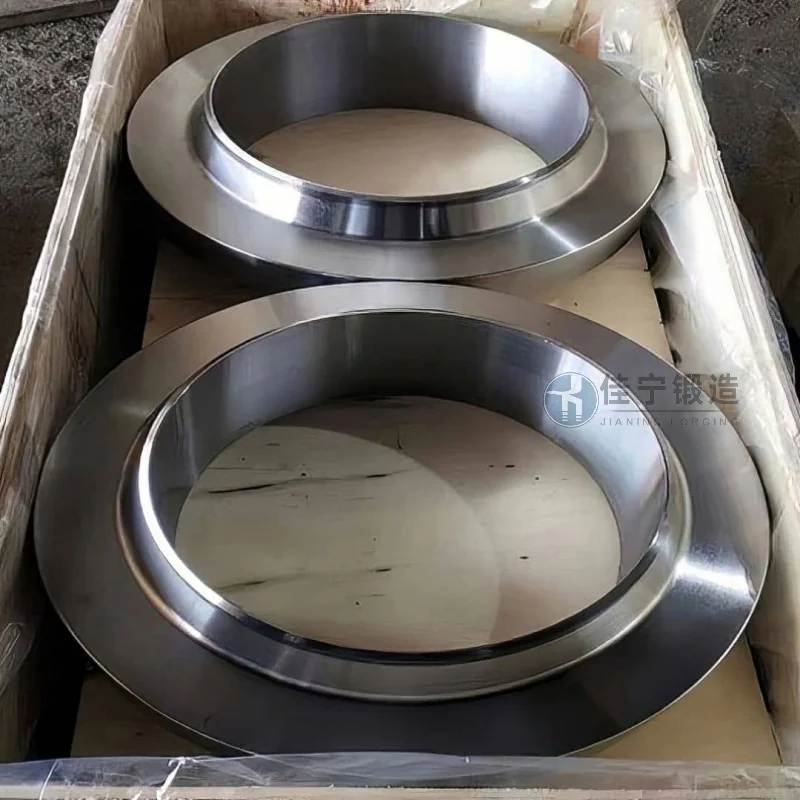
Bu petrokimya ağır tesisi üç temel zorlukla karşı karşıyadır: Birincisi, orijinal dövme tesisleri uzun süreli yüksek sıcaklıklar (≥500°C) ve yüksek basınçlı ortamlarda yetersiz yapısal stabiliteden muzdarip olup, yerel sürünme çatlaklarına yol açar; İkincisi, mevcut tedarikçiler katı boyutsal tolerans gereksinimlerini karşılayamaz (iç ve dış çapların konsantrisite sapması 0,5mm içinde kontrol edilmelidir); üçüncüsü, proje takvimleri sıkıdır ve normal 90 günlük tedarik döngüsü bakım penceresine yetişemez; acil olarak 45 gün içinde teslimat gereklidir.
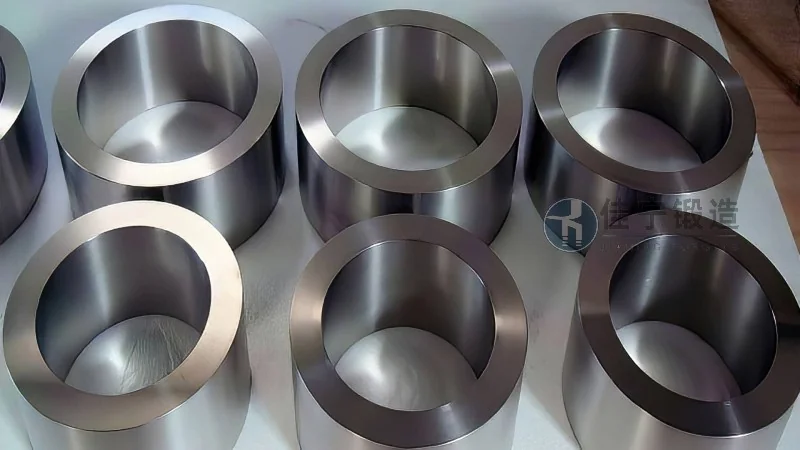
Bu sorun noktalarını gidermek için Jianing Forging, malzeme seçimi ve süreç optimizasyonundan tam süreç denetimine kadar her şeyi sistematik olarak geliştirmiştir. Malzeme aşamasında, özel ısıya dayanıklı alaşım çelik kullanılır ve mikro alaşım işlemi yüksek sıcaklık sürünme direncini artırır; Şekillendirme sürecinde, çoklu ısı kontrollü haddeleme teknolojisi tanıtılır; bu teknoloji iç gerilimi etkili bir şekilde ortadan kaldırır ve yapısal düzenliliğe ulaşılır; Aynı zamanda, CNC halka haddeleme ekipmanı yüksek hassasiyetli boyut kontrolü sağlamak için kullanılır; nihai ürünün iç ve dış çapı konsantrisitesi 0,3mm içinde stabilize edilir. Teslimat açısından, paralel mühendislik yoluyla inşaat süresinin kısaltılmasıyla, tüm dövme ürünler planlanandan bir hafta önce teslim edilip kabul edildi, böylece müşterinin üretime zamanında yeniden başlamasına yardımcı oldu.

