Shanxi Jianing Forging регулярно размещает стандартные углеродистые и высококачественные сырьевые материалы из углеродистой стали 20#, A105, 45# и другие стандартные углеродистые и высококачественные углеродистые стальные материалы. На станции представлены полные реальные варианты фланцев, валов и кольцевых ковок. Углеродистые выковки из углеродистой стали обеспечивают высокую стоимость и подходят для производства промышленного оборудования.
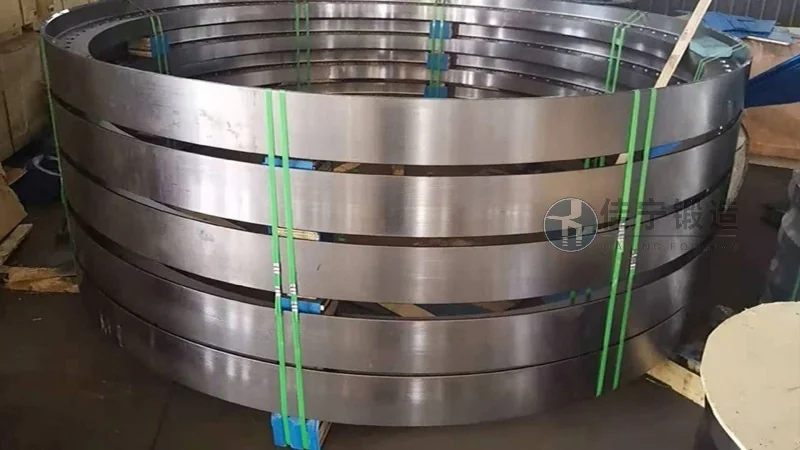
Завод по производству трансмиссных машин в Гуйяне, провинция Гуйчжоу, установил высокие требования к углеродистой стальной ковке при производстве крупного оборудования для трансмиссии. Завод специализируется на производстве тяжёлых редукторов и компонентов приводных валов, требующих ковок с хорошей внутренней микроструктурой и механическими свойствами для обеспечения непрерывной работы в суровых условиях. Чтобы соответствовать темпам поставки оптовых заказов, поставки кузнечки должны балансировать между качеством и своевременностью.
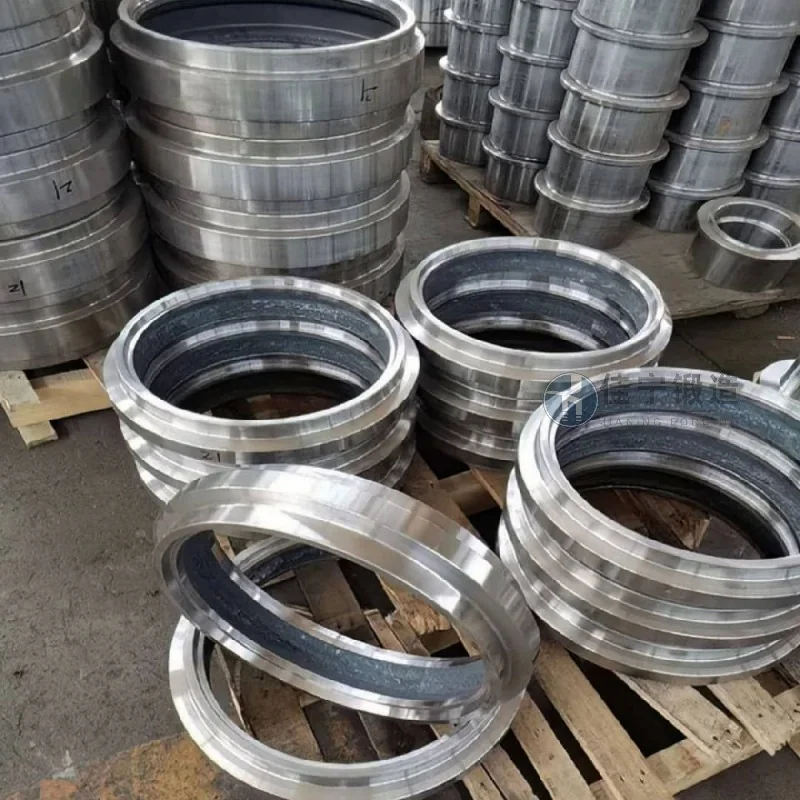
Завод долгое время сталкивается с несколькими ключевыми проблемами: во-первых, некоторые углеродистые стальные изделия, поставляемые поставщиками, имеют внутренние дефекты, такие как центральная рыхлость и сегрегация, что приводит к появлению трещин при последующей обработке и низкой текучести; Во-вторых, нестабильное управление размерными допусками ковки, что приводит к чрезмерной толерантности заготовки, увеличивает время обработки и износ инструмента; В-третьих, при переходе между многосортными и небольшими партиями циклы доставки сильно колеблются, что влияет на полный план сборки машины.
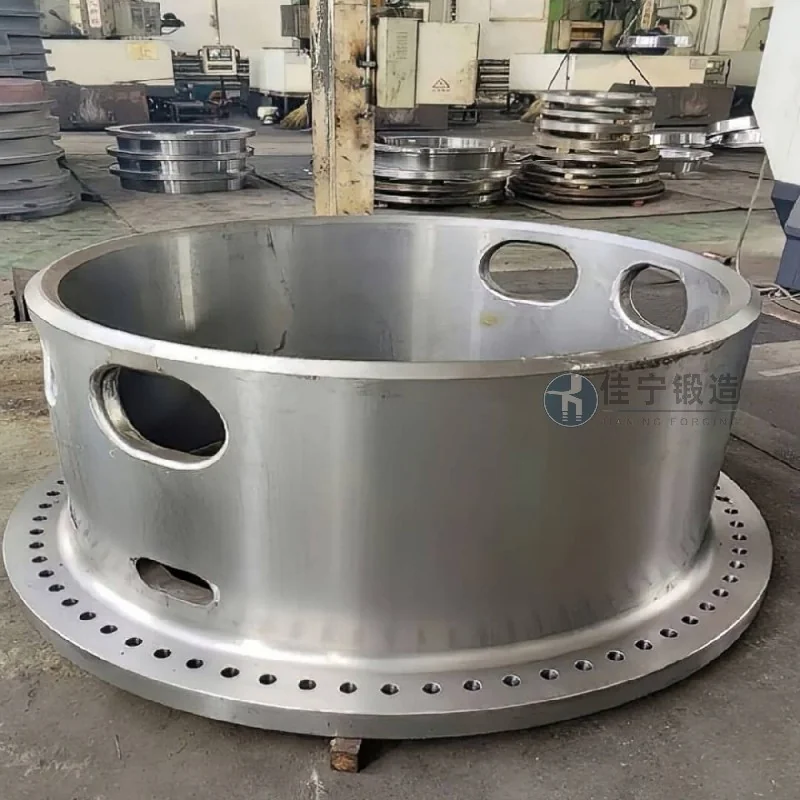
Чтобы решить эти проблемы, компания Jianing Forging разработала специализированный технологический план для кузни из углеродистой стали. На этапе сырья тщательно отбирается высококачественная углеродистая конструкционная сталь, соответствующая национальным стандартам и проходящая строгую повторную инспекцию на заводе для стабилизации химического состава. Стадия ковки использует многонаправленную технологию ковки в сочетании с оптимизированными параметрами нагрева и деформации, что эффективно устраняет микроструктурные дефекты в отливке, очищает зерна и улучшает общую плотность и изотропию ковки. На этапе термической обработки реализуется точный контроль температуры и изотермическое охлаждение для обеспечения равномерной твёрдости и стабильных механических свойств. Этап инспекции оснащён ультразвуковым обнаружением дефектов и полноразмерным осмотром, что помогает каждому продукту соответствовать чертежам и стандартным требованиям. В то же время, благодаря оптимизации производственных циклов и согласованию запасов, цикл поставок традиционных индивидуальных товаров был сокращён до менее чем 15 рабочих дней, что фактически поддерживает производственные потребности клиентов в планировании производства.

