Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
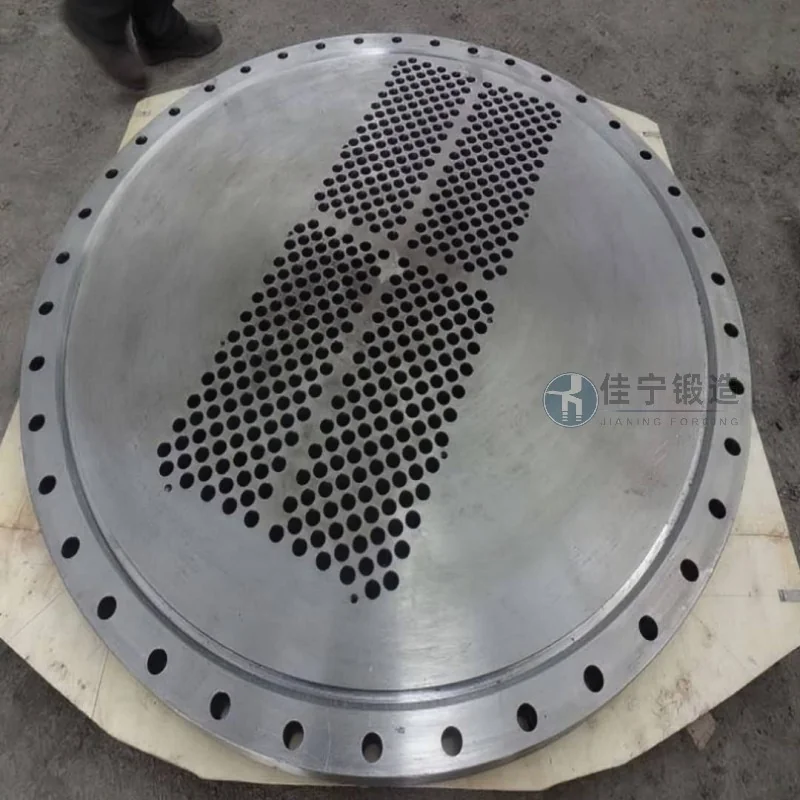
Завод по производству деталей трансмиссий в Миюне, Пекин, должен использовать дисковые ковки в качестве ключевых компонентов в производстве. Эта дисковая ковка должна соответствовать высоким требованиям по несущей нагрузке и надёжной производительности, с жёсткими циклами партийной доставки. Jianing Forging предлагает индивидуальные решения для ковки дисков, помогая продуктам сохранять стабильную работу в сложных условиях работы.
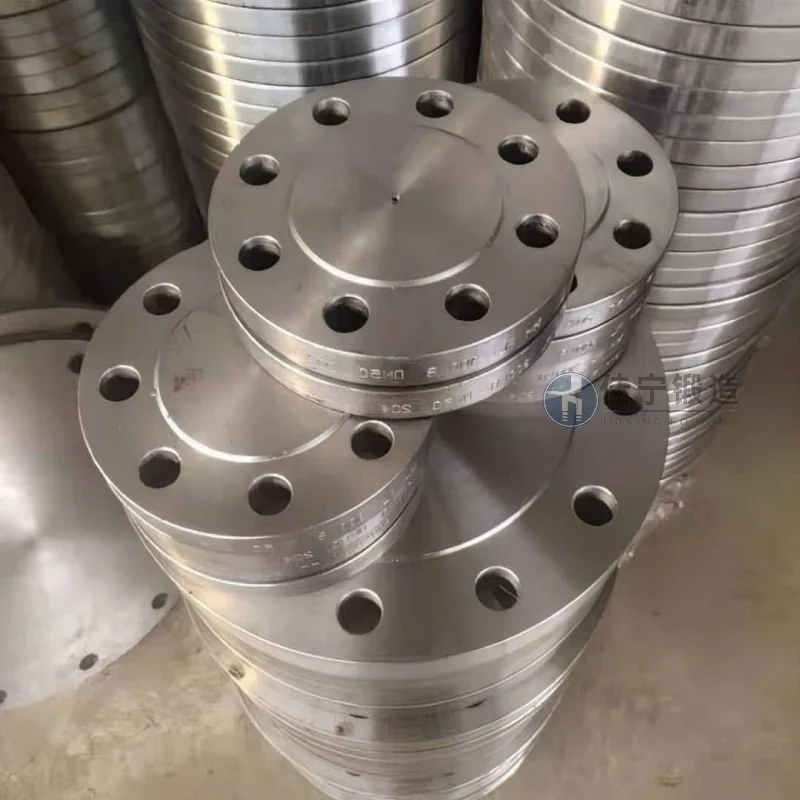
Клиенты сталкиваются с несколькими трудностями в процессе первоначальной обработки: во-первых, управление ковками с допусками размеров затруднено, а колебания допуска на обработку приводят к высокому уровню дефектов; Во-вторых, внутренняя микроструктура материала недостаточно плотна, что приводит к низкой однородности твёрдости после закалки и темперирования, что влияет на эффективность передачи и срок службы; В-третьих, у поставщиков ограниченные производственные мощности, и они не могут вовремя выполнять крупные заказы, из-за чего производственные линии клиентов часто останавливаются и ждут получения материалов.
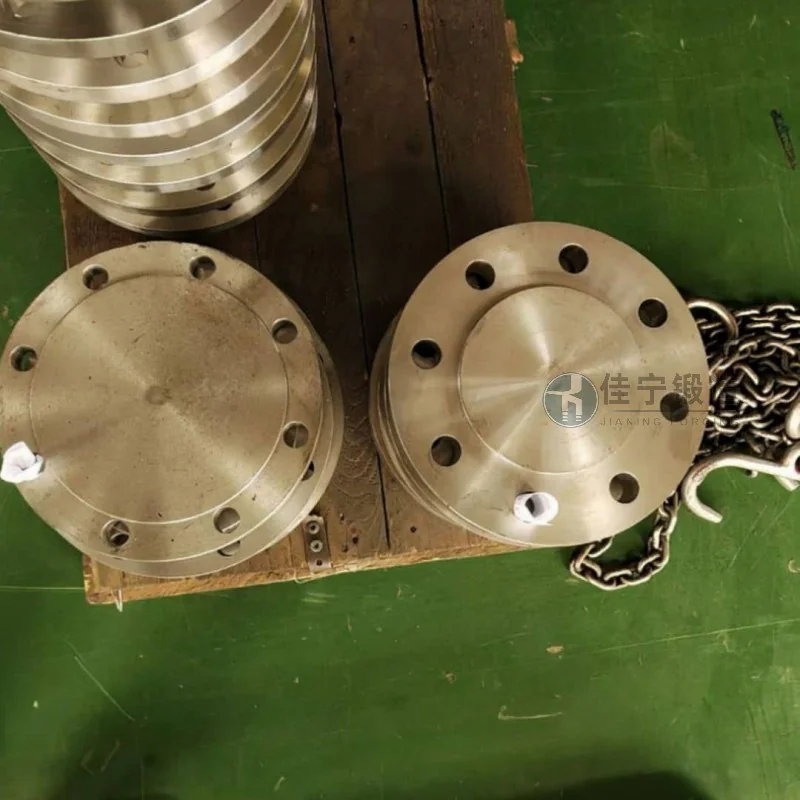
Чтобы решить эти проблемы, Jianing Forgeging предлагает систематические решения, охватывающие проектирование процессов, контроль материалов и планирование производства. Используя технологии многонаправленного штемпелирования и температурно контролируемой ковки, линии потока металлов в дисковых ковках являются непрерывными и полными, размер зерен стабилизирован выше степени 7, а допустимые допуска можно контролировать в пределах класса IT9. Благодаря строгой инспекции сырья на заводе и процессам сегментированной термической обработки он помогает контролировать отклонения твёрдости продукции в диапазоне ±3HRC. В то же время Jianing Forging оптимизировала производственный процесс, сократив стандартный цикл доставки до 15 рабочих дней и позволив быстро корректировать расписание на основе срочных заказов клиентов, поддерживая непрерывность производства.
После серийной проверки поставок уровень первого прохода для промывочной ковки на этом заводе деталей трансмиссии увеличился до 98%. После сборки плавность трансмиссии значительно улучшилась, и заказчик больше не сталкивался с остановками производственной линии из-за проблем с ковкой.

