Shanxi Jianing Forging использует зрелые методы точной ковки штампов, способные производить шестерни, клапанные корпуса, автомобильные маятники, поршневые шатуны и импеллерные штампи. Она обеспечивает высокую точность размеров и может быть обработана из углеродистой, нержавеющей стали и легированной стали, что соответствует потребностям различных отраслей.
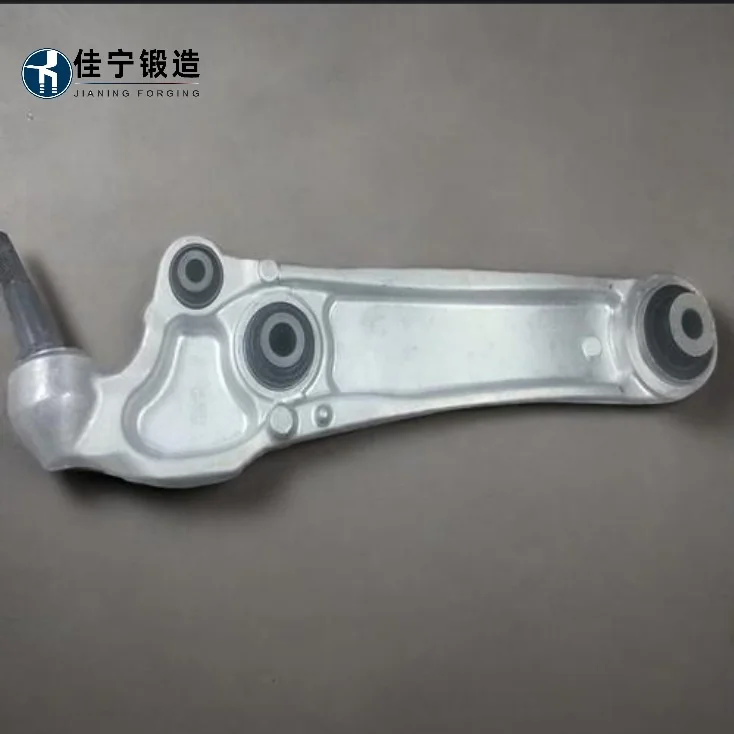
Как ключевой несущий компонент автомобильной подвески, маятник выдерживает длительные удары и чередующиеся нагрузки. Обычные литые или сварные детали подвержены разрушению из-за усталости, значительным отклонениям размеров и короткому сроку службы. Маятник, изготовленный с использованием тонких методов ковки штампов, увеличивает плотность материала и обтекаемое распределение от источника, повышая устойчивость к усталости и облегчая непрерывную работу.
Как ключевой несущий компонент автомобильной подвески, маятник выдерживает длительные удары и чередующиеся нагрузки. Обычные литые или сварные детали подвержены разрушению из-за усталости, значительным отклонениям размеров и короткому сроку службы. Маятник, изготовленный с использованием тонких методов ковки штампов, увеличивает плотность материала и обтекаемое распределение от источника, повышая устойчивость к усталости и облегчая непрерывную работу.
Автомобильные штамповки с маятниковым рычагом формируются из высококачественной легированной стали в процессе тонкой ковки в один этап, затем проходят термическую обработку и тонкую обработку, достигая относительно высокой прочности, высокой ввязчивости и отличной плотности размеров. Эта продукция широко используется в системах шасси легковых и коммерческих автомобилей, эффективно оптимизируя традиционные конструкции с литью или штамповочной сваркой для выполнения двойных требований — лёгкости и надёжности.
Выбор высококачественных легированных сталей (таких как 40Cr, 42CrMo), строгий контроль химического состава и послековая закалка и закалка помогает стабилизировать свойства материала.
Используется технология тонкой ковки для формовки, близкого к сетке, что снижает последующие расходы на обработку и улучшает использование материалов.
Металлические линии непрерывно распределены вдоль контура детали, и усталость превосходит отливки аналогичной спецификации.
Формы и процессы достигают размерной согласованности при массовом производстве, при этом индивидуальные допуски регулируются в пределах ±0,2 мм.
Поверхность имеет высокое покрытие, и методы профилактики ржавчины, такие как пескоструйная обработка, электрофорез или Dacro, могут быть выбраны в соответствии с требованиями клиента.
Этот продукт адаптируется по чертежам; фактические цены должны быть комплексно оценены на основе конкретных моделей, сортов материалов, годового спроса и требований к обработке поверхности. Пожалуйста, предоставьте подробные чертежи или технические параметры, и мы выпустим индивидуальную смету в течение 24 часов.
Перед заказом предоставляются бесплатная техническая оценка технико-экономического обоснования и консультации по процессам; Первая партия заказов поддерживает производство пробных образцов; Массовые заказы имеют отдельный контроль проектов и обратную связь о ходе производства; После доставки продукции мы предоставляем комплексные послепродажные технические консультации и поддерживаем возвраты или обмены на вопросы качества, вызванных производственными проблемами.
| Параметрические элементы | Диапазон индикаторов |
|---|---|
| Распространённые материалы | 40Cr / 42CrMo / 30Mn² (другие сорта можно настраивать) |
| Вес единицы | 0.3 kg – 6.0 kg |
| Размерные допуски | Стандартный сорт±0,3 мм; Тонкая сортировка± 0,15 мм |
| Обработка поверхности | Пескоструйная обработка / электрофорез / дакро / фосфатирование (опционально) |
| Механические свойства | Прочность на растяжение≥ 800 МПа; Предел текучести≥ 600 МПа (например, 42CrMo) |
| Производственный цикл | Изготовление форм занимает 15–20 дней; Цикл серийного производства составляет 7–10 дней |

