Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
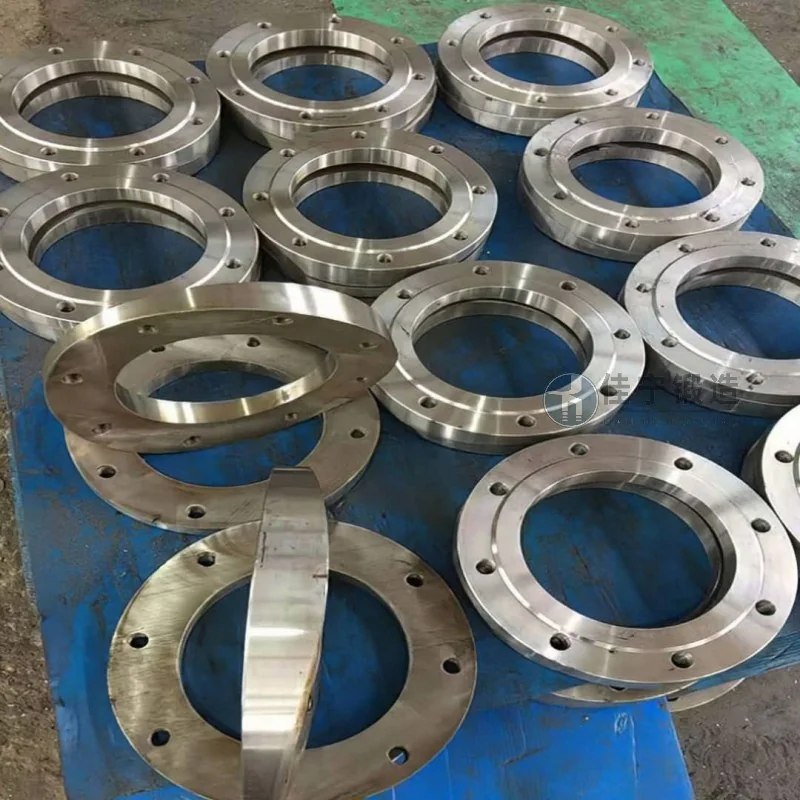
Завод гидравлического оборудования в Чанша, провинция Хунань, установил высокие требования к точности размеров, внутренней структурной равномерности и поверхностной отделке кольцевых ковок при производстве ключевых компонентов для крупных гидравлических цилиндров. Изначально фабрика использовала традиционные методы литья, но отливки часто имели такие дефекты, как пористость и сегрегация, что приводило к большим разрешителям на обработку и высоким нормам металлолома, что влияло на сроки выполнения проектов.
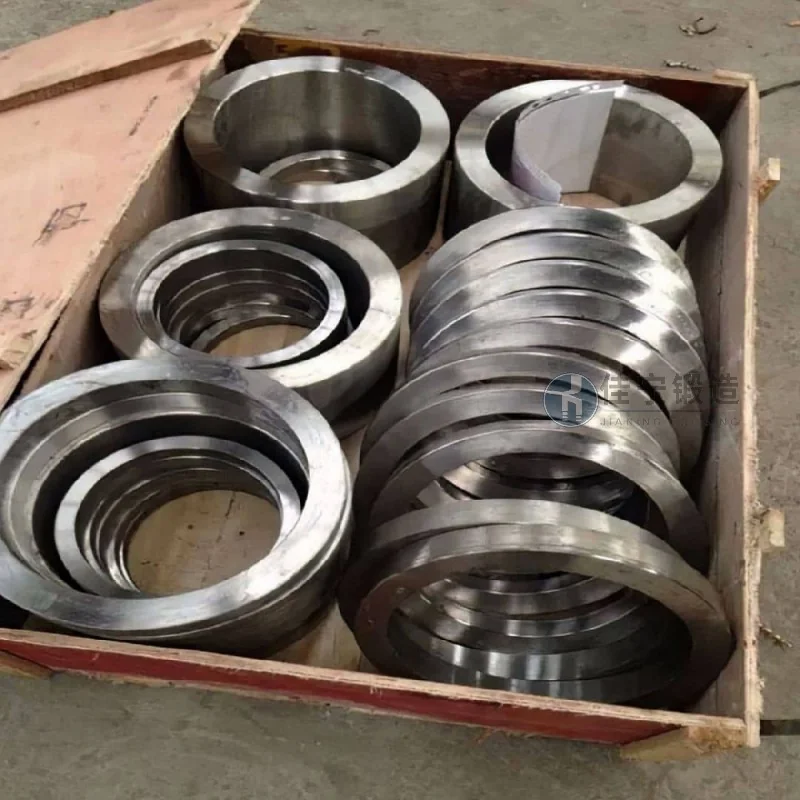
Заказчик столкнулся с тремя основными проблемами: во-первых, концентричность внутреннего и внешнего диаметров кольцевой ковки было трудно контролировать в пределах 0,5 мм, что приводило к длительным последующим процессам точки; во-вторых, внутренние зерна ковок были грубыми, не соответствующими требованиям к усталости гидравлических цилиндров при высоком давлении; в-третьих, цикл поставки у первоначального поставщика был нестабильным, что часто задерживало сборку из-за доработки в механической обработке.
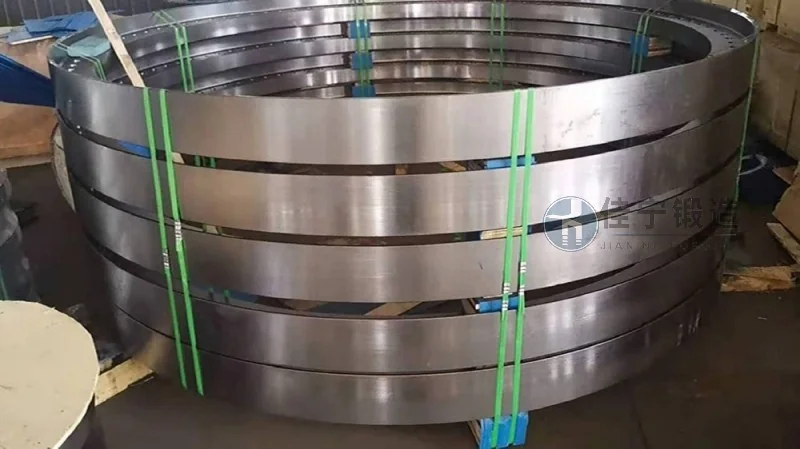
Чтобы решить эти проблемы, мы предлагаем индивидуальные решения для ковки колец. Во-первых, применяется процесс тонкого кольцевого прокатания с несколькими последовательными прокатками, равномерно распределяющими линии металлических потоков по окружности, эффективно исключая дефекты литья микроструктуры, а концентричность готового продукта остаётся стабильной в пределах 0,3 мм. Во-вторых, параметры температуры ковки и скорости деформации были оптимизированы для достижения размера зерна выше степени 7, что повышает устойчивость материала к усталости. Наконец, была создана система отслеживания качества полного процесса — от нарезания и нагрева до готовой продукции, что сократило цикл доставки одного изделия до 15 дней и позволило провести одномерную инспекцию, что снизило затраты на постобработку и потери времени у клиента.

