Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
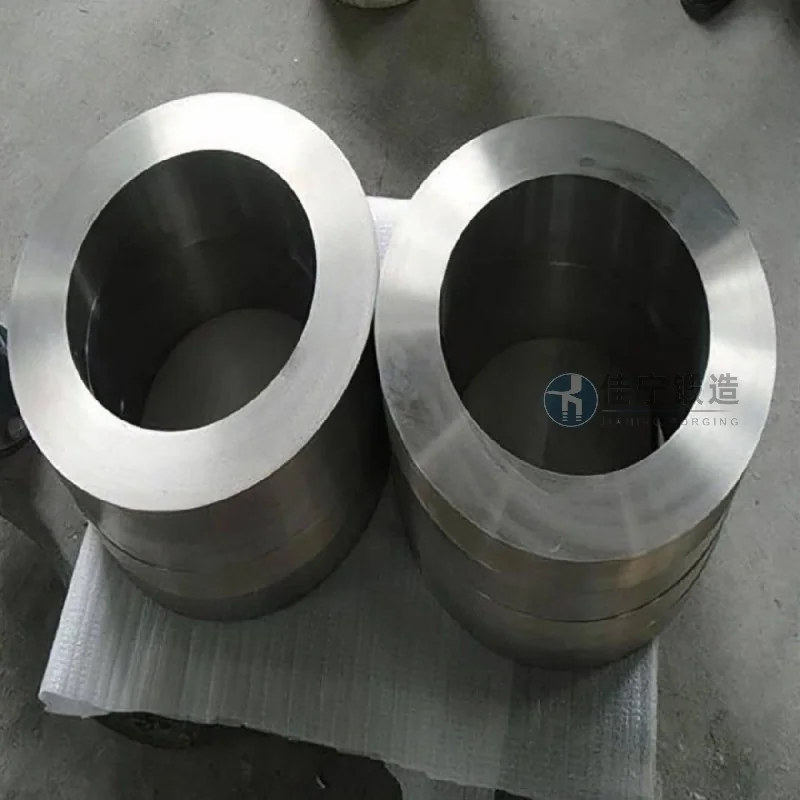
Завод по производству деталей подшипников в Синсяне, провинция Хэнань, давно сталкивается с проблемами нестабильной точности и низкого использования материалов при обработке кольцевых ковок, что приводит к устойчиво высоким производственным затратам и срокам поставки, которые не могут удовлетворить спросы клиентов на последующих этапах. Первоначальный процесс завода был относительно традиционным, полагаясь на многопроходное отопление и открытую ковку, что не только имело низкую эффективность, но и легко приводило к внутренним трещинам и отклонениям размеров.
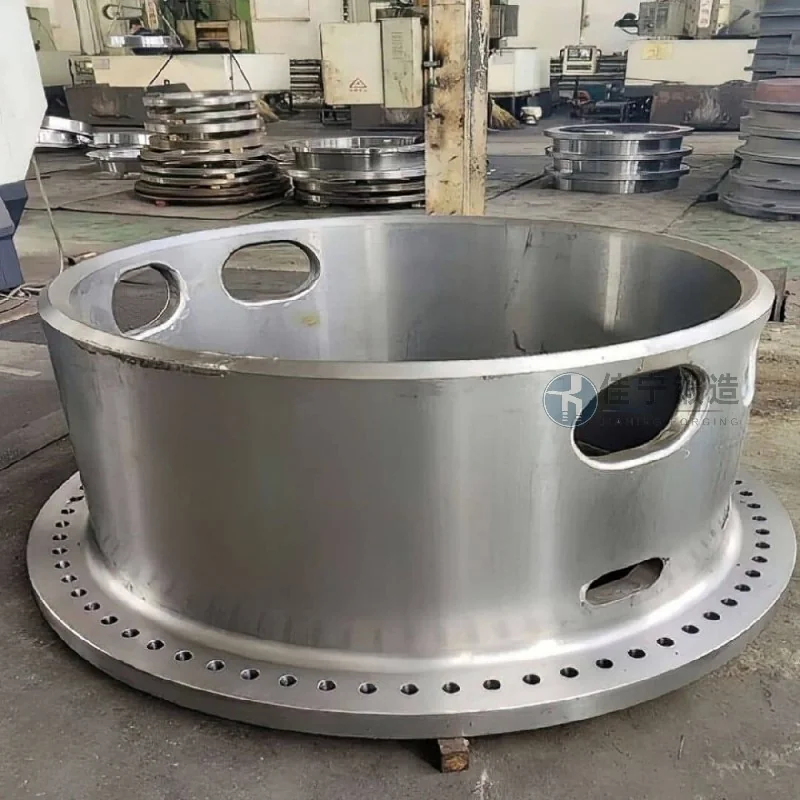
Основные проблемы этого завода деталей для подшипников сосредоточены в трёх областях: во-первых, уровень проходности готовой продукции остаётся примерно на уровне 82%, некоторые партии списываются из-за чрезмерной овальности внутреннего диаметра; Во-вторых, потери материала значительны: соотношение веса заготовки к готовой продукции достигает 1,8:1, что значительно превышает разумный уровень отрасли; В-третьих, цикл обработки длительный; одна деталь требует пяти разогрев от разгрузки до отделки, при этом весь процесс занимает более 4 дней и не может реагировать на срочные заказы.
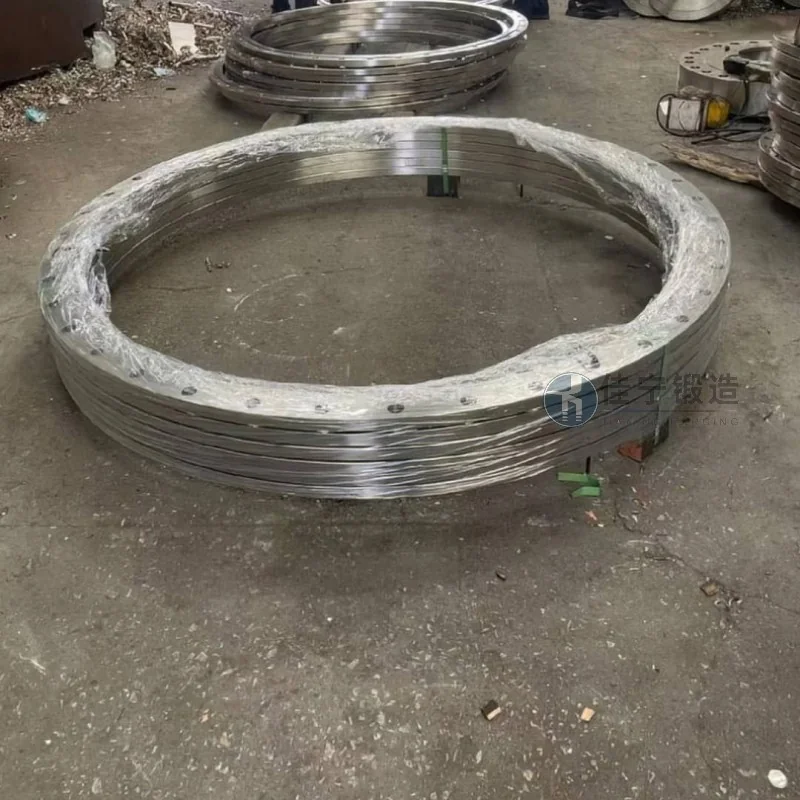
Чтобы решить эти проблемы, Jianing Forging предлагает индивидуальные решения для ковки колец. Благодаря внедрению процесса тонкого шлифовального кольца в сочетании с оптимизированными характеристиками нагрева и дизайном формы, соотношение веса заготовки к готовой продукции снижается до 1,2:1, что улучшает использование материалов. В то же время усовершенствованный процесс поддерживает внутренний диаметр ковки в пределах 0,5 мм, а скорость проходности готовой продукции остаётся стабильной выше 97%. Кроме того, сократив количество циклов нагрева до двух и сжав процесс обработки одного изделия до 1,5 дня, мы эффективно поддерживали сроки доставки клиентов.

