Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
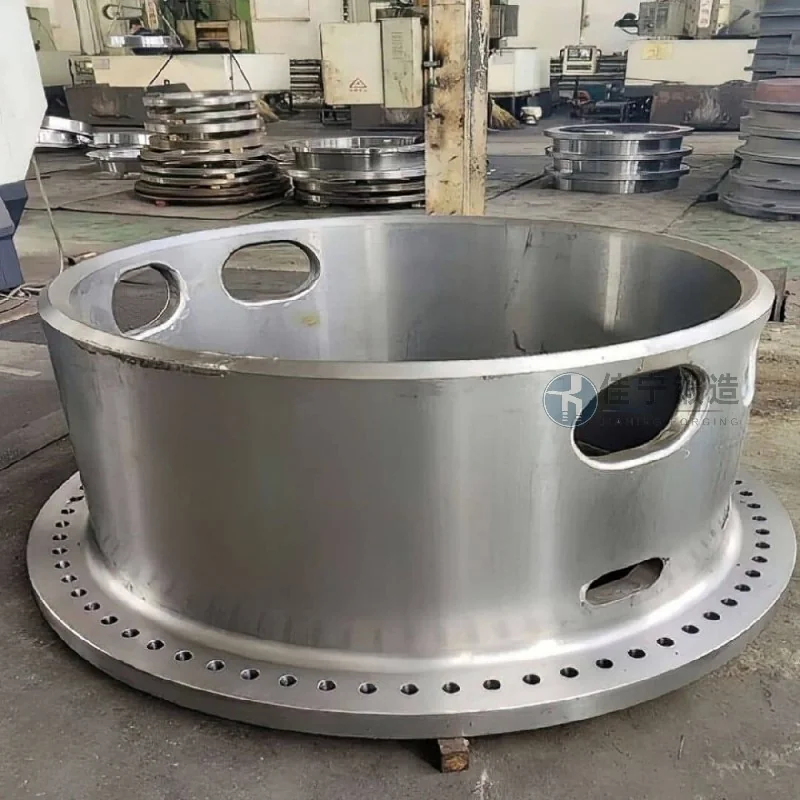
Завод горного оборудования в Цюйзине, Юньнань, давно занимается производством и обслуживанием крупных дробилок, вибрирующих сита и другого оборудования. Его ключевой конструктивный компонент — кольцевая ковка — должен выдерживать высокочастотные воздействия и тяжёлые условия. Из-за суровых горных условий традиционные отливки часто трескались и деформировались во время эксплуатации, что серьёзно сказывалось на стабильности работы оборудования и циклы обслуживания. После тщательного исследования завод решил сотрудничать с нашей компанией (Jianing Forging) для разработки индивидуальных кольцевых ковок на основе характеристик их оборудования.
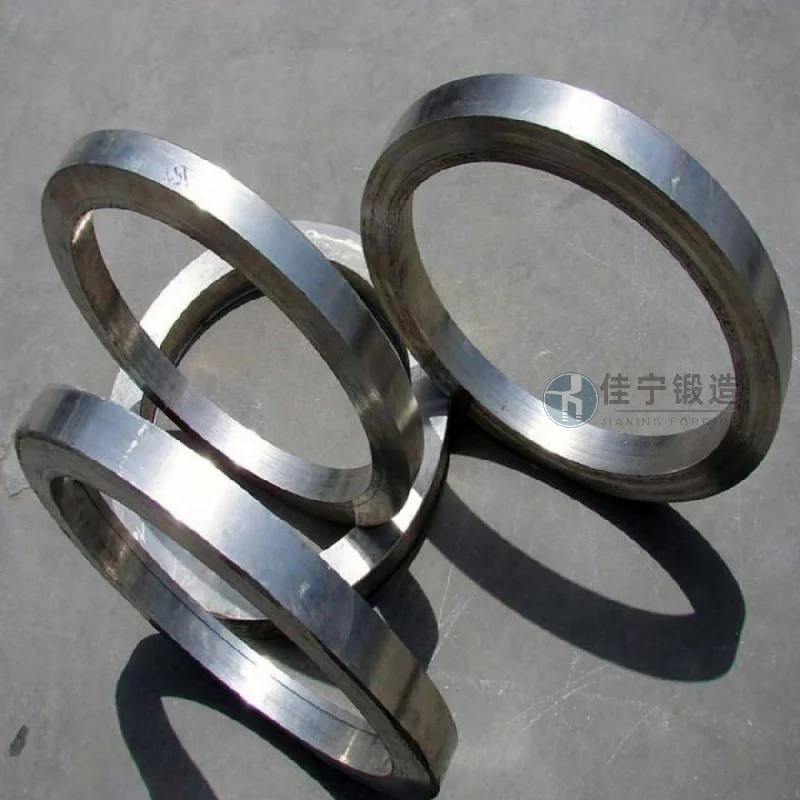
Основные задачи, с которыми сталкивается завод горного оборудования, включают:
1. Во время эксплуатации кольцевая ковка должна одновременно выдерживать высокое осевое давление и радиальное сдвиговое напряжение. Традиционные отливки страдают от внутренней рыхлости тканей и дефектов сегрегации, что приводит к недостаточному сроку службы усталости и требует замены каждые 3–6 месяцев;
2. Колебания температуры на руднике значительны и часто сопровождаются эрозией пыли и влаги, что повышает требования к коррозионной и износостойкости ковок;
3. Большие размерные допуски оригинальных деталей, требующие шлифовки на месте во время установки, что приводит к длительному простою и высоким затратам на обслуживание.
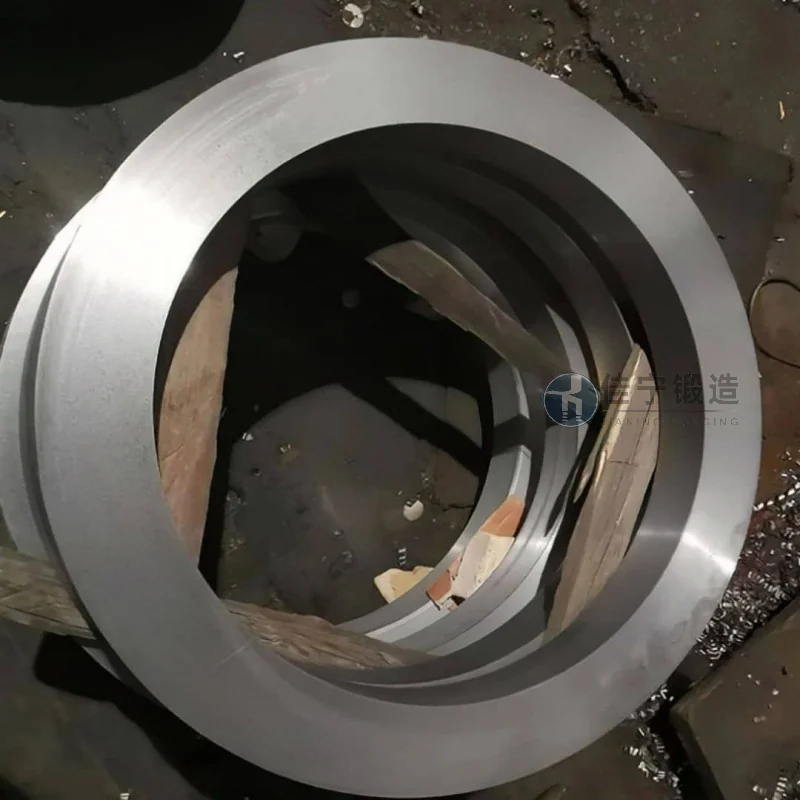
Чтобы решить эти проблемы, Jianing Forgeging предлагает систематические решения с трех аспектов: выбор материала, процесс ковки и постобработка:
1. Оптимизация материалов: использование вакуумно-дегазированных легированных конструкционных сталей (таких как 42CrMo, 35CrMo и др.) повышает прочность, одновременно повышая ударную прочность при низких температурах, уменьшая сегрегацию и включения в источнике;
2. Процесс ковки: использует специализированное оборудование для кольцевого прокатки кольцевых деталей, в сочетании с многотемпературно контролируемой ковкой, что позволяет непрерывно распределять металлические линии по окружности и избегает дефектов литья; Впоследствии, для равномерного контроля твёрдости между 280~320 HBW, применяется нормализация + закалка и термообработка, балансируя износостойкость и обрабатываемость;
3. Точная поддержка: после грубой обработки резервируется запас, а после завершения точки и ультразвукового обнаружения дефектов ошибка округлости готового изделия составляет ≤0,5 мм, а допуск внешнего диаметра достигает уровня IT7, что позволяет напрямую собирать без ремонта и значительно сокращает простой.
После поставки эта партия кольцевых ковок бесперерывно работает на площадке пользователя более 18 месяцев без трещин, деформаций или других повреждений. Частота обслуживания сократилась на 75%, а общие эксплуатационные затраты значительно снизились, что принесло высокую оценку технической команде завода оборудования.

