A Forja Shanxi Jianing pode processar forjados de recipientes sob pressão de grande diâmetro feitos de aço carbono, aço inoxidável e aço liga. A estação possui uma grande variedade de casos reais de forja em cilindros, demonstrando plenamente as capacidades de forjamento de cilindros de grande porte e os resultados resistentes à corrosão dos produtos acabados.
No campo das máquinas de construção, o desempenho das forjagens de cilindros, como componentes essenciais de carga de carga, afeta diretamente a estabilidade geral e a vida útil do equipamento. Uma certa fábrica de máquinas de construção (doravante chamada de "Cliente") há muito enfrenta problemas durante a produção em massa, como grandes desvios dimensionais nas forjações do cano, densidade microestrutural interna insuficiente e dificuldades no controle das margens subsequentes de usinagem, resultando em baixa eficiência de montagem e flutuações no rendimento do produto acabado. Há uma necessidade urgente de uma solução de forjamento para melhorar a consistência e confiabilidade do produto.
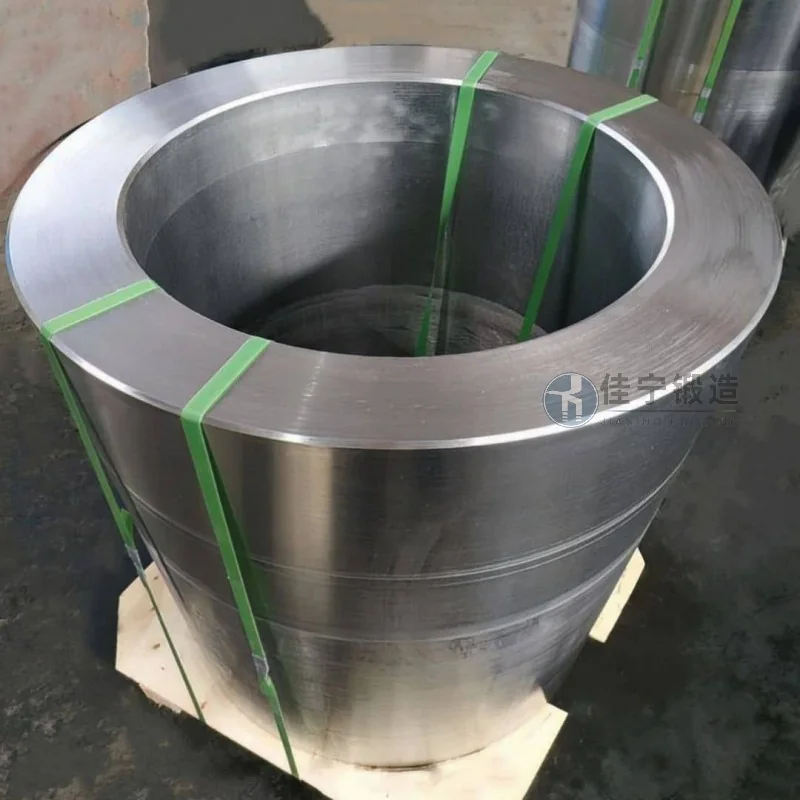
O processo original de produção de forja em cano do cliente apresentava múltiplas limitações: por um lado, precisão insuficiente no controle de temperatura e deformação da forja resultou em tamanho desigual dos grãos e diferenças significativas na distribuição de dureza após tratamento térmico; Por outro lado, o design e o gerenciamento de desgaste em moldes brutos levam a uma arredondamento e retidão excessivas das forjagens, exigindo mais de 5 mm de margem de usinagem de um lado, o que não só aumenta os custos com o material, mas também estende o ciclo de usinagem. Além disso, métodos convencionais de inspeção são difíceis de rastrear rapidamente defeitos internos, e algumas forjagens apresentam trincas precoces por fadiga após a montagem, o que afeta a reputação dos equipamentos dos clientes.
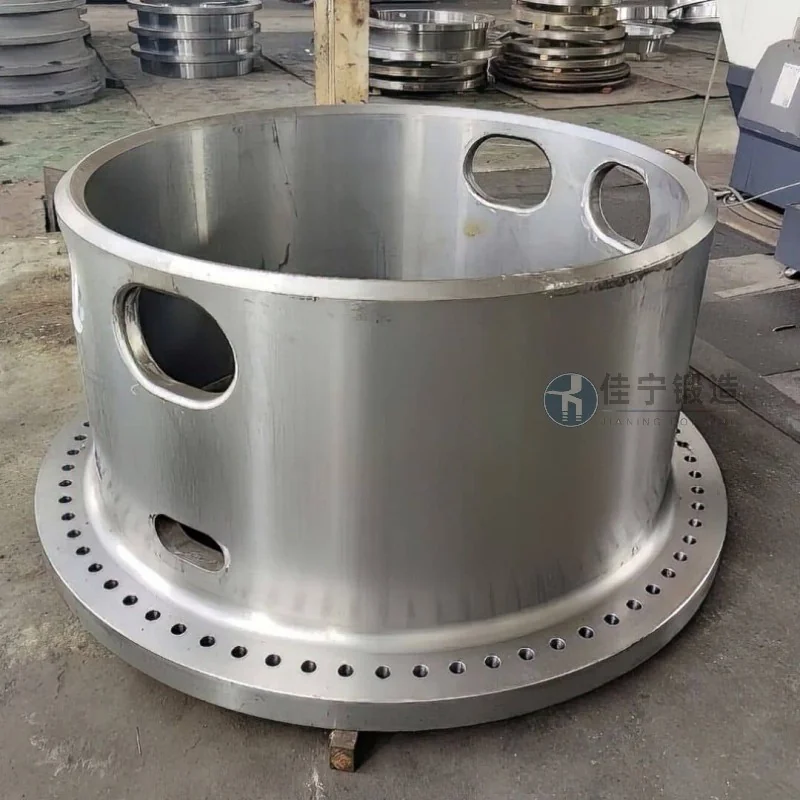
Para resolver esses pontos problemáticos, a Jianing Forging ofereceu soluções personalizadas de forjamento cilíndrico de processo completo para os clientes. Ao adotar a tecnologia de forjamento multidirecional, a curva de aquecimento do tarugo e o caminho de deformação são otimizados, permitindo que as linhas de fluxo do metal sejam distribuídas continuamente ao longo da circunferência do cilindro, melhorando assim as propriedades isotrópicas da forja. Combinado com matrizes combinadas de alta precisão e um sistema online de monitoramento dimensional, a tolerância de arredondamento das forjadas dos cilindros é controlada dentro de 0,3 mm, com margem de usinagem de um lado comprimido para 2 mm, reduzindo assim os custos de processamento subsequente. Ao mesmo tempo, foram introduzidos processos de detecção de falhas ultrassônicas e de separação de dureza, ajudando cada forjamento de fábrica livre de defeitos internos como rachaduras e porosidade, com flutuações de dureza controladas dentro de ±5 HB. Após a entrega em massa, os clientes relataram que a taxa de aprovação na primeira passagem dos produtos aumentou para mais de 98%, a eficiência da montagem melhorou cerca de 20% e o equipamento prolongou seu ciclo de operação sem problemas.

