A Shanxi Jianing Forging reuniu casos reais de anéis de flange, engrenagens circulares, anéis de rolamento, anéis de rolo e outros anéis, com uma gama completa de produtos acabados de forjamento para aço carbono, aço inoxidável e anéis de liga, fornecendo referência para seleção de produtos e soluções não padronizadas.
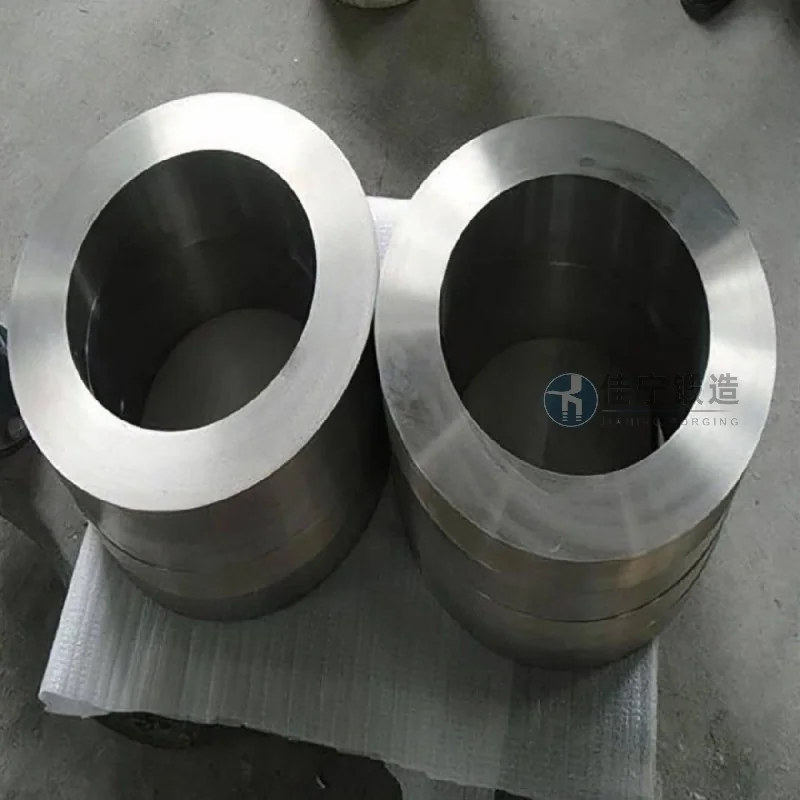
Uma fábrica de peças de rolamento em Xinxiang, Henan, há muito enfrenta problemas de precisão instável e baixa utilização de materiais durante o processamento de forjados em aneis, resultando em custos de produção persistentemente altos e tempos de entrega que não conseguem atender às demandas posteriores dos clientes. A rota original do processo da planta era relativamente tradicional, dependendo de aquecimento multi-passagens e forja aberta, que não só tinham baixa eficiência, mas também causavam facilmente rachaduras internas e desvios dimensionais.
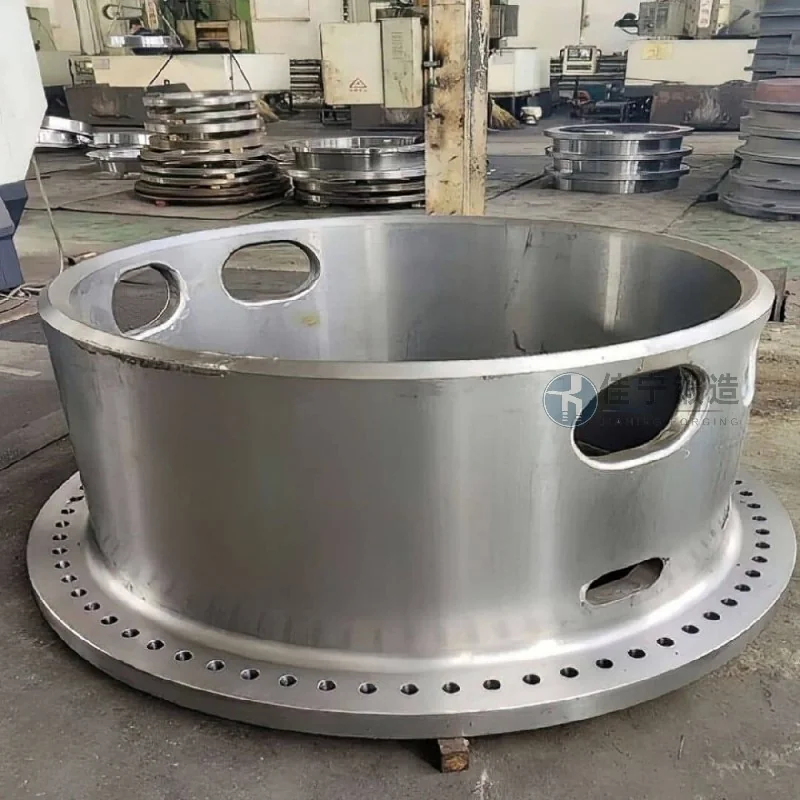
Os principais pontos problemáticos dessa fábrica de peças de rolamento estão concentrados em três áreas: primeiro, a taxa de aprovação do produto final permanece em cerca de 82%, com alguns lotes descartados devido à ovalidade excessiva do diâmetro interno; Segundo, a perda de material é severa, com a relação peso em branco para o produto final atingindo 1,8:1, muito acima do nível razoável da indústria; Terceiro, o ciclo de processamento é longo; uma única peça precisa de cinco rodadas de aquecimento desde o descarregamento até o acabamento, com todo o processo levando mais de 4 dias e incapaz de responder a pedidos urgentes.
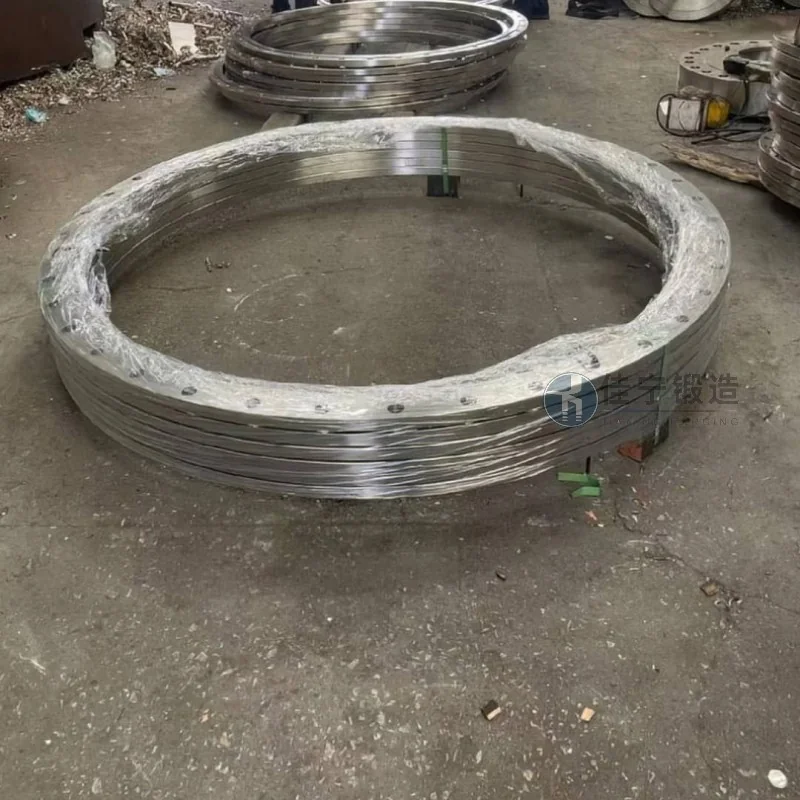
Para resolver esses pontos problemáticos, a Jianing Forging oferece soluções personalizadas de forjamento de anéis. Ao adotar um processo de moagem fina combinado com especificações otimizadas de aquecimento e design de molde, a relação peso entre o produto em branco e o produto acabado é reduzida para 1,2:1, melhorando a utilização do material. Ao mesmo tempo, o processo aprimorado mantém o diâmetro interno da forjagem dentro de 0,5mm, e a taxa de aprovação do produto final permanece estável acima de 97%. Além disso, ao reduzir o número de ciclos de aquecimento para dois e comprimir o ciclo de processamento de uma única peça para 1,5 dia, apoiamos efetivamente os tempos de entrega dos clientes.

