Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
W dziedzinie maszyn budowlanych kucia tarczowe, jako kluczowe elementy konstrukcyjne, mają jakość bezpośrednio wpływającą na ogólną stabilność operacyjną i żywotność całej maszyny. Fabryka maszyn budowlanych w Longnan, Gansu, od dawna borykała się z problemami takimi jak niewystarczająca dokładność wymiarów produktu, poważne marnotrawstwo materiałów oraz niska wydajność produkcji podczas zakupu odkuł sprężynowych, co ograniczało płynny montaż całej maszyny i kontrolę kosztów. Aby rozwiązać te problemy, Jianing Forging systematycznie optymalizował wszystko – od wyboru surowca i projektowania form po procesy formowania, dostarczając klientowi niezawodne rozwiązanie do kucia tarcz.
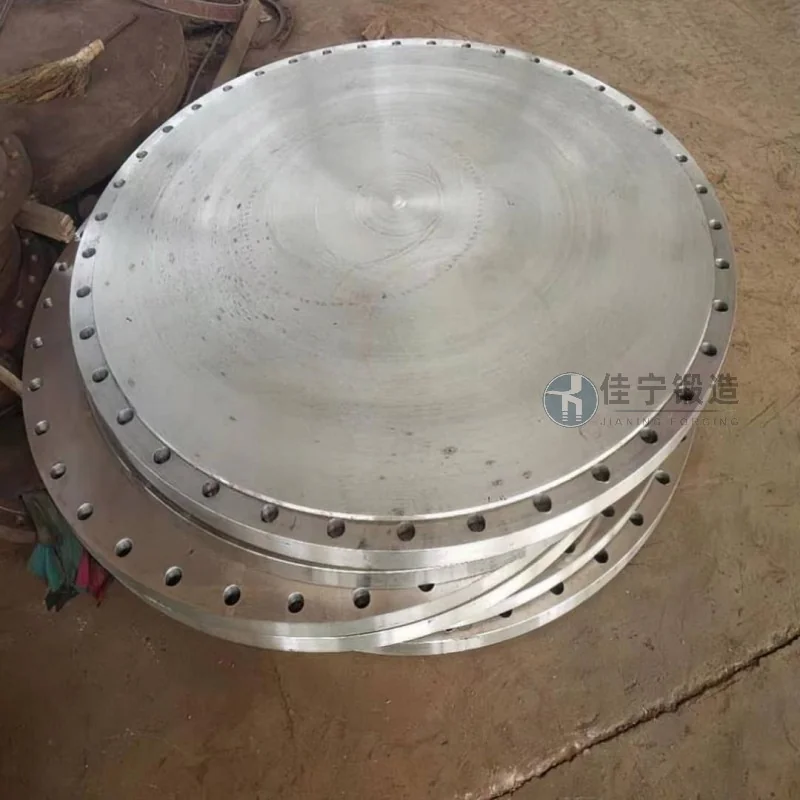
Fabryka maszyn budowlanych w Longnan, Gansu, produkuje głównie ładowarki, buldożery i inne urządzenia, których podstawowe mechanizmy sterujące i elementy łączące wymagają kucia tarczowego. Fabryka początkowo stosowała tradycyjny proces kucia na otwartej matrycy, co skutkowało dużymi limitami obróbki i zużyciem materiału poniżej 60%, ze znacznymi wahaniami wymiarowymi między partiami, co skutkowało powtarzającymi się naprawami podczas montażu i poważnie zakłócającym cykle produkcyjne. Po zaangażowaniu Jianing Forging zastosowali technologię precyzyjnego kucia matrycowego, aby zwiększyć zużycie materiału do ponad 82%, jednocześnie pomagając zapewnić spójność wymiarów produktu.
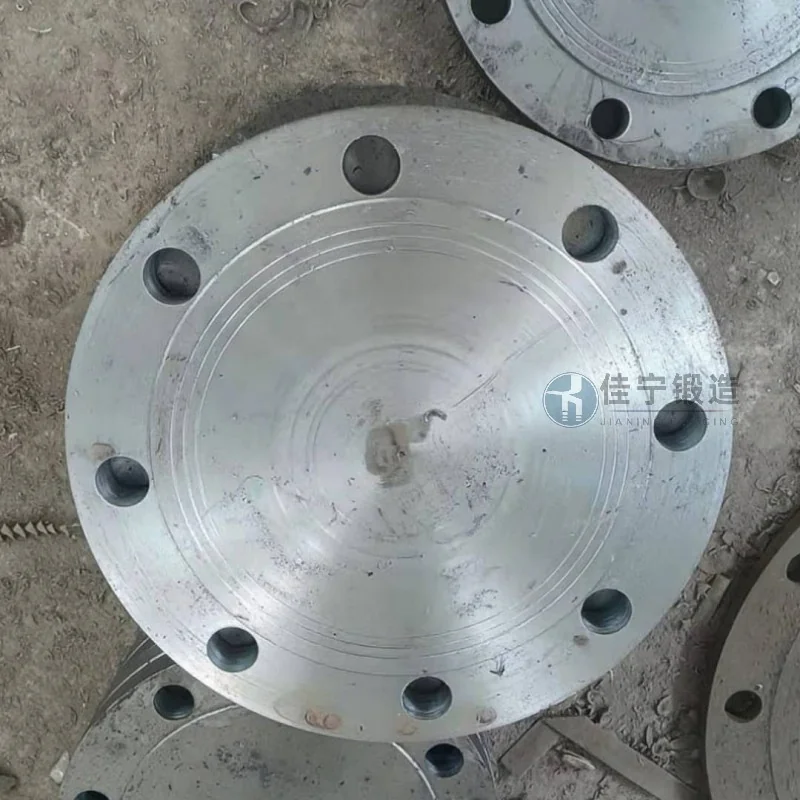
Główne problemy, z jakimi boryka się ten klient, obejmują: 1. Odchylenia koncentralności zewnętrznego cylindra i otworu wewnętrznego kucia przekraczające 0,5 mm, skutkujące wysoką wydajnością złomowania w kolejnych procesach toczenia; 2. Użycie tylko 45 stali jako jednego materiału, z niewystarczającymi rezerwami wytrzymałości w określonych warunkach roboczych, co zwiększa ryzyko wczesnego zmęczenia i uszkodzenia; 3. Niestabilne procesy obróbki cieplnej po kuwaniu, skutkujące nierównomiernym rozkładem twardości i przyspieszonym zużyciem narzędzi podczas dalszego przetwarzania; 4. Cykl dostaw pierwotnego dostawcy trwał nawet 45 dni, co utrudniało spełnienie elastycznych wymagań produkcyjnych fabryki dla "małych partii i wielu odmian".
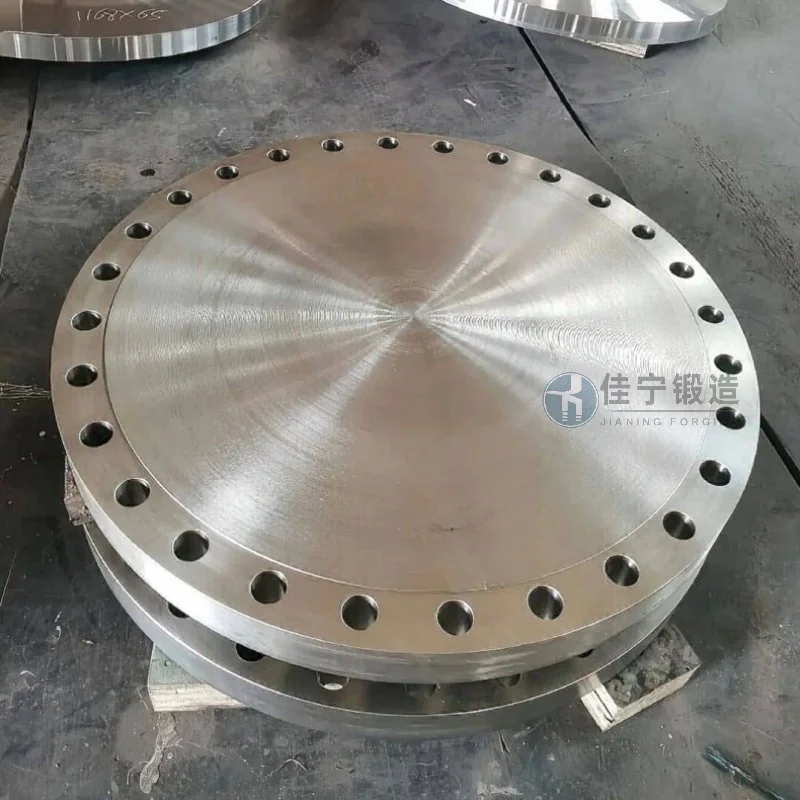
Aby rozwiązać te problemy, Jianing Forging oferuje następujące rozwiązania: Po pierwsze, poprzez zastosowanie wielokierunkowych elementów kucia matrycowego w połączeniu z systemem kontroli temperatury ogrzewania pieca CNC, koncentralność kuł tarczowych jest kontrolowana z dokładnością do 0,2 mm, co zmniejsza dopuszczalność obróbki; po drugie, w zależności od różnych warunków pracy, zalecamy odpowiednie gatunki stali stopowej (takie jak 40Cr, 35CrMo) oraz optymalizację procesu normalizacji + odpuszczania po kuwaniu, aby pomóc osiągnąć jednolitość twardości HRC 22~28; Po trzecie, ustanowienie systemu produkcji krótkoprocesowej, Skróć cykl dostaw dla jednej partii do mniej niż 20 dni, aby sprostać elastycznym wymaganiom klientów dotyczących harmonogramu produkcji; Dodatkowo symulacja komputerowa optymalizuje kształty puste, stabilizując zużycie surowców na poziomie 80%~85%, co zmniejsza ogólne koszty produkcji dla klientów.

