Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
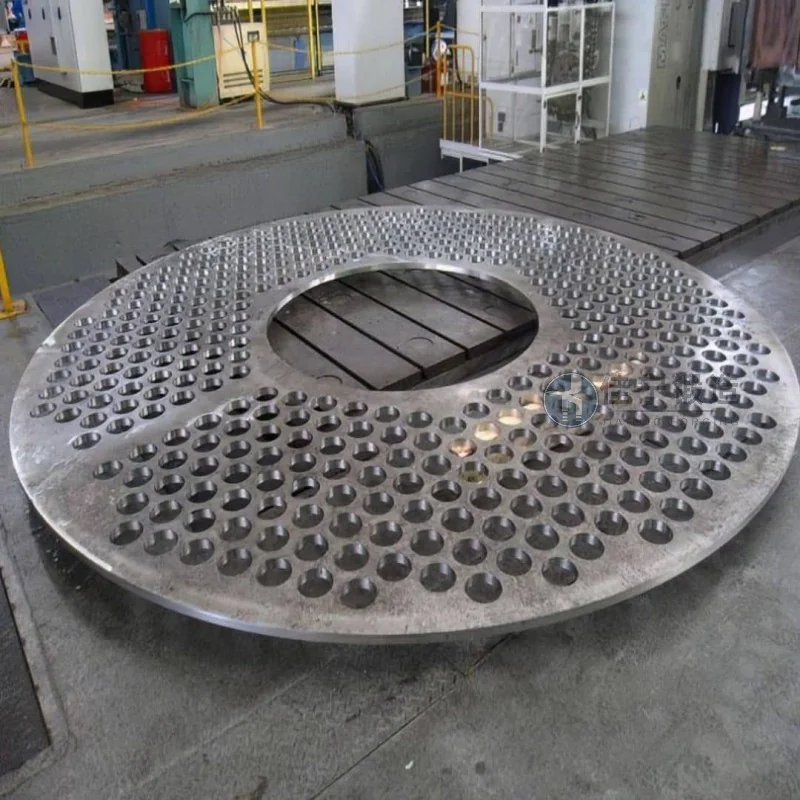
Fabryka maszyn przesyłowych w Shantou, prowincja Guangdong, od dawna boryka się z problemami takimi jak duże limity przetwórstwa i niskie plony podczas masowej produkcji kutek na patelni, pilnie potrzebując stabilnych i niezawodnych dostawców kuźni, aby zoptymalizować łańcuch dostaw. Dzięki głębokiej wiedzy technicznej i dojrzałemu systemowi procesowemu Jianing Forging dostarcza fabryce spersonalizowane rozwiązania do kucia tarczowego, co pomaga osiągnąć efektywną produkcję.
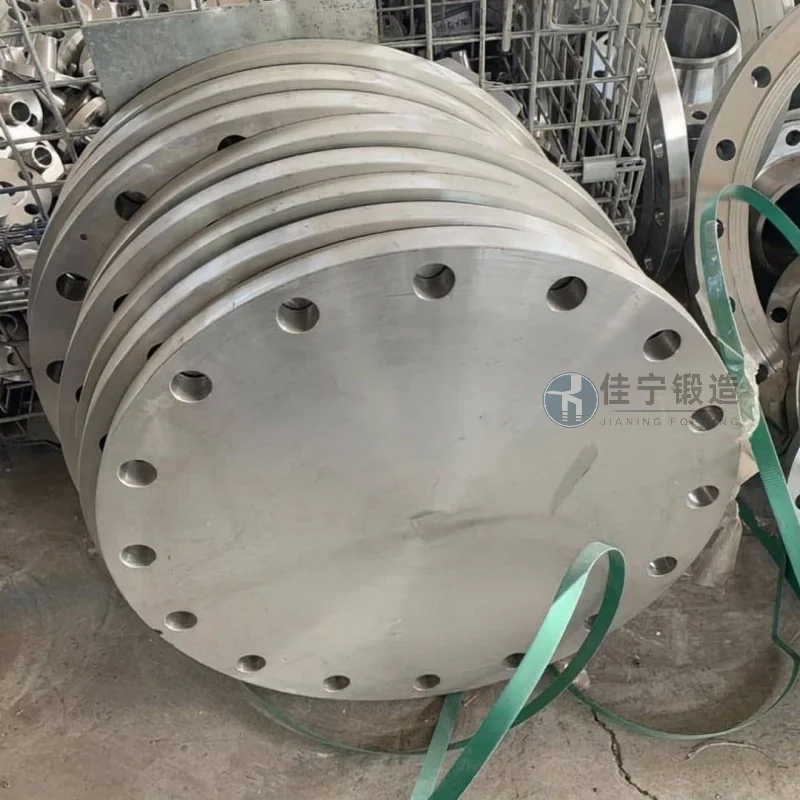
Kucia tarczowe produkowane w tej fabryce są głównie stosowane w kluczowych częściach maszyn przekładniowych, wymagających wysokiej dokładności wymiarowej, wewnętrznej jednolitości strukturalnej oraz jakości powierzchni. Pierwotny dostawca miał następujące niedociągnięcia w procesie kucia: niestabilną kontrolę tolerancji wymiarowych, co skutkowało nadmiernymi dodatkami obróbki oraz zwiększonym kosztem materiału i czasem obróbki; Wewnątrz odkucia często pojawiają się wewnętrzne wady, takie jak luźność i segregacja, wpływając na okres użytkowania produktu; Cykle dostaw znacznie się wahają, co utrudnia dopasowanie do ciągłego planu produkcji zakładu. Te kwestie bezpośrednio ograniczały rozbudowę mocy i cele kontrolowania kosztów elektrowni.
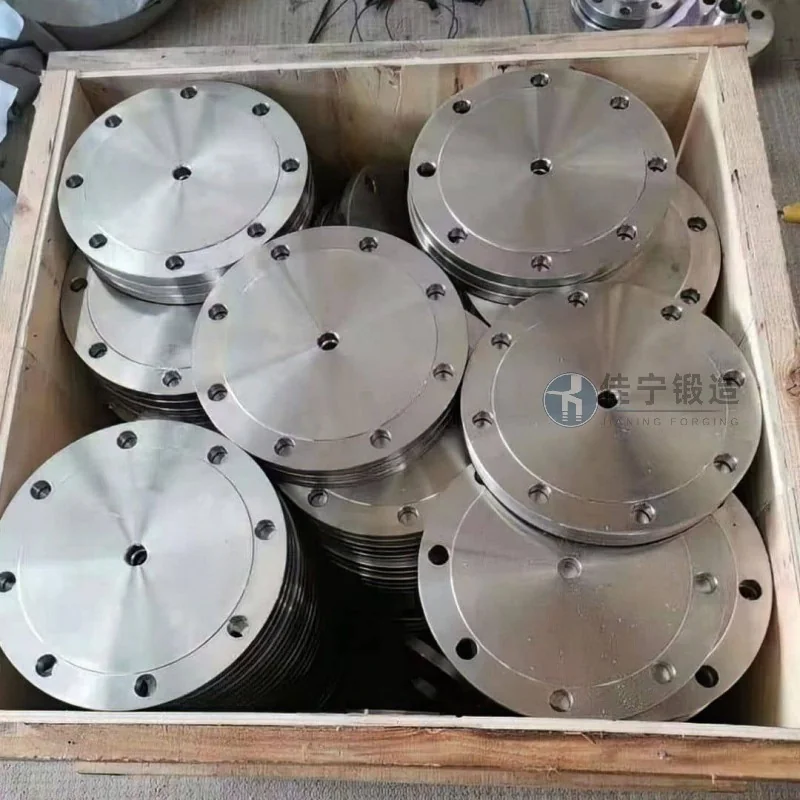
Aby rozwiązać te problemy, Jianing Forging systematycznie zoptymalizowało projektowanie form, procesy kucia, obróbkę cieplną oraz procesy inspekcyjne. Technologia symulacji elementów skończonych optymalizuje strukturę form wstępnie kuźniczych, czyniąc przepływ metalu prętowego bardziej racjonalnym i zmniejszając straty przed wybuchem; Stosuje wielokierunkowe kucie oraz schematy kontroli temperatury i prędkości w celu udoskonalenia struktury ziaren i eliminacji wewnętrznych wad; Wyposażony w internetowy pomiar temperatury w podczerwieni oraz zautomatyzowany sprzęt do obsługi w celu zapewnienia spójności części partii; Jednocześnie opracowano dedykowany plan produkcji oraz mechanizm szybkiego reagowania, aby skompresować cykle dostaw w rozsądnych granicach branży. Finalne dostarczone wykuwane płyty utrzymywały dokładność wymiarową w granicach poziomu IT12, a zużycie materiałów wzrosło o około 15%. Fabryka odnotowała znaczącą poprawę zarówno w wydajności przetwarzania, jak i wskaźniku przepustności produktu.

