Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
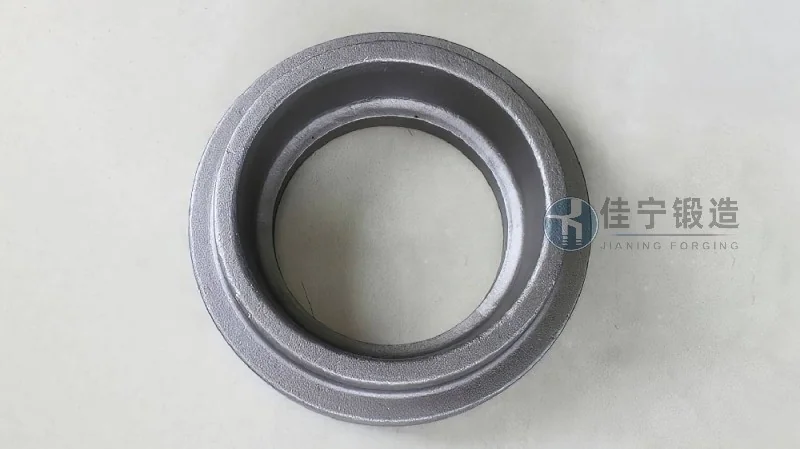
Fabryka maszyn wiatrowych w Weifang, prowincja Shandong, od dawna zajmuje się produkcją i montażem kluczowych komponentów do urządzeń wiatrowych. Jako kluczowy element systemu transmisyjnego i struktury nośnej, kucia pierścieniowe mają ścisłe wymagania projektowe dotyczące dokładności wymiarowej, wytrzymałości materiału i trwałości zmęczeniowej. Podczas zakupów hurtowych fabryka napotkała praktyczne problemy, takie jak niewystarczająca stabilność dostaw dostawców i wahania spójności produktów, pilnie potrzebując wprowadzić producentów w systematyczne możliwości produkcji i kontroli jakości.
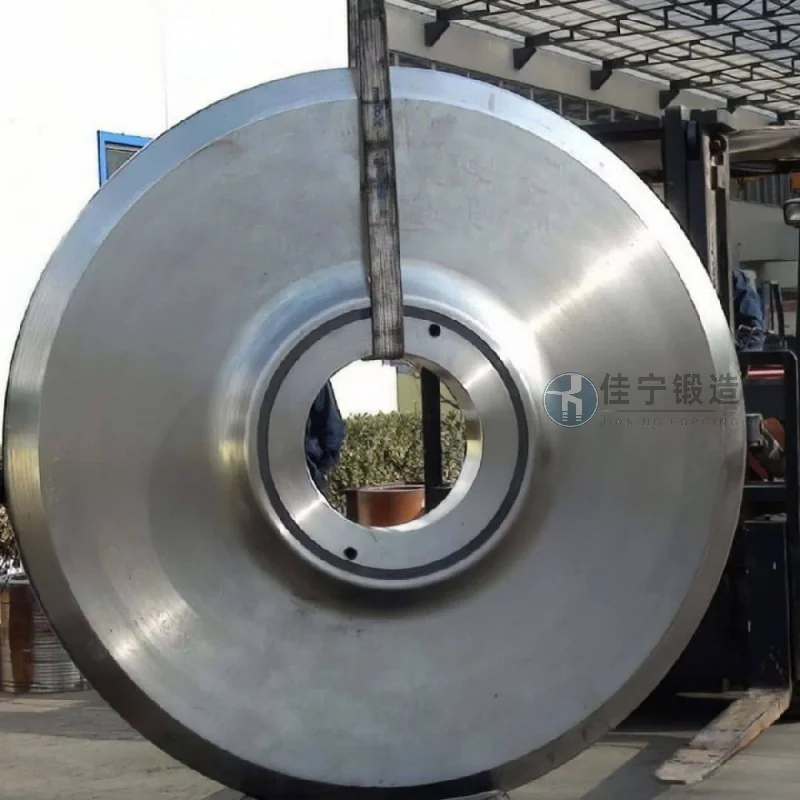
Oryginalny łańcuch dostaw fabryki do kucia pierścieniowego fabryki turbin wiatrowych napotkał następujące trudności: (1) Niektóre partie miały duże tolerancje średnic wewnętrznych i zewnętrznych, co prowadziło do nierównych dopuszczalnych środków obróbki i zwiększającego szybkość złomowania; (2) Wahania właściwości mechanicznych materiału, zwłaszcza niestabilnej wytrzymałości podczas uderzeń w niskich temperaturach, wpływające na bezpieczne wykorzystanie urządzeń wiatrowych w złożonych środowiskach; (3) Dostawcy często opóźniają dostawy, co skutkuje pasywnym harmonogramem linii produkcyjnej; (4) Brak dostosowanych procesów obróbki cieplnej dla warunków wiatrowych, niewystarczająca kontrola naprężeń resztkowych w odkuwanych odkuwkach oraz podatność na późniejsze odkształcenia.
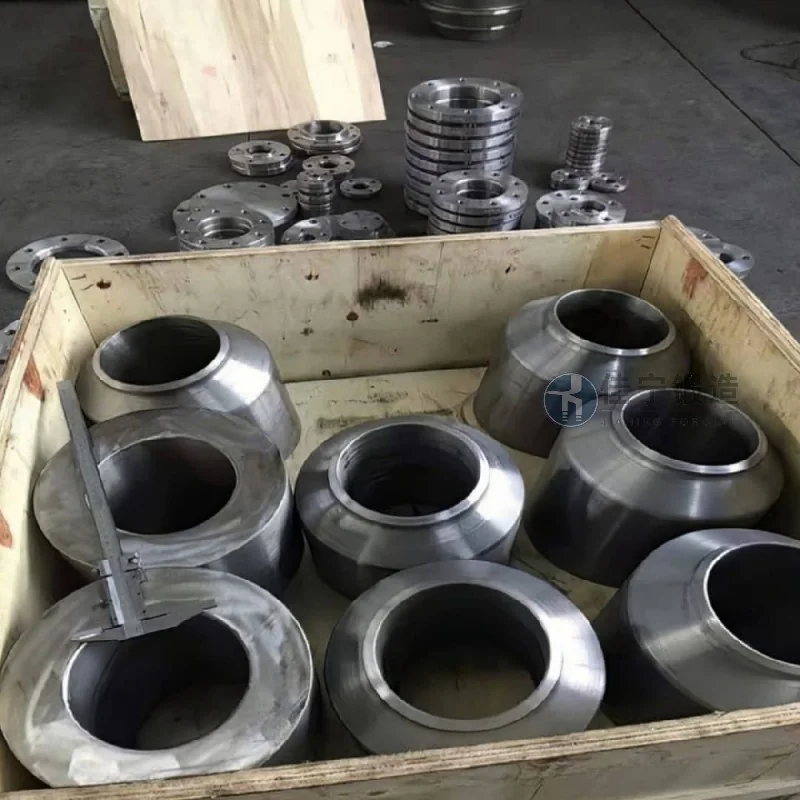
Aby rozwiązać te problemy, Canin Forging dostarczył następujące systematyczne rozwiązania dla tego projektu: Po pierwsze, poprzez wdrożenie technologii formowania pierścieni precyzyjnych w połączeniu z internetowym monitorowaniem wymiarów podczas procesu, tolerancje średnicy zewnętrznej, średnicy wewnętrznej i wysokości odkuwanych elementów pierścieniowych są kontrolowane w zakresie wymaganych przez klienta 0,5 mm, co pomaga zapewnić jednolite dopuszczalne elementy półemocjonalne. Po drugie, wybiera się wysokiej jakości stal konstrukcyjną ze stopów (np. 42CrMo4), a współczynnik kucia i krzywa obróbki cieplnej po kuciu są zoptymalizowane, aby ustabilizować wytrzymałość materiału na rozciąganie powyżej 900MPa, z mocą uderzeniową ≥ 40J przy -20°C, spełniając wymagania dotyczące niezawodności operacyjnej urządzeń wiatrowych. Ponadto, dzięki dynamicznemu harmonogramowi produkcji i wczesnemu magazynowaniu surowców, wspiera dostawę regularnych zamówień w ciągu 15 dni oraz reakcję na pilne zamówienia w ciągu 7 dni. Na koniec, na podstawie dostarczonych przez klienta parametrów roboczych, dostosowujemy rozwiązania do hartowania i odpalania + wykrywania wad, wykonując ultradźwiękowe i magnetyczne inspekcje cząstek po kawałku, aby skutecznie wyeliminować wewnętrzne defekty i mikropęknięcia powierzchniowe. Po realizacji projektu fabryka stosowała kilka partii z rzędu, zwiększając wskaźnik kwalifikacji produktów do 99,5% oraz wydajność obróbki o około 20%, co zapewniło pełne uznanie klientom.

