Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
W projekcie kucia pierścieni w pewnym zakładzie metalurgicznym klient ustalił surowe wymagania dotyczące ogólnej wydajności i precyzji produkcji dużych części pierścieniowych. Firma od dawna zajmuje się produkcją sprzętu metalurgicznego, a jakość jej podstawowego komponentu — kucia pierścieniowego — bezpośrednio wpływa na stabilność operacyjną i żywotność urządzenia. Po podjęciu tego zadania Jianing Forging wdrożył pełną kontrolę procesu od analizy materiałów po dostawę gotowego produktu, a końcowe produkty spełniały wszystkie techniczne specyfikacje klienta.
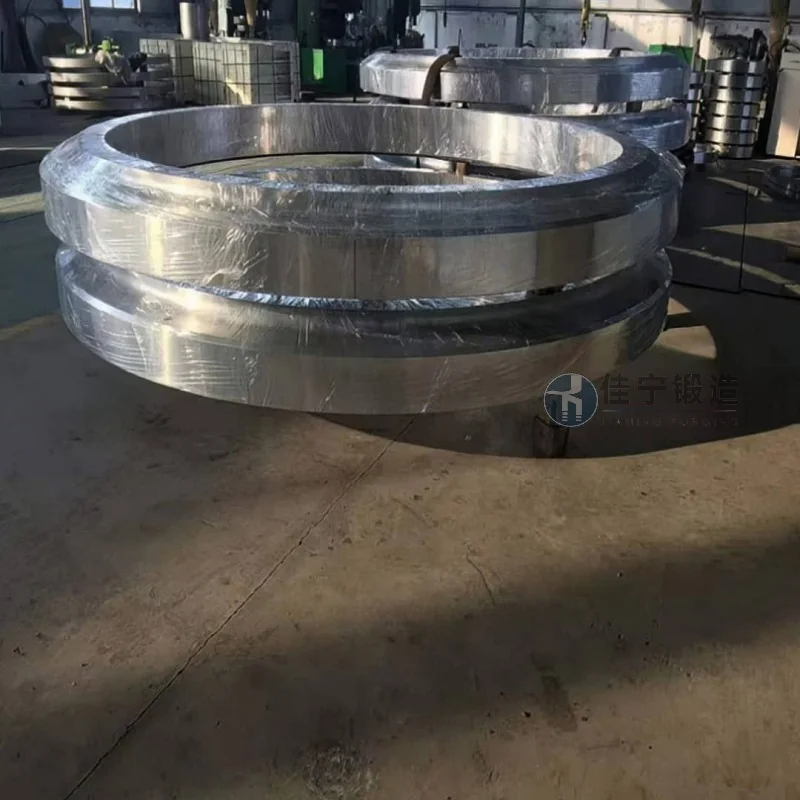
Klienci w procesie kucia pierścieniowego mierzą się głównie z trzema wyzwaniami: po pierwsze, duże odkucia i nierówne grubości ścianek, co utrudnia tradycyjnym procesom osiągnięcie koncentryczności i zaokrąglenia zarówno w średnicach wewnętrznych, jak i zewnętrznych; Po drugie, materiał to stosunkowo wysokowytrzymała stal stopowa, z wąskim gorącym oknem roboczym, co powoduje podatność na powstawanie pęknięć lub nierównej mikrostruktury; Po trzecie, napięte harmonogramy, wymagające zakończenia wszystkich procesów od pustego do zakończenia w określonym czasie, przy jednoczesnej kontroli kosztów. Kilku dostawców, którzy próbowali wcześniej, nie sprostać popytowi z powodu niskich wskaźników kwalifikacji lub opóźnień w dostawach.
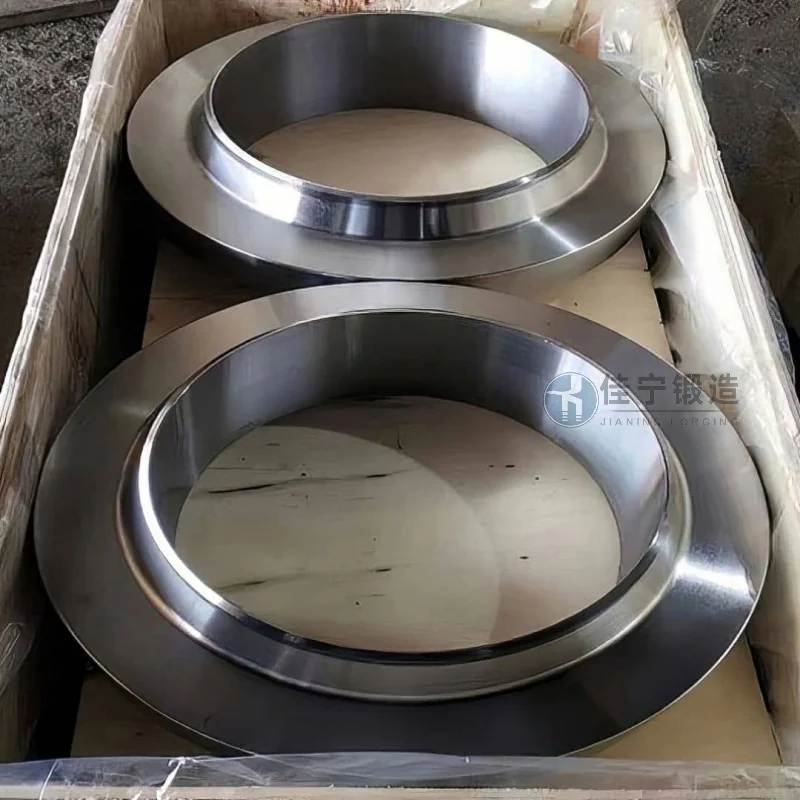
Aby rozwiązać te problemy, Jianing Forging zastosowało następujące rozwiązania: stosowanie wielokierunkowych procesów wybijania i dziurkowania, połączonych ze specjalistycznymi narzędziami, aby skutecznie kontrolować deformację pierścieniowych części, co pomaga w koncentryczności i zaokrągleniu; Optymalizując krzywą nagrzewania i współczynnik kucia, wewnętrzna struktura stali stopowej jest jednolicie udoskonalana, a ryzyko pęknięć powierzchniowych eliminowane; Jednocześnie stosowanie programowalnych systemów kontroli temperatury podczas obróbki cieplnej pomaga utrzymać stałą wydajność. Dodatkowo zespół projektowy interweniował w wcześniejszym przeglądzie projektu, utrzymując dopuszczalne limity obróbki w rozsądnych granicach, co nie tylko skróciło czas obróbki, ale także zmniejszyło straty materiału. Ostateczne dostarczone odkucia pierścieni zostały przetestowane przez firmę trzecią, a wszystkie właściwości mechaniczne i tolerancje wymiarowe spełniają standardy klienta.

