Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
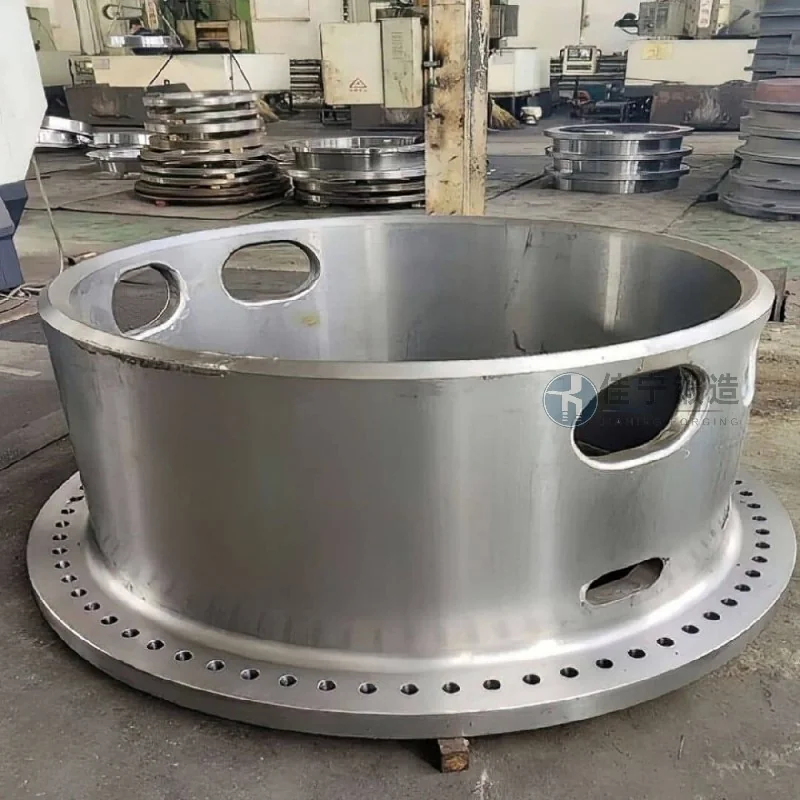
Fabryka sprzętu górniczego w Qujing, Yunnan, od dawna zajmuje się produkcją i konserwacją dużych kruszarek, wibracyjnych sit i innego sprzętu. Jej kluczowy element konstrukcyjny — kucie pierścieniowe — musi wytrzymać wysokie częstotliwości uderzeń i warunki o wysokim obciążeniu. Ze względu na surowe warunki górnicze tradycyjne odlewy często pękały i deformowały się podczas użytkowania, co poważnie wpływało na stabilność pracy sprzętu i cykle konserwacji. Po szeroko zakrojonych badaniach fabryka zdecydowała się współpracować z naszą firmą (Jianing Forging) w celu opracowania spersonalizowanych kuł pierścieniowych opartych na cechach ich sprzętu.
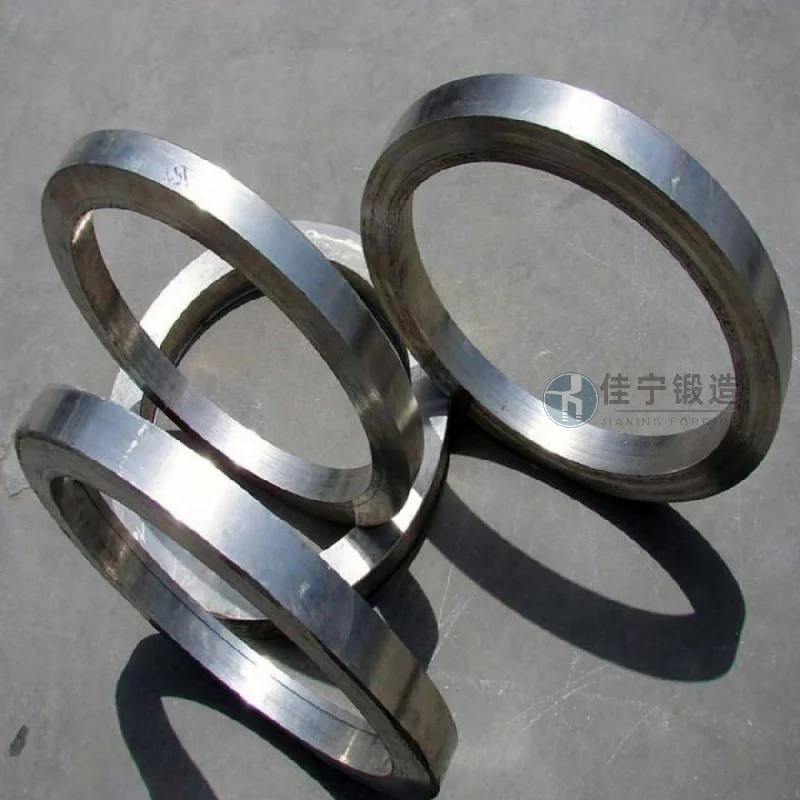
Główne wyzwania, z jakimi stoi fabryka sprzętu górniczego, to:
1. Podczas eksploatacji pierścieniowe odkuły muszą jednocześnie wytrzymywać wysokie ciśnienie osiowe i radialne naprężenia ścinające. Tradycyjne odlewy cierpią na luźność tkanek wewnętrznych i defekty segregacyjne, co skutkuje niewystarczającą żywotnością zmęczenia i wymaga wymiany co 3 do 6 miesięcy;
2. Wahania temperatur na terenie kopalni są duże i często towarzyszą im erozja pyłu i wilgoci, co zwiększa wymagania dla odporności na korozję i zużycie odkuł;
3. Duże tolerancje wymiarowe oryginalnych części, wymagające szlifowania na miejscu podczas montażu, co prowadzi do dłuższych przestojów i wysokich kosztów utrzymania.
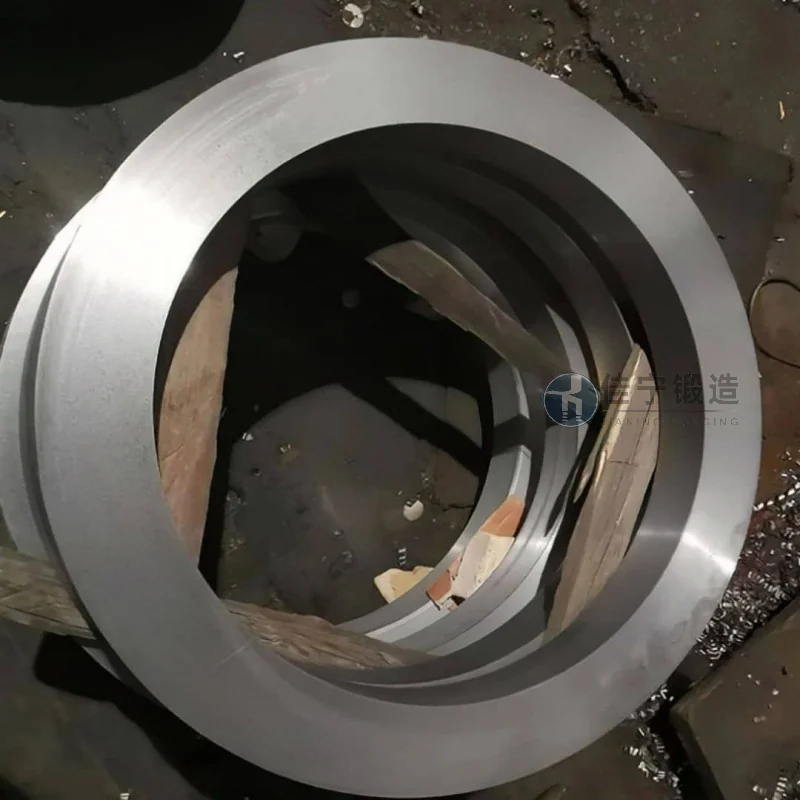
Aby rozwiązać te problemy, Jianing Forging oferuje systematyczne rozwiązania z trzech aspektów: doboru materiału, procesu kucia oraz obróbki końcowej:
1. Optymalizacja materiału: Zastosowanie stali konstrukcyjnych ze stopów odgazowanych próżniowo (takich jak 42CrMo, 35CrMo itp.) zwiększa wytrzymałość, jednocześnie poprawiając wytrzymałość przy niskich temperaturach, zmniejszając segregację i inkluzje u źródła;
2. Proces kucia: Wykorzystuje dedykowane maszyny do walcowania pierścieni do części pierścieni, połączone z wielotemperaturowym kuciem kontrolowanym temperaturowo, co pozwala na ciągłe rozprowadzanie linii przepływu metalu wzdłuż obwodu i zapobiega wadom odlewania; Następnie stosuje się obróbkę cieplną z normalizacją + hartowaniem i odpuszczaniem, aby równomiernie kontrolować twardość między 280~320 HBW, równoważąc odporność na zużycie i możliwości obróbki;
3. Precyzyjne wsparcie: Po surowej obróbce rezerwowany jest margines, a po zakończeniu toczenia i wykrywaniu błędów ultradźwiękowych błąd zaokrąglenia gotowego produktu wynosi ≤0,5 mm, a tolerancja średnicy zewnętrznej może osiągnąć poziom IT7, umożliwiając bezpośredni montaż bez napraw i znacznie skracając przestoje.
Po dostawie ta partia wyrobów pierścieniowych działa nieprzerwanie na miejscu użytkownika od ponad 18 miesięcy, bez pęknięć, deformacji czy innych awarii. Częstotliwość konserwacji została zmniejszona o 75%, a ogólne koszty eksploatacji znacznie spadły, co przyniosło wysokie uznanie zespołowi technicznemu fabryki sprzętu.

