Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
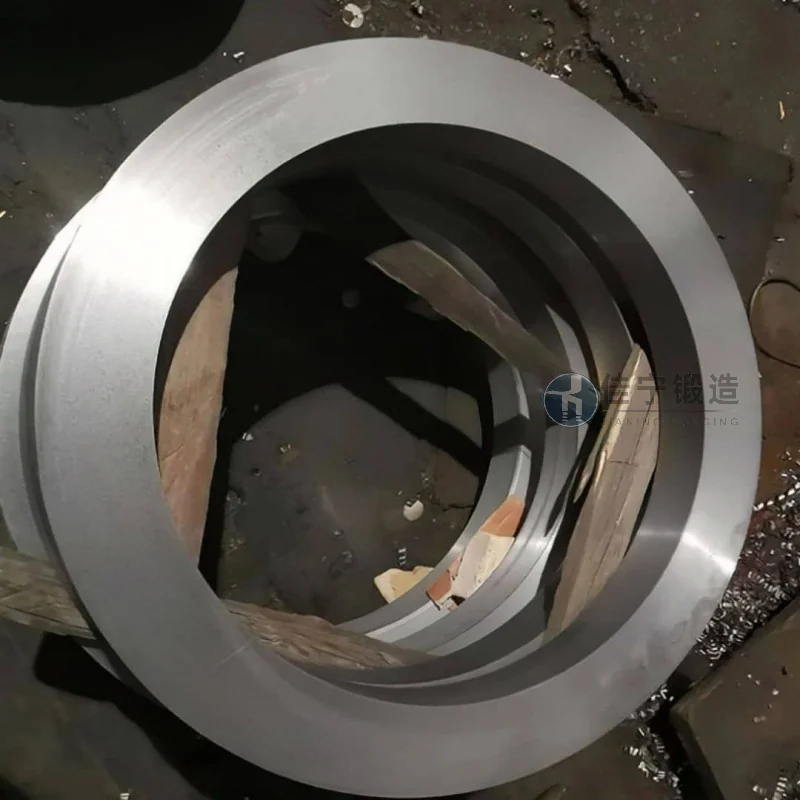
Fabryka części mechanicznych w Wenzhou, prowincja Zhejiang, zajmująca się głównie produkcją i przetwarzaniem różnych komponentów mechanicznych. Podczas masowej produkcji kuł pierścieniowych od dawna boryka się z problemami takimi jak duże odchylenia wymiarowe produktu, niskie zużycie materiałów oraz niestabilne cykle dostaw. Po próbach różnych korekt procesowych fabryka nadal nie spełniała wymagań jakościowych klienta, dlatego zaczęła współpracować z dostawcami o dojrzałych możliwościach obróbki kuźni.
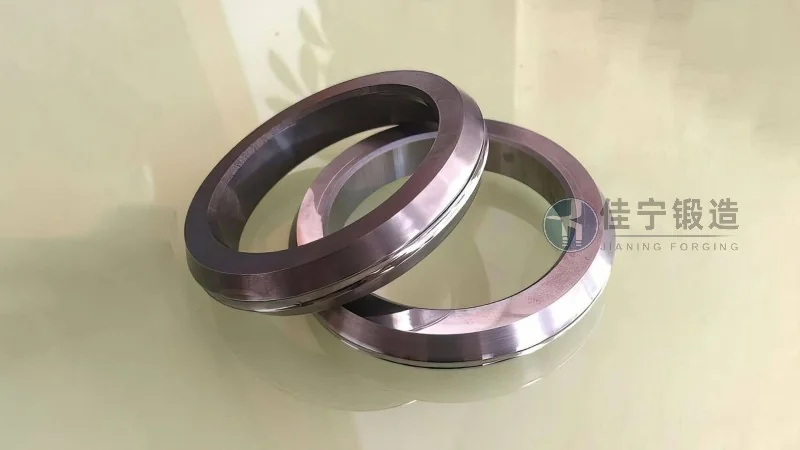
Fabryka napotkała następujące podstawowe wyzwania podczas produkcji kucia pierścieniowego: 1. Odchylenia koncentryczności średnicy wewnętrznej i zewnętrznej przetworzonych części pierścieniowych przekraczały tolerancje wyciągania, co skutkowało nierównymi dopuszczalnościami obróbki i utrzymującym się wysokim wskaźnikiem wad; Po drugie, wskaźnik wykorzystania materiałów tradycyjnych procesów kuźniczych wynosi zaledwie około 65%, generując dużą ilość odpadów tnących na partię, co znacząco podnosi koszty produkcji; Po trzecie, z powodu braku systematycznej kontroli obróbki cieplnej, wewnętrzna jednolitość strukturalna odkuł jest niewystarczająca, a niektóre gotowe produkty narażone na ryzyko wczesnej awarii podczas dalszego użytkowania; Po czwarte, terminy dostaw u dostawców znacznie się wahają, często wpływając na postęp montażu kompletnych maszyn w fabryce.
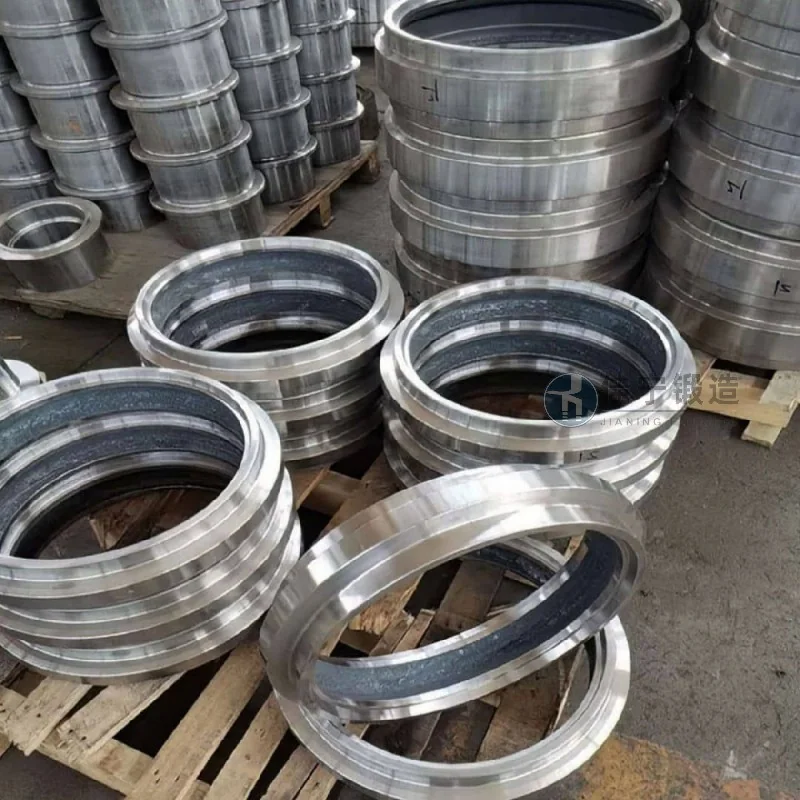
Aby rozwiązać te problemy, Jianing Forging dostarczył fabryce części mechanicznych spersonalizowane rozwiązanie do kucia pierścieniowego: poprzez optymalizację projektowania formy i stosunków kucia, koncentracja wewnętrznych i zewnętrznych części częściowych była kontrolowana z dokładnością 0,3 mm, co zmniejszało dodatkowe limity obróbki; Przyjmując proces formowania niemal siatkowego, zużycie materiału wzrosło do ponad 82%, co zmniejszyło straty surowca; Wprowadzenie linii termicznej z kontrolowaną atmosferą pomaga udoskonalić odkucia i jednolitą mikrostrukturę, utrzymując zmienność twardości w granicach ±3 HRC; Jednocześnie ustanowiliśmy system pełnego procesu śledzenia od wejścia surowców do wysyłki gotowego produktu, obiecując błędy dostawy nie przekraczające 2 dni, aby wspierać ciągłość produkcji klienta.

