Shanxi Jianing Smeden omvat echte technische koffers van buisplaten, flenzen en diverse ronde schijfsmeedsels. De eindproducten van koolstofstaal en roestvrij stalen schijfsmeed worden duidelijk gefotografeerd, wat direct de verwerkingsprecisie van de smeedstukken en de effectiviteit van pijpleidingcompatibiliteit weerspiegelt.
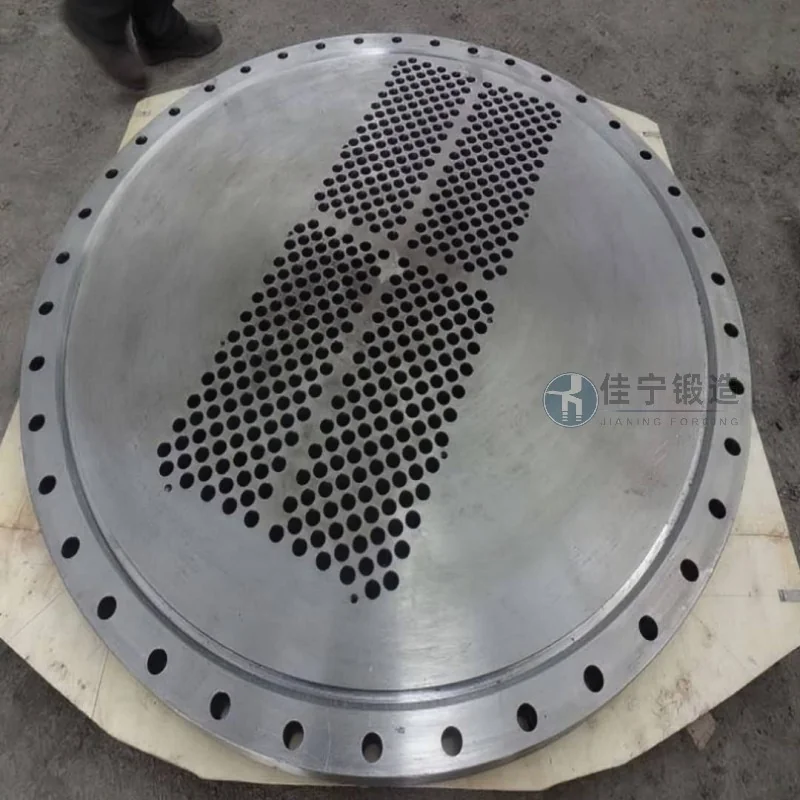
Een fabriek voor transmissieonderdelen in Miyun, Beijing, moet schijfsmeedsels als belangrijke transmissiecomponenten gebruiken in haar productie. Deze schijfsmeed moet voldoen aan hoge dragende en betrouwbare prestatie-eisen, met strakke batch-leveringscycli. Jianing Forging biedt op maat gemaakte schijfsmeedoplossingen, waardoor producten stabiele prestaties behouden onder complexe werkomstandigheden.
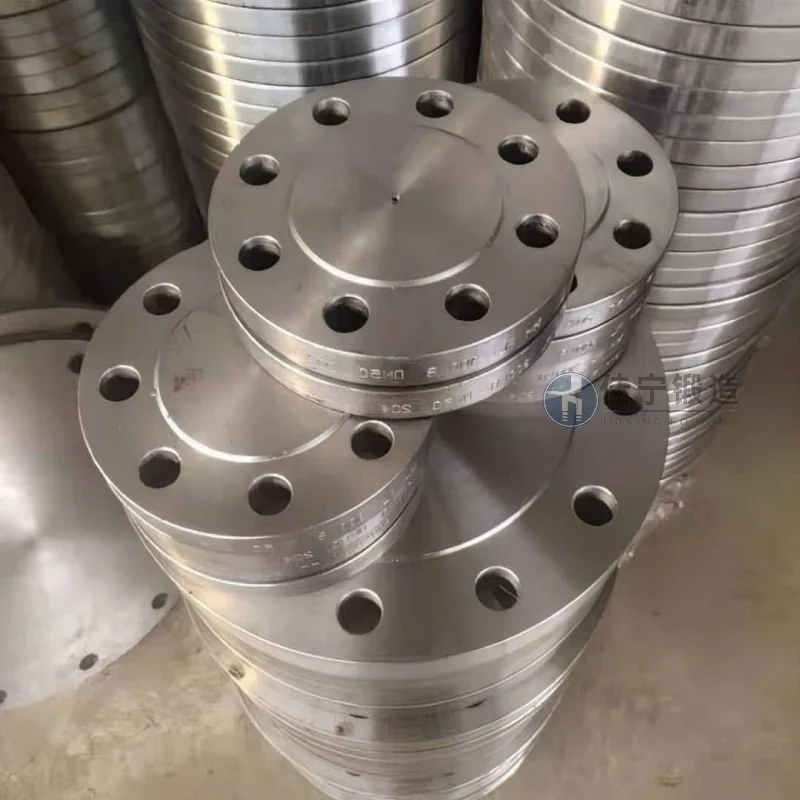
Klanten staan voor meerdere uitdagingen tijdens het oorspronkelijke bewerkingsproces: ten eerste is het aansturen van smeedstukken met dimensionale toleranties moeilijk, en schommelingen in de bewerkingsruimte leiden tot een hoog defectpercentage; Ten tweede is de interne microstructuur van het materiaal onvoldoende dicht, wat resulteert in een slechte hardheidsuniformiteit na afkoelen en temperen, wat de transmissie-efficiëntie en levensduur beïnvloedt; Ten derde hebben leveranciers beperkte productiecapaciteit en kunnen ze grote bestellingen niet op tijd afronden, waardoor de productielijnen van klanten vaak stoppen en wachten op materialen.
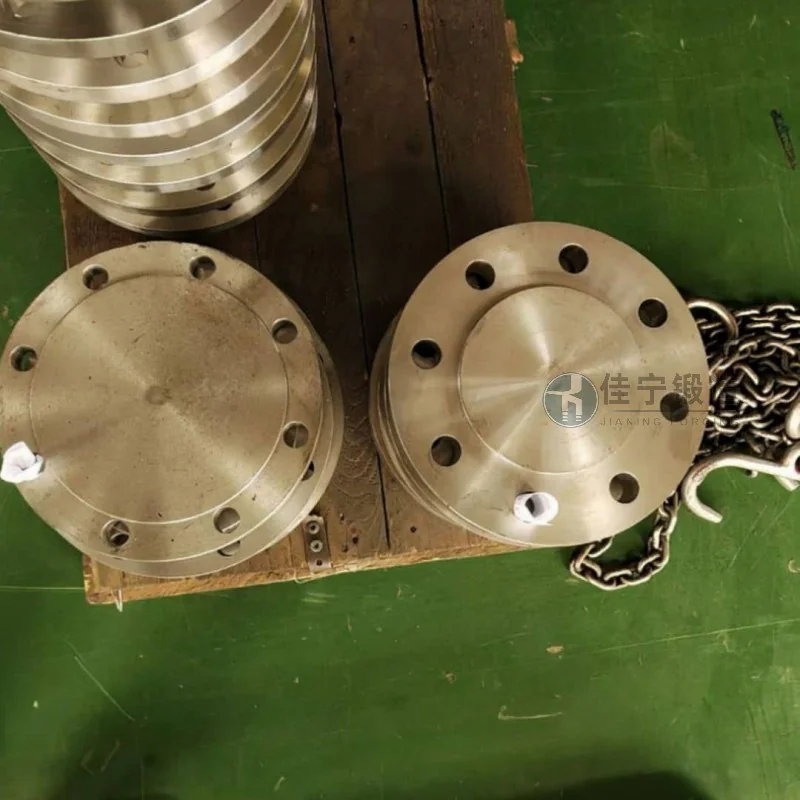
Om deze pijnpunten aan te pakken, biedt Jianing Forging systematische oplossingen op het gebied van procesontwerp, materiaalcontrole en productieplanning. Door gebruik te maken van multidirectionele matrijssmeed en temperatuurgecontroleerde smeedtechnologie zijn de metaalstroomlijnen van schijfsmeedsels continu en compleet, wordt de korrelgrootte gestabiliseerd boven graad 7 en kunnen de afmetingen binnen IT9-graad worden geregeld. Door strikte grondstofinspectie in de fabriek en gesegmenteerde warmtebehandelingsprocessen helpt het producthardheidsafwijkingen binnen het bereik van ±3HRC te beheersen. Tegelijkertijd optimaliseerde Jianing Forging het productieproces, verkortte de standaard leveringscyclus tot 15 werkdagen en maakte snelle planningsaanpassingen mogelijk op basis van dringende klantorders, wat de continuïteit van de productie van klanten ondersteunde.
Na batchverificatie steeg het first-pass passingspercentage voor smeedstukken in deze transmissieonderdelenfabriek tot 98%. Na assemblage verbeterde de soepelheid van de transmissie aanzienlijk en ervoer de klant geen productielijnonderbrekingen meer door smeedproblemen.

