Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
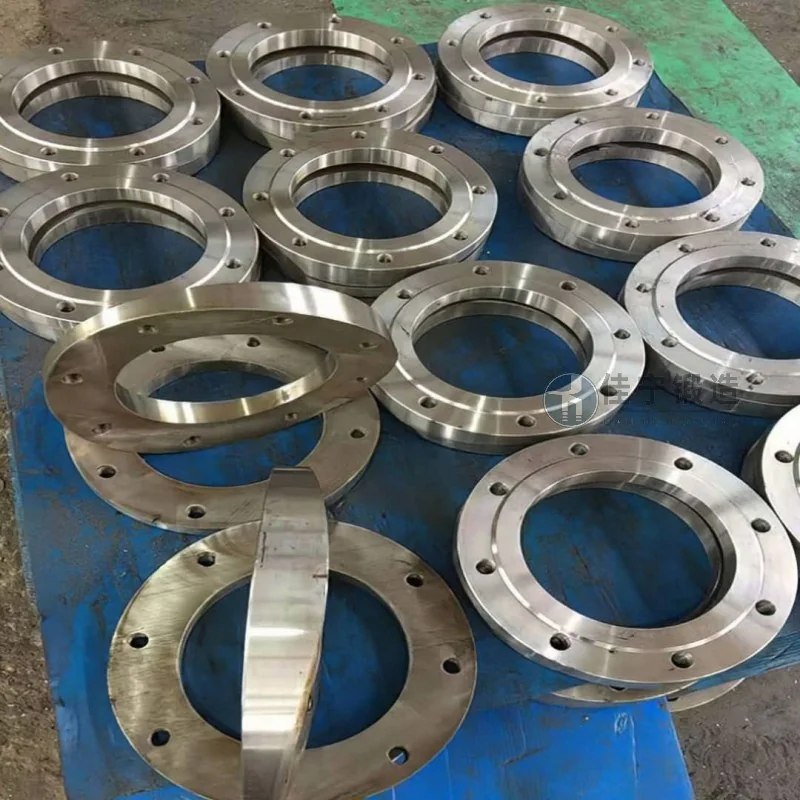
Een fabriek voor hydraulische apparatuur in Changsha, Hunan, stelde hoge eisen aan afmetingen, interne structurele uniformiteit en oppervlakteafwerking van annulaire smeedstukken bij de productie van sleutelcomponenten voor grote hydraulische cilinders. De fabriek gebruikte oorspronkelijk traditionele gietprocessen, maar gietstukken hadden vaak defecten zoals porositeit en segregatie, wat resulteerde in grote bewerkingshoeveelheden en hoge schrootpercentages, wat de levertijden van het project beïnvloedde.
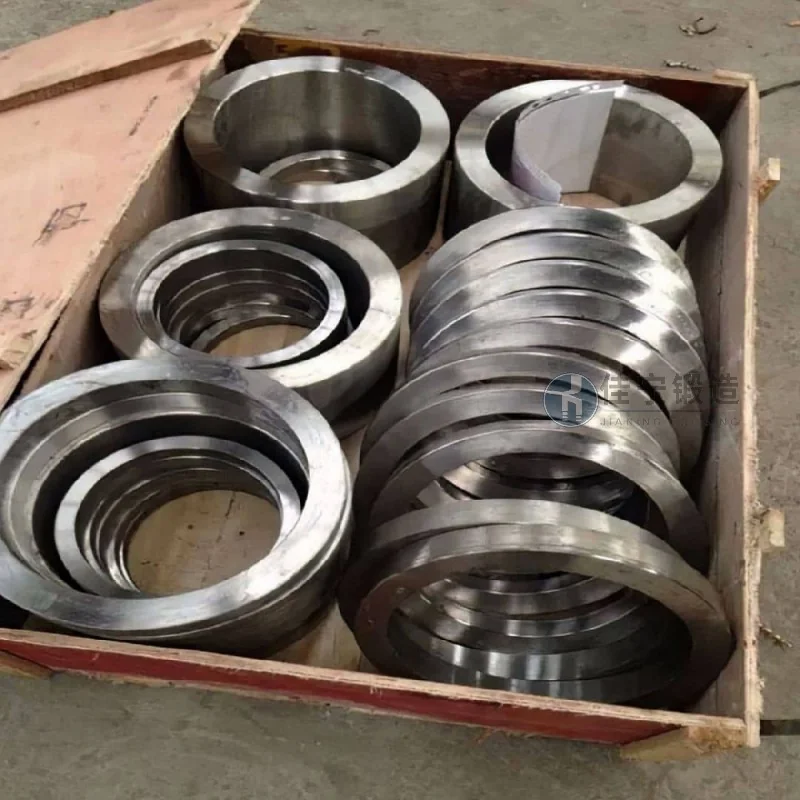
De klant had drie grote pijnpunten: ten eerste was de concentriciteit van de binnen- en buitendiameters van de ringsmeden moeilijk te beheersen binnen 0,5 mm, wat resulteerde in langdurige draaiprocessen; ten tweede waren de interne korrels van de smeedstukken grof en voldeden ze niet aan de vermoeidheidslevensduurvereisten van hydraulische cilinders onder hoge drukomstandigheden; ten derde was de leveringscyclus van de oorspronkelijke leverancier instabiel, wat vaak vertraagde de assemblagevoortgang door herbewerking.
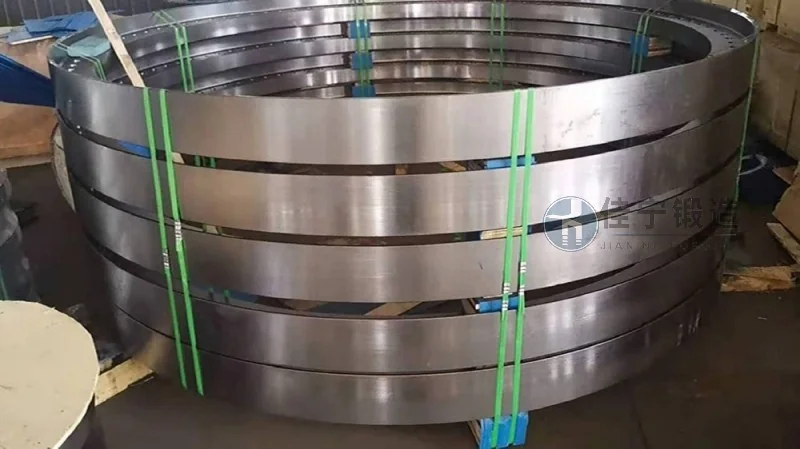
Om deze pijnpunten aan te pakken, bieden wij op maat gemaakte ringsmedingsoplossingen aan. Eerst wordt een fijnringwalsproces toegepast, met meerdere opeenvolgende walsen die metaalstroomlijnen gelijkmatig verdelen langs de omtrekrichting, waardoor gietmicrostructuurdefecten effectief worden geëlimineerd en de concentriciteit van het eindproduct stabiel blijft binnen 0,3 mm. Ten tweede zijn de smeedtemperatuur en de vervormingssnelheidsparameters geoptimaliseerd om korrelgrootte boven graad 7 te bereiken, waardoor de vermoeiingsbestendigheid van het materiaal wordt verbeterd. Ten slotte werd een volledig proceskwaliteitsvolgsysteem opgezet van snijden en verhitten tot eindproducten, waardoor de afleveringscyclus per stuk werd teruggebracht tot 15 dagen en een eendimensionale inspectie werd toegepast, wat de naverwerkingskosten en tijdverlies van de klant verminderde.

