Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
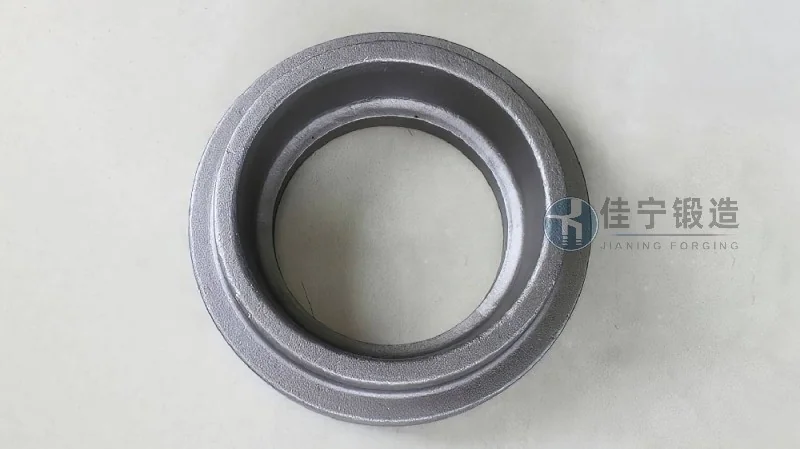
Een windenergiemachinefabriek in Weifang, Shandong, is al lange tijd bezig met de productie en assemblage van sleutelcomponenten voor windenergieapparatuur. Als een belangrijk fundamenteel onderdeel van het transmissiesysteem en de ondersteuningsstructuur hebben annulaire smeedwerken strikte ontwerpeisen voor dimensionale nauwkeurigheid, materiaalsterkte en vermoeiingslevensduur. Tijdens grootschalige inkoop kreeg de fabriek te maken met praktische problemen zoals onvoldoende leverstabiliteit van leveranciers en schommelingen in productconsistentie, waardoor smedefabrikanten dringend moesten worden geïntroduceerd met systematische productie- en kwaliteitscontrolemogelijkheden.
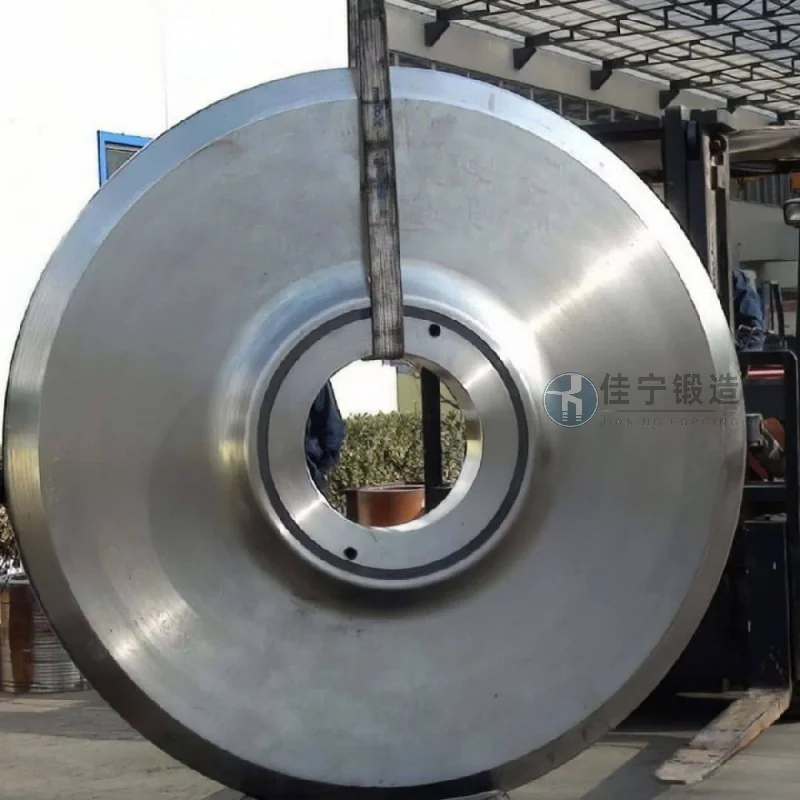
De oorspronkelijke ringsmeedingsketen van de windturbinefabriek kende de volgende problemen: (1) Sommige batches hadden grote toleranties voor binnen- en buitendiameters, wat leidde tot ongelijke bewerkingstoewijzingen en een hogere schrootsnelheid; (2) Fluctuaties in mechanische eigenschappen van het materiaal, vooral onstabiele taaiheid bij lage temperatuur, die het veilige gebruik van windenergieapparatuur in complexe omgevingen beïnvloeden; (3) Leveranciers vertragen vaak leveringen, wat leidt tot passieve productielijnplanning; (4) Gebrek aan op maat gemaakte warmtebehandelingsprocessen voor windenergiecondities, onvoldoende controle van restspanning in smeden en vatbaarheid voor latere vervorming.
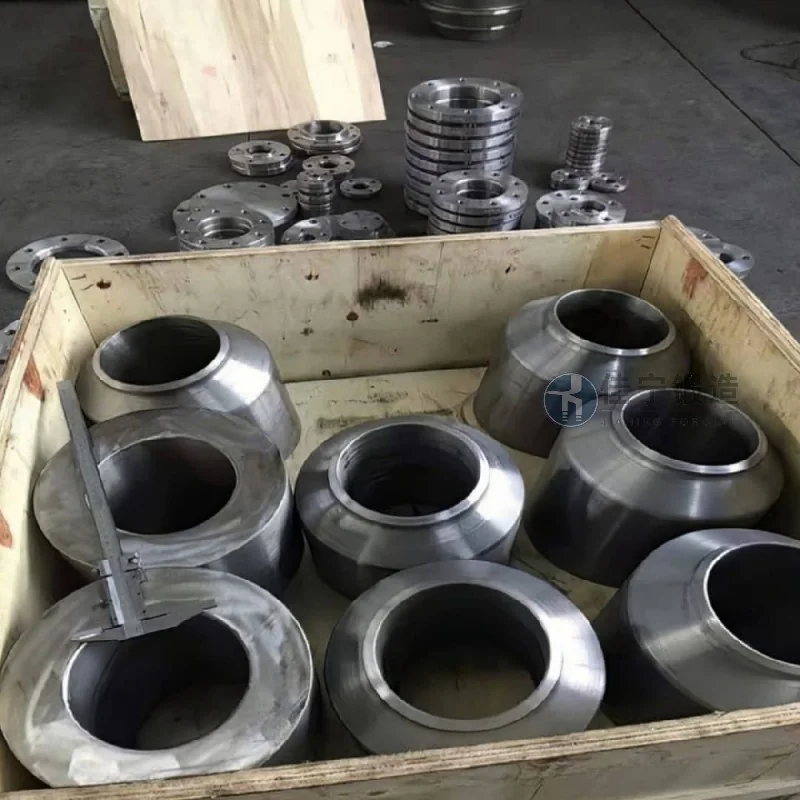
Om deze pijnpunten aan te pakken, bood Canin Forging de volgende systematische oplossingen voor dit project: Ten eerste, door gebruik te maken van fijne ringvormingstechnologie gecombineerd met online dimensionale monitoring tijdens het proces, worden de toleranties van de buitendiameter, binnendiameter en hoogte van de ringsmeedsels binnen de door de klant vereiste 0,5 mm gecontroleerd, wat helpt om uniforme blank-toekenningen te waarborgen. Ten tweede wordt gekozen voor hoogwaardige legeringsconstructiestaal (zoals 42CrMo4), en worden de smeedverhouding en de warmtebehandelingscurve na het smeden geoptimaliseerd om de treksterkte van het materiaal boven de 900MPa te stabiliseren, met impactvermogen ≥ 40J bij -20°C, waarmee wordt voldaan aan de operationele betrouwbaarheidseisen van windenergieapparatuur. Bovendien ondersteunt het door dynamische productieplanning en vroege voorraad van grondstoffen de levering van reguliere bestellingen binnen 15 dagen en het reageren op dringende bestellingen binnen 7 dagen. Tot slot, op basis van de door de klant verstrekte werkparameters, passen we afkoel- en temper- + foutdetectieoplossingen aan, waarbij we ultrasone en magnetische deeltjesinspecties stuk voor stuk uitvoeren om interne defecten en microscheuren aan het oppervlak effectief te elimineren. Na de projectoplevering gebruikte de fabriek meerdere batches achter elkaar, waardoor de productkwalificatiegraad steeg tot 99,5% en de bewerkingsefficiëntie met ongeveer 20%, wat volledige klanterkenning opleverde.

