शांक्सी जियानिंग फोर्जिंगने कार्बन स्टील, स्टेनलेस स्टील आणि मिश्र धातूच्या रिंग्जसाठी तयार फोर्जिंग उत्पादनांची संपूर्ण श्रेणी असलेल्या पवन उर्जा फ्लॅंज रिंग्ज, रिंग गिअर्स, बेअरिंग रिंग्ज, रोलर रिंग्ज आणि इतर रिंग लँडिंगची वास्तविक-जगातील प्रकरणे गोळा केली आहेत, जे उत्पादन निवड आणि गैर-मानक सोल्यूशन्ससाठी संदर्भ प्रदान करतात.
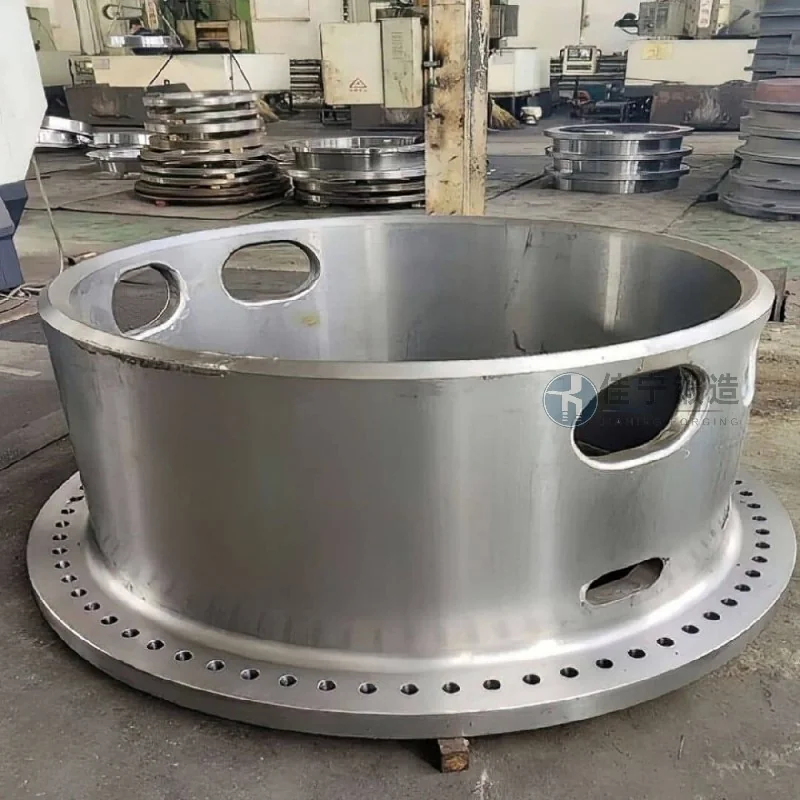
युन्नानच्या कुजिंगमधील एक खाण उपकरणे कारखाना मोठ्या क्रशर, व्हायब्रेटिंग स्क्रीन आणि इतर उपकरणांच्या उत्पादन आणि देखभालीमध्ये बराच काळ गुंतला आहे. त्याचे मुख्य स्ट्रक्चरल घटक-रिंग फोर्जिंग-उच्च-वारंवारता प्रभाव आणि हेवी-ड्युटी परिस्थितीचा सामना करणे आवश्यक आहे. कठोर खाण वातावरणामुळे, कारखान्याच्या पूर्वी वापरल्या जाणार् या पारंपारिक कास्टिंगचा वापर दरम्यान वारंवार क्रॅक आणि विकृत होतो, ज्यामुळे उपकरणे ऑपरेशनची स्थिरता आणि देखभाल चक्रांवर गंभीरपणे परिणाम होतो. विस्तृत तपासणीनंतर, कारखान्याने त्यांच्या उपकरणांच्या वैशिष्ट्यांवर आधारित सानुकूलित रिंग फोर्जिंग विकसित करण्यासाठी आमच्या कंपनीशी (जियानिंग फोर्जिंग) सहकार्य करणे निवडले.
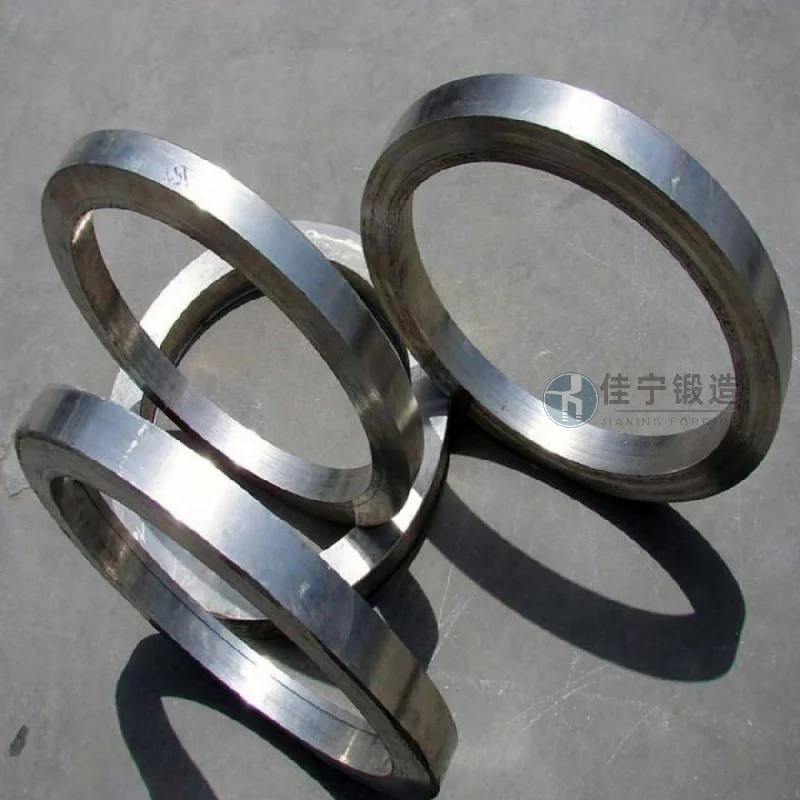
खाण उपकरणे कारखान्यासमोरील मुख्य आव्हानांमध्ये हे समाविष्ट आहे:
1. सेवेदरम्यान, कंकणाकृती फोर्जिंगने एकाच वेळी उच्च अक्षीय दबाव आणि रेडियल कर्तन तणावाचा सामना केला पाहिजे. पारंपारिक कास्टिंगमध्ये अंतर्गत ऊतकांचा सैलपणा आणि पृथक्करण दोषांचा सामना करावा लागतो, परिणामी अपुरा थकवा आयुष्य येते आणि दर 3 ते6महिन्यांनी बदलण्याची आवश्यकता असते;
2. खाणीच्या ठिकाणी तापमानात चढ-उतार मोठे असतात आणि बर् याचदा धूळ आणि ओलावा धूप करतात, ज्यामुळे गंज प्रतिकार आणि फोर्जिंगच्या परिधान प्रतिकारांवर उच्च मागणी असते;
3. मूळ भागांची मोठी परिमाणात्मक सहिष्णुता, स्थापना दरम्यान साइटवर ग्राइंडिंग आवश्यक आहे, ज्यामुळे विस्तारित डाउनटाइम आणि उच्च देखभाल खर्च होतो.
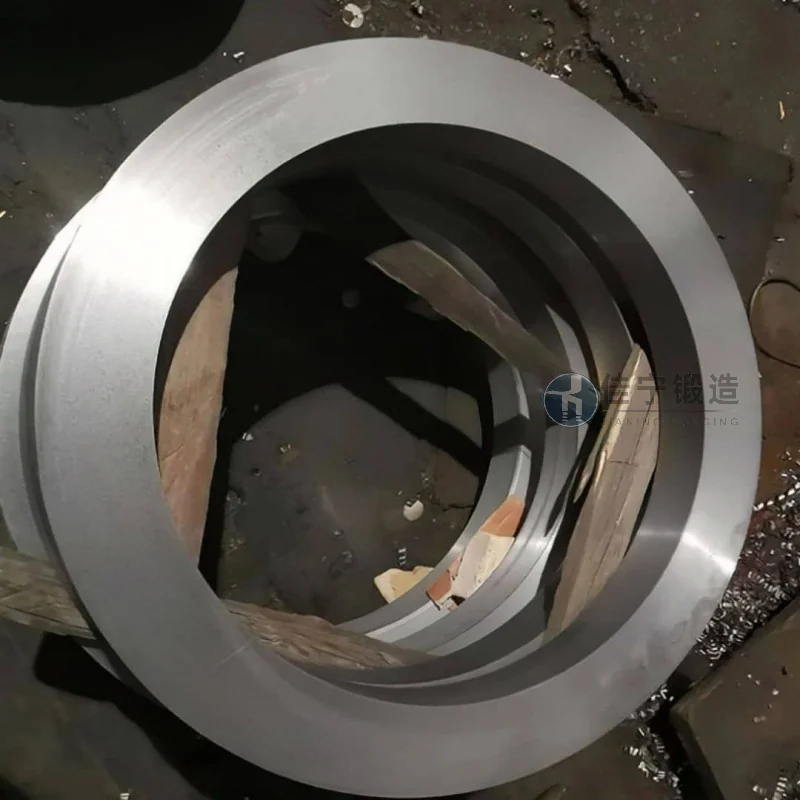
या वेदना बिंदूंचे निराकरण करण्यासाठी, कॅरियन फोर्जिंग तीन पैलूंमधून पद्धतशीर निराकरणे प्रदान करते: सामग्री निवड, फोर्जिंग प्रक्रिया आणि पोस्ट-प्रोसेसिंग:
1. मटेरियल ऑप्टिमायझेशन: व्हॅक्यूम-डीगॅस्ड अलॉय स्ट्रक्चरल स्टील्स (जसे की 42CrMo, 35CrMo, इ.) वापरल्याने कमी-तापमानाचा प्रभाव कठोरपणा सुधारताना, स्त्रोतावरील पृथक्करण आणि समावेशन कमी करताना सामर्थ्य वाढते;
2. फोर्जिंग प्रक्रिया: रिंग भागांसाठी समर्पित रिंग रोलिंग उपकरणे वापरते, मल्टी-हीट तापमान-नियंत्रित फोर्जिंगसह एकत्रित केले जाते, ज्यामुळे धातूच्या प्रवाह ओळी परिघासह सतत वितरित केल्या जाऊ शकतात आणि कास्टिंग दोष टाळता येतात; त्यानंतर, सामान्यीकरण + शमन आणि टेम्परिंग हीट ट्रीटमेंटचा वापर 280 ~ 320 एचबीडब्ल्यू दरम्यान कठोरपणा समान रीतीने नियंत्रित करण्यासाठी केला जातो, पोशाख प्रतिकार आणि मशीनेबिलिटी संतुलित करणे;
3. अचूक समर्थन: रफ मशीनिंगनंतर, एक मार्जिन राखीव आहे आणि टर्निंग आणि अल्ट्रासोनिक दोष शोधण्याचे काम पूर्ण केल्यानंतर, तयार उत्पादनाची गोलाई त्रुटी ≤0.5 मिमी आहे आणि बाह्य व्यास सहिष्णुता आयटी7ग्रेडपर्यंत पोहोचू शकते, दुरुस्तीशिवाय थेट असेंब्ली सक्षम करते आणि डाउनटाइम लक्षणीयरीत्या कमी करते.
डिलिव्हरीनंतर, रिंग फोर्जिंगची ही बॅच 18 महिन्यांहून अधिक काळ वापरकर्त्याच्या साइटवर सतत कार्यरत आहे, ज्यात क्रॅक, विरूपण किंवा इतर अपयश नाही. देखभाल वारंवारता 75% ने कमी झाली आहे, आणि एकूण ऑपरेटिंग खर्च लक्षणीयरीत्या कमी झाला आहे, ज्यामुळे उपकरण कारखान्याच्या तांत्रिक कार्यसंघाकडून उच्च मान्यता मिळाली आहे.

