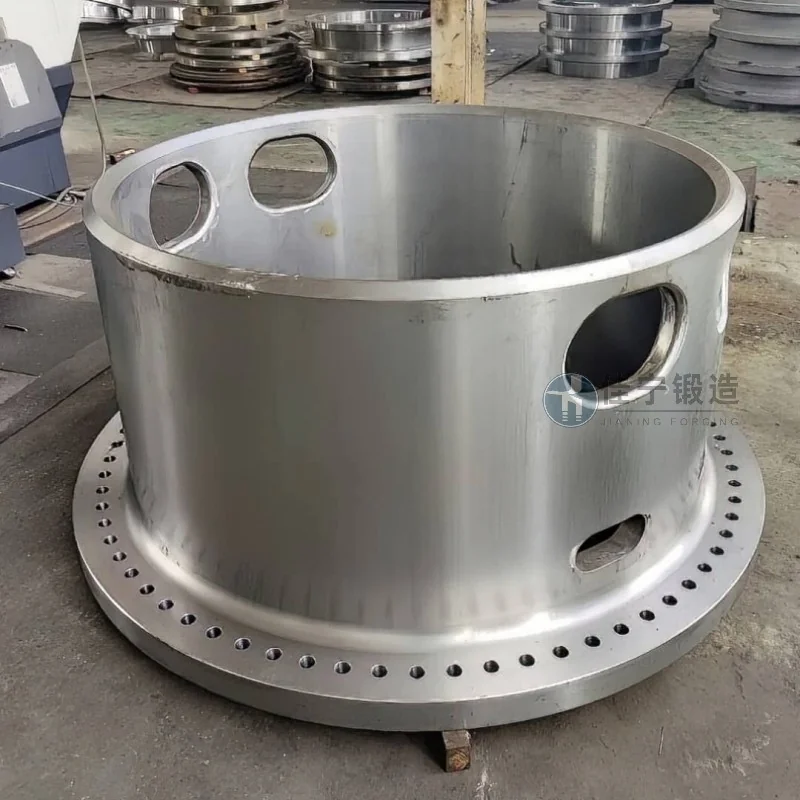
山西省臨汾にある重造船所は、主に大型船舶動力システムの主要部品の製造作業を担っています。 バレルフォージ加工段階では、原料利用率の低さ、長い加工サイクル、寸法安定性の不足といった生産ボトルネックに長らく直面しており、これが船舶全体の納品スケジュールやコスト管理に直接影響を与えています。
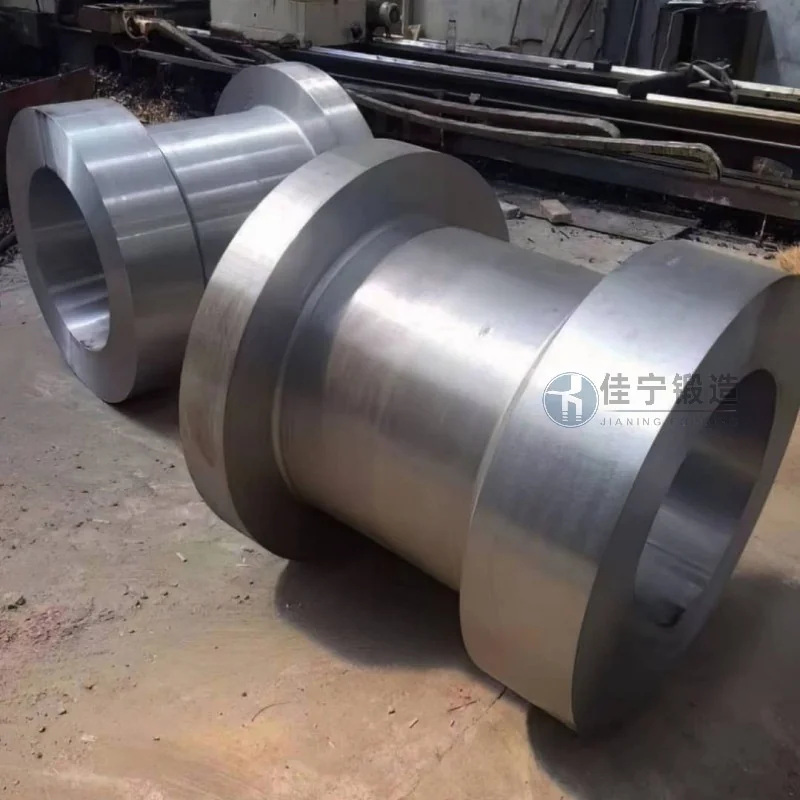
工場の核心的な課題は三つの側面に反映されています。第一に、大型円筒鍛造の従来の鍛造工程では内部に微細亀裂が発生しやすく、その後の加工で高いスクラップ率が発生します。 次に、複数の鍛造バッチ間の寸法一貫性が低いため、組立時に繰り返し修理が必要となり、最終組立サイクルが延長されます。 第三に、元のサプライヤーはより高い強度と良好な溶接性を求める材料要件を同時に満たせないため、材料グレードの頻繁な切り替えやサプライチェーン管理の困難が増大します。
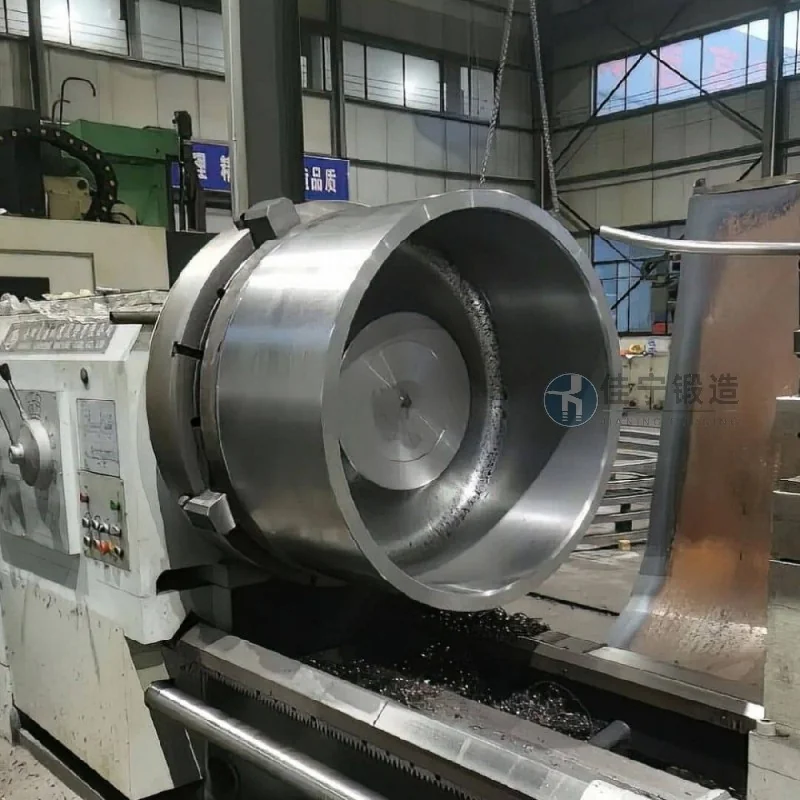
これらの課題に基づき、佳寧鍛造は多方向鍛造と温度制御冷却を組み合わせたプロセスを採用し、内部応力集中を効果的に排除し、鍛造密度を1段階上げるという的確な解決策を提案しました。 綿密な金型設計と最適化された鍛造工程により、シリンダー鍛造品の同軸性や円度の偏差は業界標準の公差内で制御されます。 同時に、溶接の適応性を高めつつ引張強度を高めるための特殊な合金配合も開発されており、追加の熱処理なしで次の溶接工程を完了できるようにしています。 この計画を実施した後、造船所での樽鍛造の全体的な歩留まり率が向上し、単一部品の加工サイクルは約20%短縮されました。

