重油圧機器製造の分野では、シリンダー鍛造材がコアの圧力軸部品として機能し、その品質は機器の安定性と安全性に直接影響します。 最近、Jianing Forgingは浙江省金華の油圧重機工場向けにシリンダー鍛造プロジェクトを実施しました。ターゲットを絞ったプロセス最適化と全工程品質管理を通じて、厳格な技術要件を満たす鍛造製品を成功裏に納品しました。
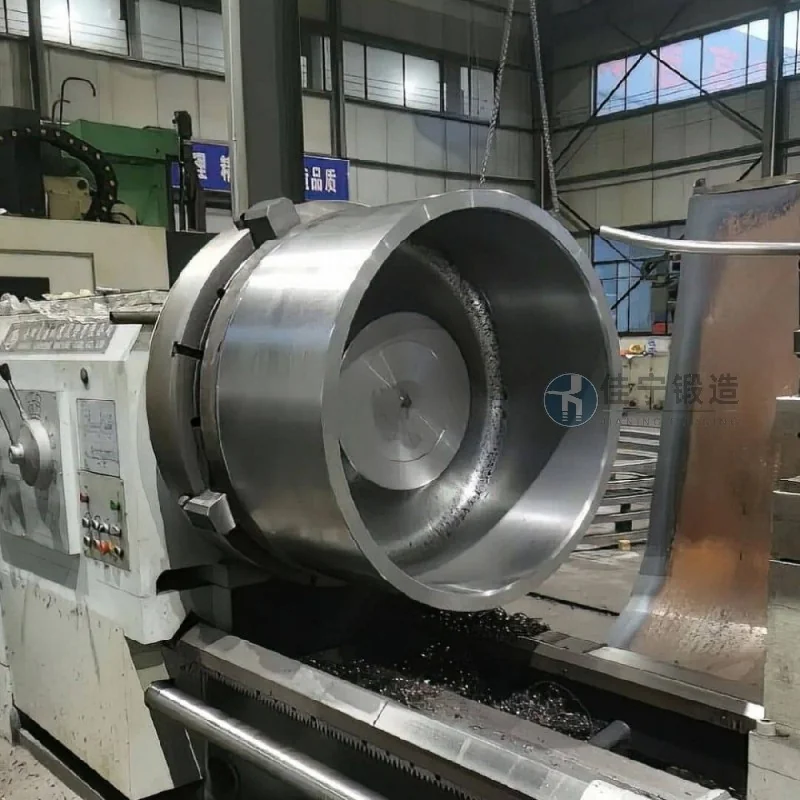
この油圧重工業は長年にわたり大型油圧シリンダーおよびシリンダーアセンブリの生産に従事しています。そのシェル鍛造は高圧・高周波の交流荷重に耐え、材料密度、寸法精度、表面仕上げに高い要求を抱えています。 キャリアン・フォージングはこのシリンダー鍛造品の供給者であり、原材料から完成品までの全プロセスを担当しています。
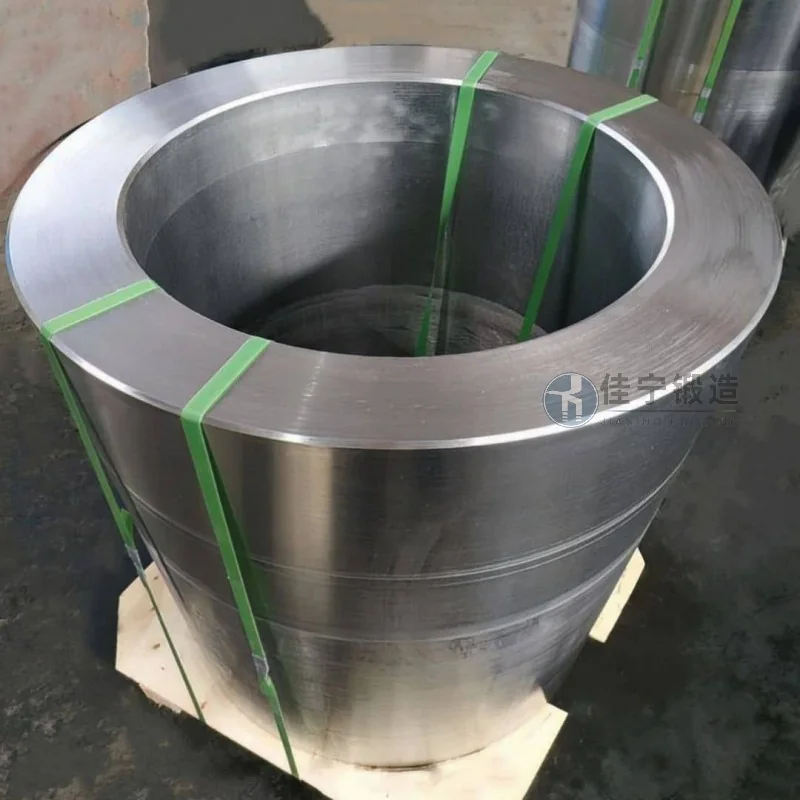
プロジェクトの初期段階で、顧客は3つの大きな課題に直面しました。第一に、シリンダー鍛造材の直径が1.2メートルを超え、壁厚が均一でないこと、そして従来の鍛造工程では金属の流れの乱れが容易に起こること、第二に、顧客の内部技術仕様により鍛造内部に1mmを超える単一の欠陥が存在してはならず、超音波検査が必要だったこと。第三に、納期が厳しく、従来の鍛造ソリューションは品質と効率の両方の要件を満たすことができなかったことです。 さらに、顧客は鍛造の熱処理変形制御に高い基準を設定し、後処理時の加工許容度の不足を防いでいます。
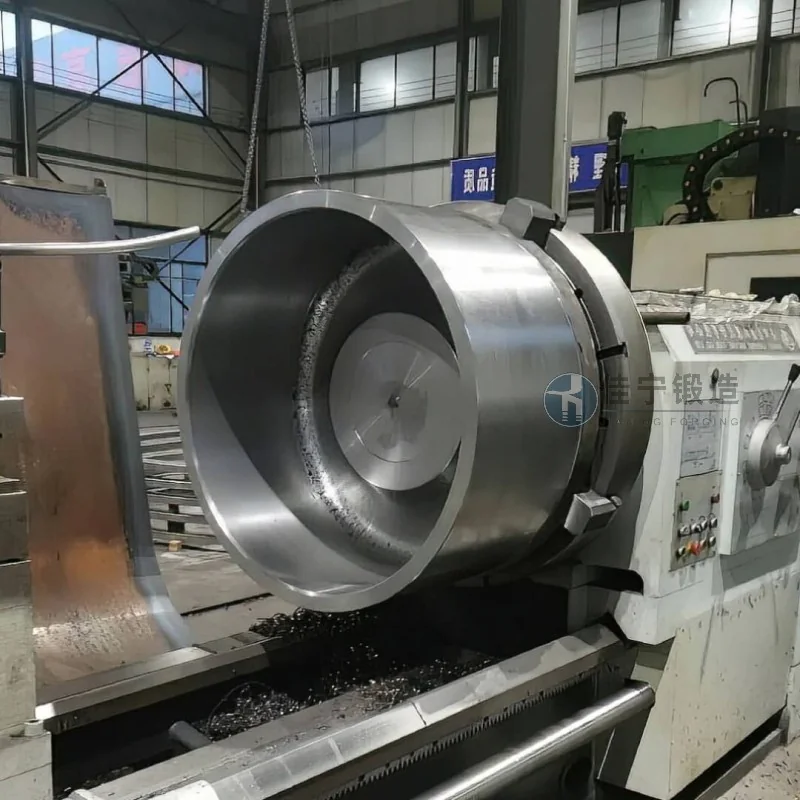
これらの課題に対処するため、Jianing Forgingは複数のターゲットを絞った対策を実施しています。
鍛造比と変形工程の最適化—複数回のイセットおよび引き抜き工程により、金属の流線が円筒軸に沿って均等に分布し、粗い構造を排除します。
加熱および冷却パラメータの比較的正確な制御—セグメント加熱および等温アニーリングプロセスを用いて内部応力を低減し熱処理の変形を最小限に抑えること;
ブランクから半完成品まで、超音波欠陥検出や磁気粒子検査を一つずつ実施し、内部および表面の欠陥率を顧客基準を下回るよう支援します。
プロセス接続時間の短縮 — 迅速な金型交換と標準化された金型により、個々の部品の生産サイクルを約20%短縮し、顧客納期に間に合わせます。
最終的に、納入されたシリンダー鍛造品は顧客の第三者によって検査され、すべての指標が要件を満たし、初回の試験で受け入れられました。 この協力により、Jianing Forgingのプロセス対応性、対応性、そして大型特殊形状の鍛造品分野における品質サポートの水準が検証されました。

