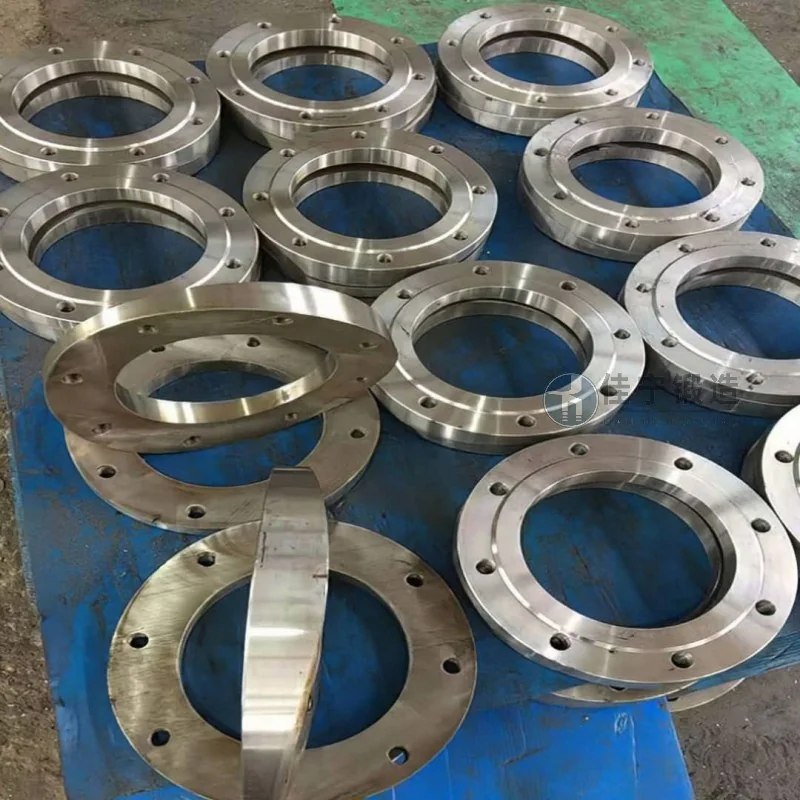
江蘇省南通市にある建設機械工場は、長らく伝統的な開金型鍛造工程に頼って主要な荷重支え部品を製造しており、効率と品質安定性への需要の高まりに応えるのが困難です。 Jianing Forgingは、プラントのリング鍛造の適用シナリオに合わせたカスタマイズされたリングローラーソリューションを提供し、プロセスのアップグレードや容量の突破口の達成を支援します。
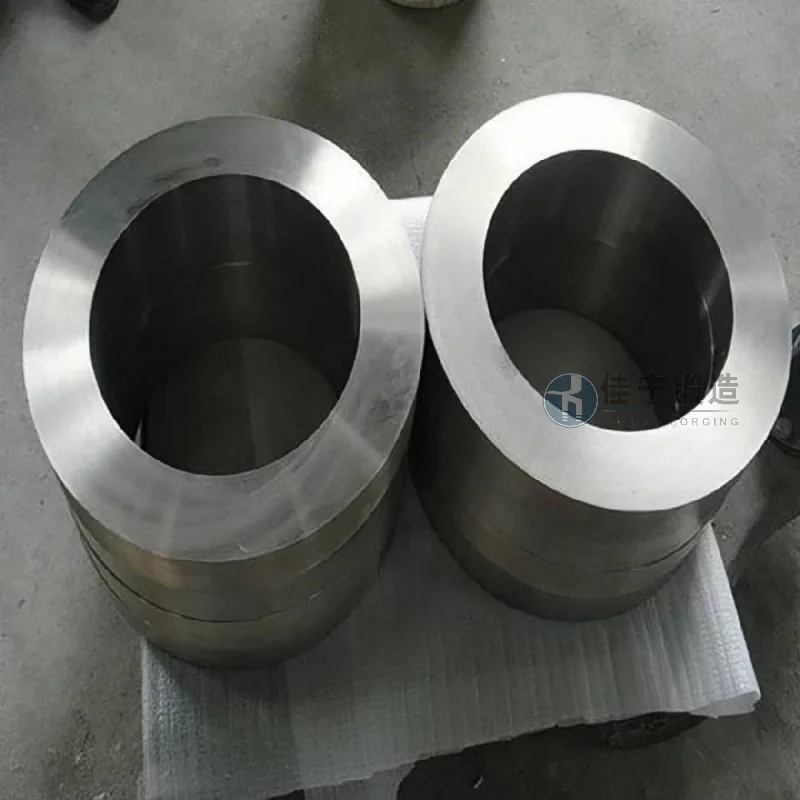
工場の当初の工程には以下のような顕著な問題がありました。第一に、鍛造材の内径と外径の寸法差が大きく、加工許容量が過剰で深刻な材料浪費がありました。 2. 内部組織密度が不十分で、欠陥検出通過率は約85%、欠陥率は常に高い; 3. 単品の生産サイクルは最大4日かかることがあり、組立ラインのサイクルタイムに合わせることは不可能です。 4. 異なる鍛造バッチ間での性能変動は大きく、機械全体の信頼性に直接影響します。
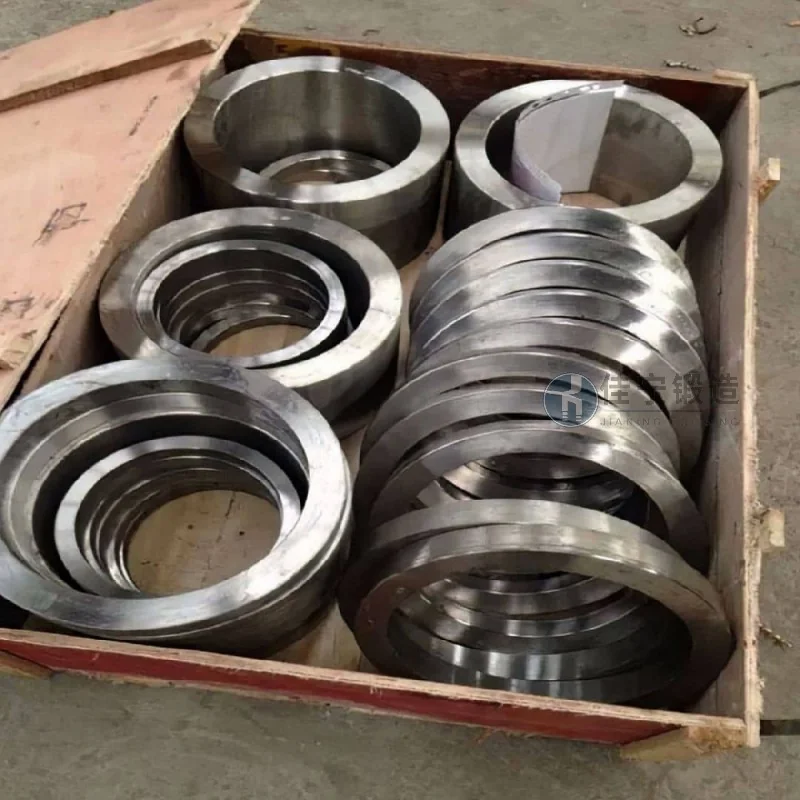
佳寧鍛造は細輪圧延技術を導入し、ブランク設計から最終鍛造までの全工程を制御しました。多重パス可変断面積圧延を用いて直径公差を±1.5mm以内に抑え、加工許容度を削減します。 加熱温度と変形速度を最適化することで、グレード6以上で粒径が安定し、欠陥検出通過率は98%以上に向上します。 同時に、型を使った連続生産モデルを用いることで、一品サイクルを8時間に短縮し、同じバッチ全体で一貫した性能を実現しています。 最終的に、工場のリング鍛造製品の総合コストは22%減少し、顧客の現場設置失敗率は60%減少しました。

