ある金属重工場のリング鍛造プロジェクトでは、クライアントが大型リング部品の全体的な性能と製造精度に対して厳しい要件を設定しました。 同社は長年にわたり冶金機器の製造に従事しており、その中核部品であるリングフォージングの品質は、設備の運用安定性や寿命に直接影響します。 この任務を引き受けた後、キャリアン鍛造は材料分析から完成品納品までの全工程管理を実装し、最終製品はすべての顧客技術仕様を満たしました。
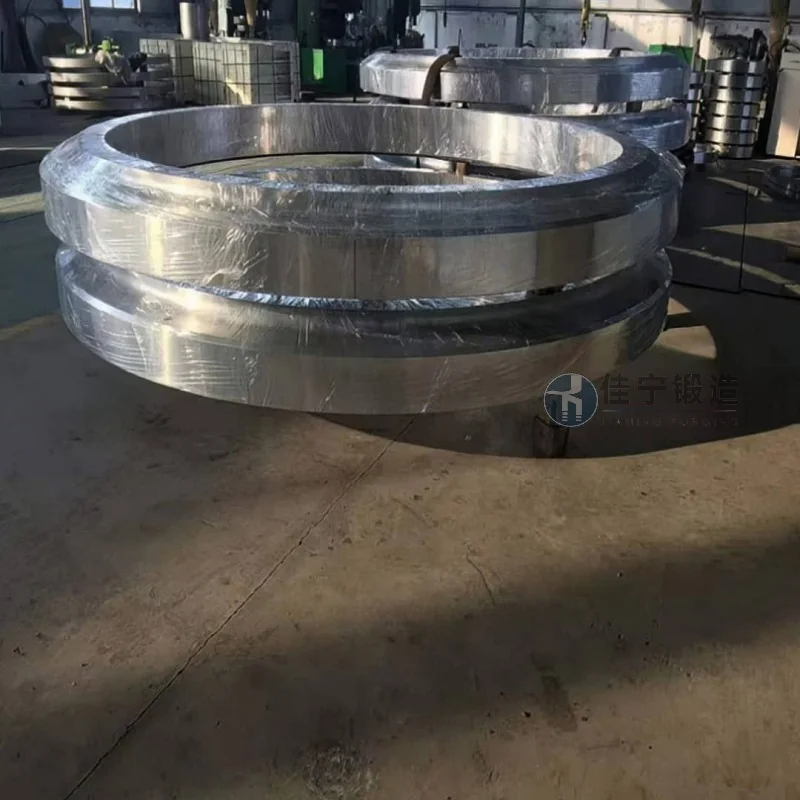
顧客はリング鍛造加工で主に3つの課題に直面します。第一に、大型鍛造と壁厚の不均一さにより、従来の工程では内外径の同心率や円を達成しにくいこと。 第二に、材料は比較的高強度合金鋼で、熱間加工ウィンドウが狭いため、ひび割れや不均一な微細構造が発生しやすいです。 第三に、スケジュールが厳しく、ブランクから完了までのすべての工程を指定された期間内に完了させる必要があり、コスト管理も必要としています。 以前に試みた複数のサプライヤーは、低い資格審査率や納品遅延により需要に応えられませんでした。
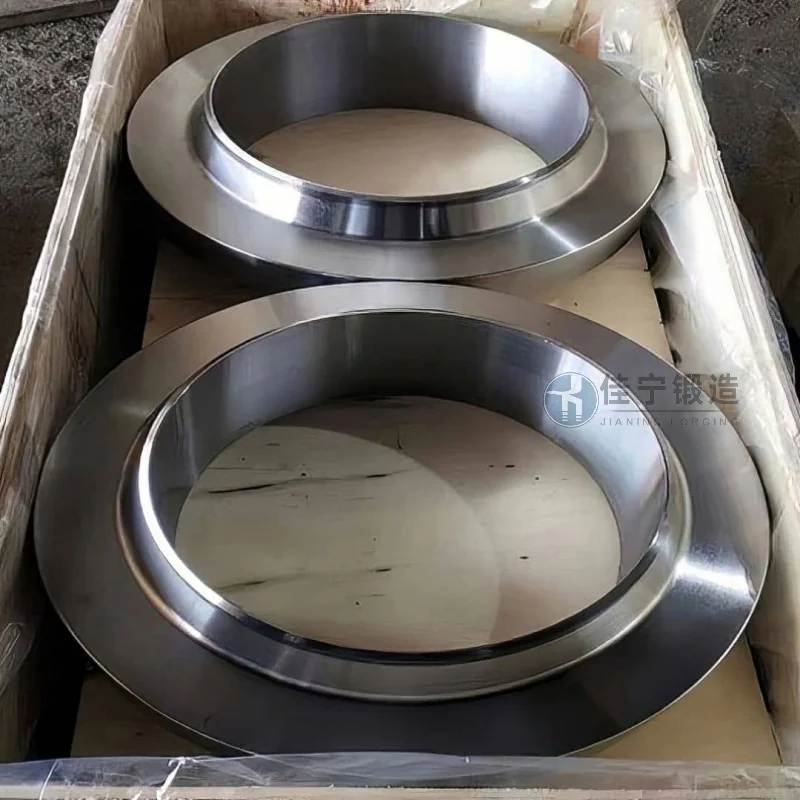
これらの課題に対処するため、佳寧鍛造は以下の解決策を採用しました。多方向の打動およびパンチング工程と専門的な工具を組み合わせて、リング状部品の変形を効果的に制御し、同心率と丸みを助けること; 加熱曲線と鍛造比を最適化することで、合金鋼の内部構造が均一に精錬され、表面亀裂のリスクが排除されます。 同時に、熱処理中にプログラム可能な温度制御システムを使用することで、一貫した性能を維持することができます。 さらに、プロジェクトチームは事前に設計レビューに介入し、加工許容範囲を合理的な範囲内に抑え、これにより後の加工時間を短縮し、材料の無駄も削減しました。 最終納入されたリング鍛造品は第三者によって試験されており、すべての機械的特性と寸法公差は顧客基準を満たしています。

