La Forgiatura Shanxi Jianing può processare forgiamenti a conchio di vasi a pressione di grande diametro realizzati in acciaio al carbonio, acciaio inossidabile e acciaio legato. La stazione dispone di numerosi casi reali di forgiatura a cilindri, dimostrando pienamente le capacità di forgiatura dei cilindri di grandi dimensioni e i risultati resistenti alla corrosione dei prodotti finiti.
In un progetto di aggiornamento di un determinato impianto petrolchimico, i componenti a pressione dei cilindri forgiati influenzano direttamente l'affidabilità a lungo termine dell'apparecchiatura. L'impianto petrolchimico si trova a Dezhou, nello Shandong. In precedenza, problemi come la struttura interna irregolare e le grandi manovre di lavorazione causate dai processi tradizionali di forgiatura influivano sulle prestazioni di sigillatura e sulla durata operativa dell'apparecchiatura. Dopo aver ricevuto questo lotto di forgiature a cilindro, Caring Forging ha condotto un'analisi approfondita delle esigenze degli utenti in termini di resistenza alla fatica e densità del materiale ad alta temperatura e alta pressione, ottimizzando di conseguenza le soluzioni di forgiatura e trattamento termico.
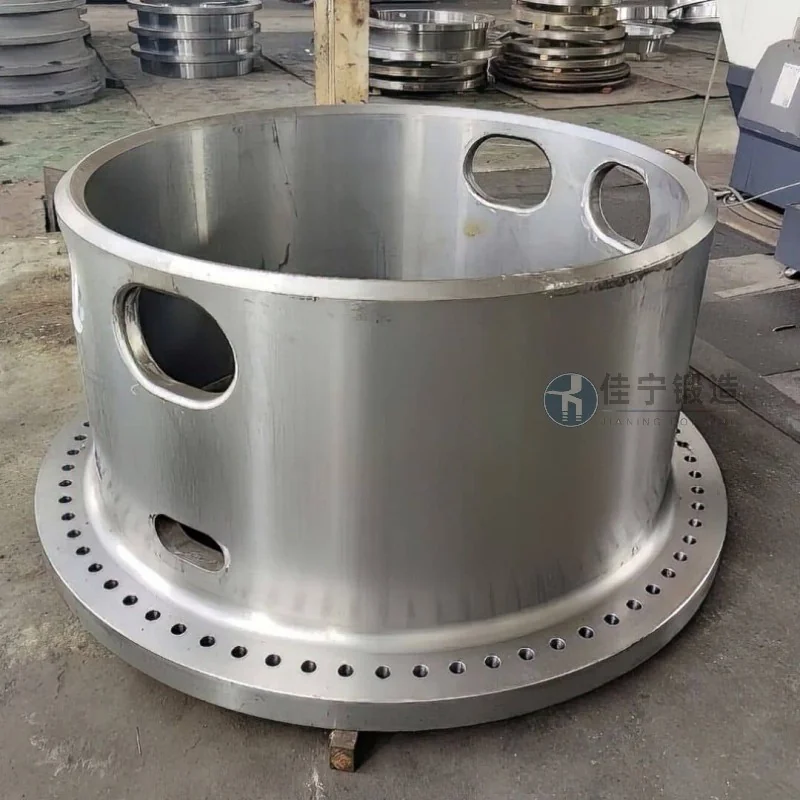
Le forgiature originali a cilindro di questo impianto petrolchimico mostravano grani grossolani locali e bassi tassi di rilevamento di difetti durante il servizio, portando a un aumento dei tassi di rottami durante le lavorazioni successive e rendendo difficile supportare i cicli di consegna. Allo stesso tempo, poiché gli impianti petrolchimici hanno standard di sicurezza rigorosi, anche il più lieve difetto interno può scatenare rischi di perdite in ambienti ad alta temperatura e alta pressione, rendendo gli utenti urgenti a necessità di una soluzione di forgiatura che possa controllare stabilmente la massa interna.
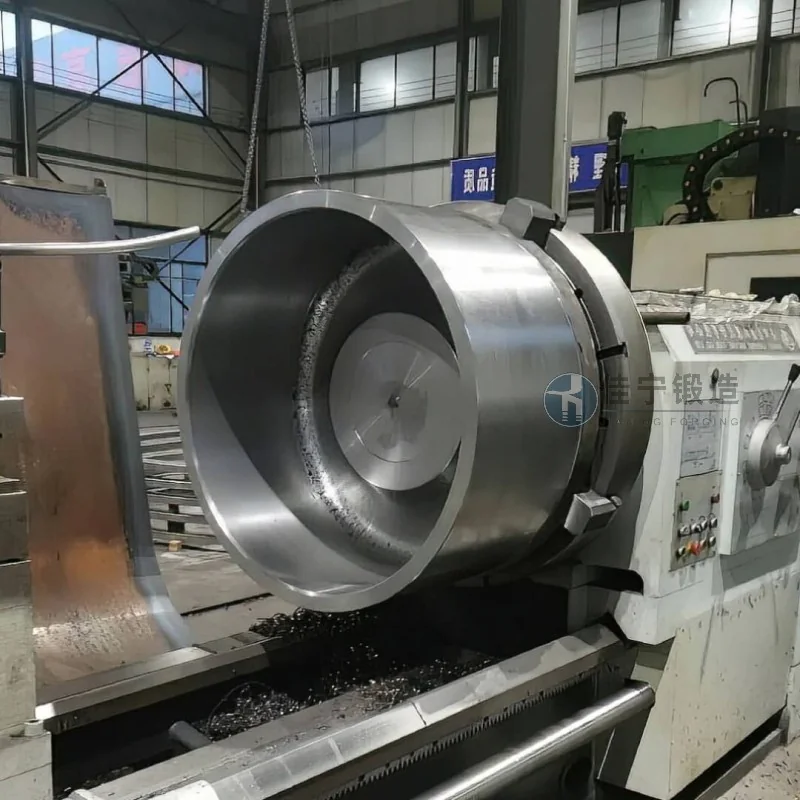
Durante la fase di revisione tecnica, Jianing Forging adottò processi di forgiatura multidirezionale e controllo della raffinazione del grano. Impostando con precisione la temperatura di riscaldamento, la deformazione e la velocità di raffreddamento, i granelli grossolani e le strutture a bande venivano efficacemente eliminati, risultando in un stabile abbinamento delle prestazioni longitudinali e trasversali della forgiatura. Allo stesso tempo, utilizzando la lavorazione CNC e la tecnologia di formatura quasi a rete, il margine di blank viene mantenuto entro un intervallo ragionevole, riducendo il tempo necessario per le successive lavorazioni. Le forgiature finali dei cilindri consegnate sono state sottoposte a test a ultrasuoni e tutti gli indicatori hanno rispettato i requisiti dello standard NB/T 47008, con un tasso di superamento migliorato per la rilevazione dei difetti e hanno aiutato gli utenti a ridurre il ciclo complessivo di assemblaggio dell'equipaggiamento.

