शांक्सी जियानिंग फोर्जिंग कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु इस्पात से बने बड़े-व्यास वाले दबाव पोत खोल फोर्जिंग को संसाधित कर सकती है। स्टेशन में सिलेंडर फोर्जिंग के वास्तविक दुनिया के मामलों का खजाना है, जो बड़े आकार के सिलेंडरों की फोर्जिंग क्षमताओं और तैयार उत्पादों के संक्षारण प्रतिरोधी परिणामों को पूरी तरह से प्रदर्शित करता है।
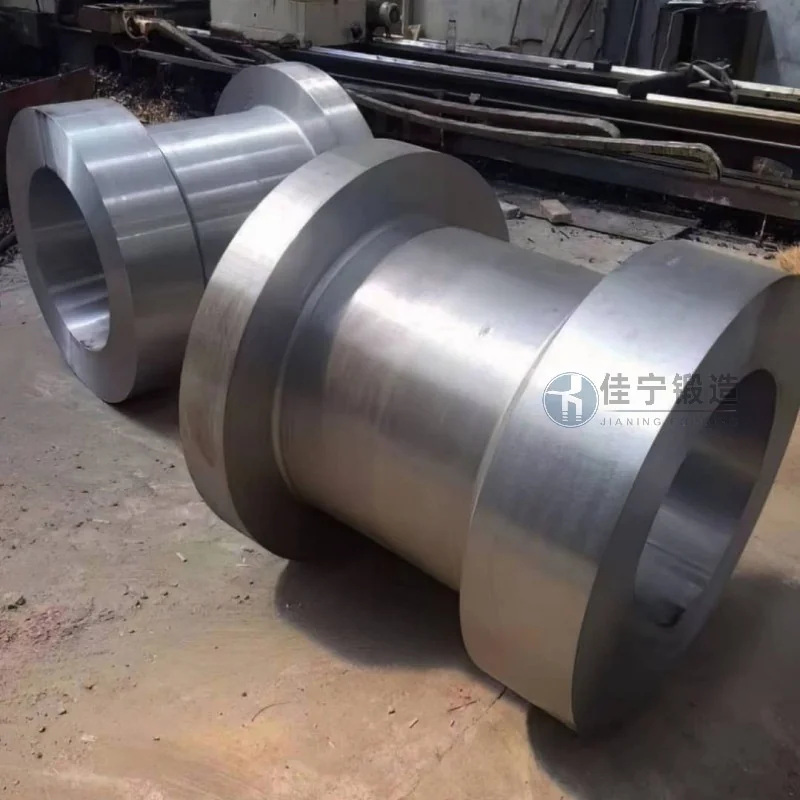
झोंगशान, गुआंग्डोंग में एक धातुकर्म भागों के कारखाने ने उत्पादन आवश्यकताओं के लिए सिलेंडर फोर्जिंग के एक बैच का आदेश दिया। इन भागों का उपयोग धातुकर्म उपकरणों के प्रमुख भागों में किया जाता है और इसके लिए उच्च सामग्री शक्ति, आंतरिक संरचनात्मक एकरूपता और आयामी सटीकता की आवश्यकता होती है। मूल आपूर्तिकर्ता की अस्थिर प्रक्रियाओं के कारण, उत्पाद अक्सर आंतरिक दरारें और ढीली संरचनाएं विकसित करते हैं, जिससे बार-बार उपकरण विफल हो जाते हैं और उत्पादन क्षमता प्रभावित होती है।
1. अस्थिर आंतरिक गुणवत्ता: कई दोष का पता लगाने वाले परीक्षणों से फोर्जिंग में माइक्रोक्रैक और गैर-धातु समावेशन का पता चला है, जो धातुकर्म उपकरणों की दीर्घकालिक उच्च तापमान और उच्च दबाव आवश्यकताओं को पूरा नहीं कर सकते हैं।
2. अपर्याप्त आयामी सटीकता: बोल्डर फोर्जिंग के आंतरिक और बाहरी व्यास के बीच सहनशीलता सीमा बहुत बड़ी है, जिससे बाद के मशीनिंग भत्ते को नियंत्रित करना मुश्किल हो जाता है, जिसके परिणामस्वरूप सामग्री की बर्बादी और विस्तारित मशीनिंग चक्र होते हैं।
3. लंबे समय तक वितरण चक्र: मूल आपूर्तिकर्ता की प्रक्रिया जटिल है, सामग्री तैयार करने से लेकर तैयार उत्पाद वितरण तक लंबा समय लगता है, जिससे ग्राहक के तत्काल ऑर्डर शेड्यूल से मेल खाना मुश्किल हो जाता है।
4. उच्च तकनीकी संचार लागत: आपूर्तिकर्ताओं को धातुकर्म उद्योग में विशेष मानकों की सीमित समझ होती है, और परीक्षण उत्पादन चरण के दौरान बार-बार समायोजन से ग्राहकों का समय और श्रम लागत बढ़ जाती है।
इन समस्याओं के समाधान के लिए, कैरियन फोर्जिंग निम्नलिखित अनुकूलित समाधान प्रदान करता है:
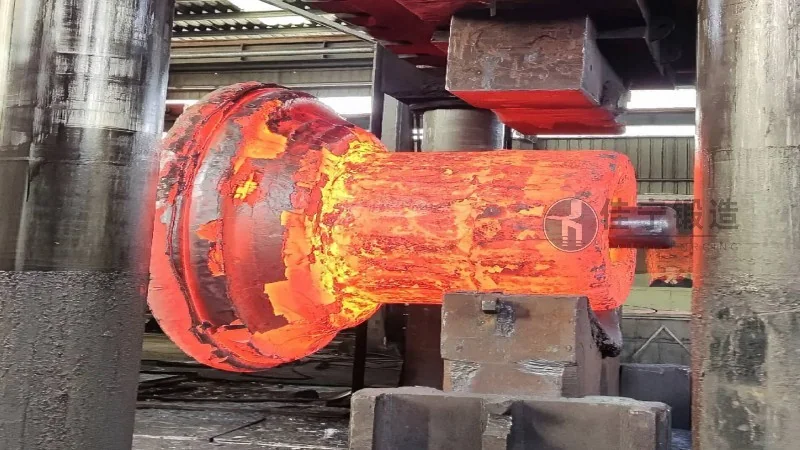
1. अनुकूलित फोर्जिंग प्रक्रिया: बहु-दिशात्मक फोर्जिंग और तापमान-नियंत्रित फोर्जिंग तकनीक का उपयोग करना, मध्यवर्ती एनीलिंग प्रक्रियाओं के साथ मिलकर, आंतरिक तनाव को प्रभावी ढंग से समाप्त करता है, माइक्रोस्ट्रक्चर एकरूपता में सुधार करता है, और 98% से अधिक की दोष का पता लगाने की दर प्राप्त करता है।
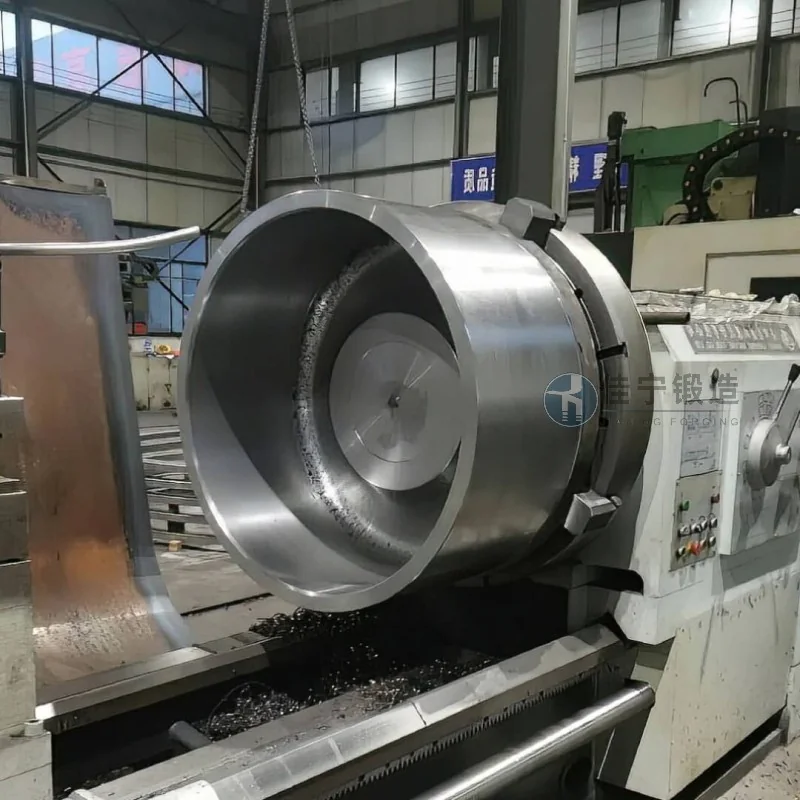
2. ठीक मोल्ड और सीएनसी मशीनिंग: विशेष टूलींग फिक्स्चर डिज़ाइन करें और खुरदरी और महीन मशीनिंग के लिए सीएनसी खराद के साथ समन्वय करें, जिससे भत्ते की बर्बादी को कम करने के लिए सिलेंडर फोर्जिंग की आयामी सहनशीलता ±0.5 मिमी के भीतर रखी जा सके।
3. लचीला शेड्यूलिंग तंत्र: एक त्वरित प्रतिक्रिया उत्पादन शेड्यूलिंग प्रणाली स्थापित करें, मानक वितरण चक्र को 25 दिनों से कम तक छोटा करें, और तत्काल आदेशों के लिए त्वरित सेवाएं प्रदान करें।
4. पूर्ण-प्रक्रिया तकनीकी एकीकरण: वरिष्ठ इंजीनियर ग्राहक के तकनीकी विभाग के साथ सीधे संवाद करते हैं, ड्राइंग आवश्यकताओं को पहले से पचा लेते हैं, व्यक्तिगत फोर्जिंग योजना विकसित करते हैं, और परीक्षण और त्रुटि को कम करते हैं।
अंततः, धातुकर्म भागों के कारखाने ने केयरिंग द्वारा बनाए गए बैरल फोर्जिंग को अपनाया। बाद के उपयोग के दौरान कोई आंतरिक दोष नहीं पाया गया, उपकरण सुचारू रूप से चला, और मशीनिंग दक्षता में लगभग 20% सुधार हुआ, जिससे उच्च ग्राहक पहचान अर्जित हुई।

