શાન્ક્સી જિઆનિંગ ફોર્જિંગ કાર્બન સ્ટીલ, સ્ટેનલેસ સ્ટીલ અને એલોય સ્ટીલથી બનેલા મોટા-વ્યાસના પ્રેશર વેસલ શેલ ફોર્જિંગ્સ પર પ્રક્રિયા કરી શકે છે. સ્ટેશનમાં સિલિન્ડર ફોર્જિંગના વાસ્તવિક-વિશ્વના કેસોની સંપત્તિ છે, જે મોટા કદના સિલિન્ડરોની બનાવટી ક્ષમતાઓ અને તૈયાર ઉત્પાદનોના કાટ-પ્રતિરોધક પરિણામોને સંપૂર્ણપણે દર્શાવે છે.
બાંધકામ મશીનરીના ક્ષેત્રમાં, સિલિન્ડર ફોર્જિંગ્સનું પ્રદર્શન, કી લોડ-બેરિંગ ઘટકો તરીકે, સાધનોની એકંદર સ્થિરતા અને સેવા જીવનને સીધી અસર કરે છે. ચોક્કસ બાંધકામ મશીનરી ફેક્ટરી (હવેથી "ક્લાયન્ટ" તરીકે ઓળખાય છે) લાંબા સમયથી મોટા ઉત્પાદન દરમિયાન સમસ્યાઓનો સામનો કરી રહી છે જેમ કે બેરલ ફોર્જિંગ્સમાં મોટા પરિમાણીય વિચલનો, અપૂરતી આંતરિક માઇક્રોસ્ટ્રક્ચરલ ઘનતા, અને અનુગામી મશીનિંગ ભથ્થાને નિયંત્રિત કરવામાં મુશ્કેલીઓ, પરિણામે ઓછી એસેમ્બલી કાર્યક્ષમતા અને ફિનિશ્ડ પ્રોડક્ટ ઉપજમાં વધઘટ થાય છે. ઉત્પાદનની સુસંગતતા અને વિશ્વસનીયતા સુધારવા માટે બનાવટી ઉકેલની તાત્કાલિક જરૂર છે.
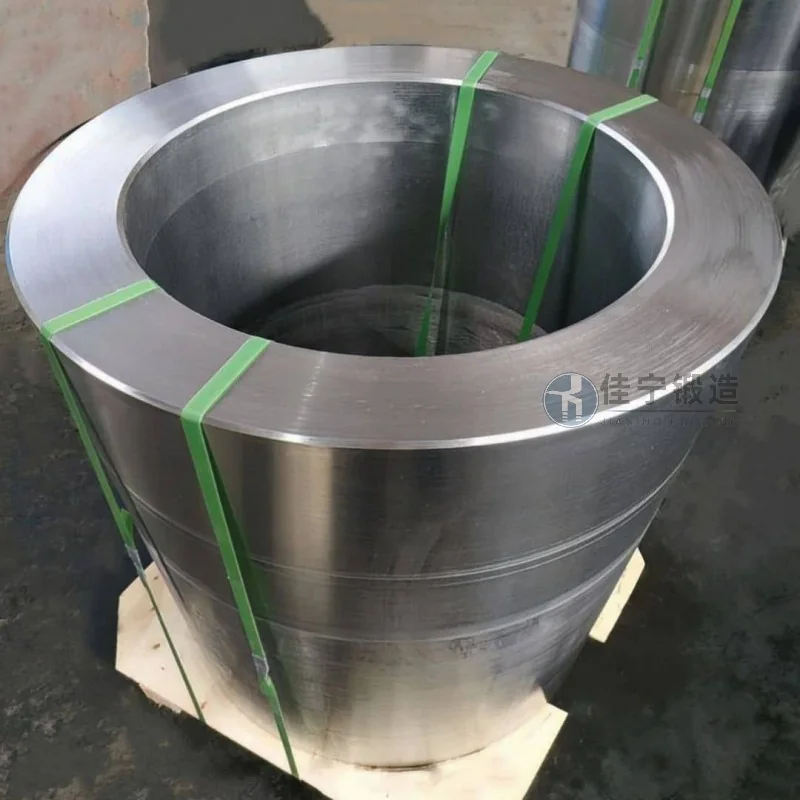
ગ્રાહકની મૂળ બેરલ ફોર્જિંગ ઉત્પાદન પ્રક્રિયામાં ઘણી ખામીઓ હતી: એક તરફ, ફોર્જિંગ તાપમાન અને વિકૃતિ નિયંત્રણમાં અપૂરતી ચોકસાઈને કારણે અસમાન અનાજનું કદ અને ગરમી સારવાર પછી કઠિનતા વિતરણમાં નોંધપાત્ર તફાવત થયો; બીજી બાજુ, રફ મોલ્ડ ડિઝાઇન અને વેર મેનેજમેન્ટ ફોર્જિંગ્સની અતિશય ગોળાકાર અને સીધીપણા તરફ દોરી જાય છે, જેને એક બાજુ 5 મીમીથી વધુ મશીનિંગ ભથ્થું જરૂરી છે, જે માત્ર સામગ્રી ખર્ચમાં વધારો કરે છે, પરંતુ મશીનિંગ ચક્રને પણ વિસ્તૃત કરે છે. વધુમાં, પરંપરાગત નિરીક્ષણ પદ્ધતિઓ આંતરિક ખામીઓને ઝડપથી સ્ક્રીન કરવી મુશ્કેલ છે, અને કેટલાક ફોર્જિંગ્સ એસેમ્બલી પછી પ્રારંભિક થાક ક્રેકિંગ દર્શાવે છે, જે ગ્રાહકોના સાધનોની પ્રતિષ્ઠાને અસર કરે છે.
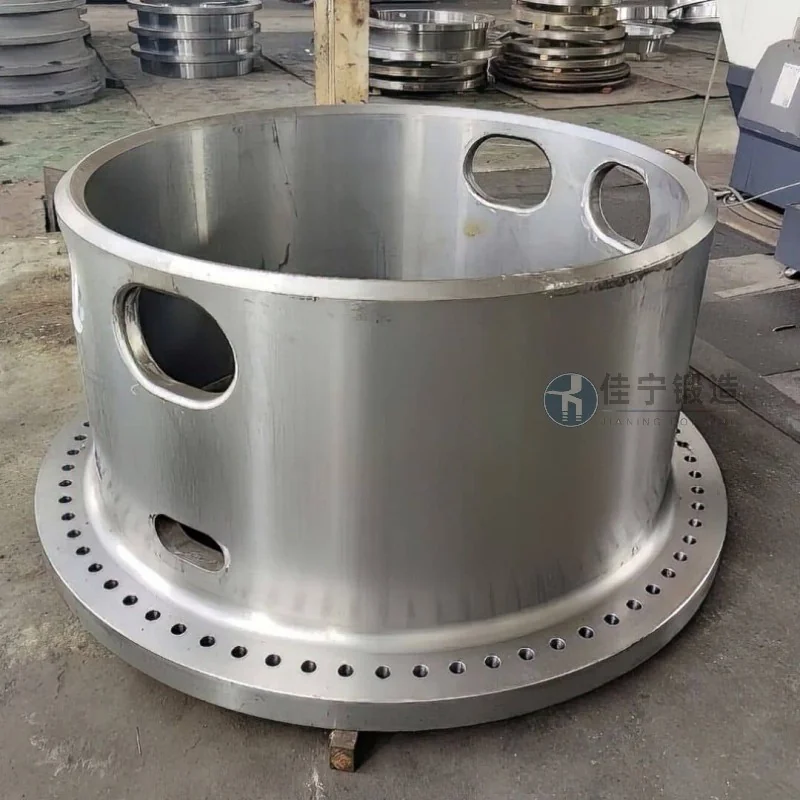
આ પીડા બિંદુઓને સંબોધવા માટે, જિઆનિંગ ફોર્જિંગે ગ્રાહકો માટે પૂર્ણ-પ્રક્રિયા નળાકાર ફોર્જિંગ સોલ્યુશન્સને કસ્ટમાઇઝ કર્યા છે. મલ્ટિ-ડાયરેક્શનલ ફોર્જિંગ તકનીક અપનાવીને, બિલેટ હીટિંગ કર્વ અને વિકૃતિ માર્ગને ઓપ્ટિમાઇઝ કરવામાં આવે છે, જે મેટલ ફ્લો લાઇનને સિલિન્ડરના પરિઘ સાથે સતત વિતરિત કરવાની મંજૂરી આપે છે, જેનાથી ફોર્જિંગના આઇસોટ્રોપિક ગુણધર્મોમાં સુધારો થાય છે. ઉચ્ચ-ચોકસાઇ સંયુક્ત મૃત્યુ પામે છે અને ઑનલાઇન પરિમાણીય મોનિટરિંગ સિસ્ટમ સાથે સંયુક્ત, સિલિન્ડર ફોર્જિંગ્સની ગોળાકાર સહિષ્ણુતા 0.3 મીમીની અંદર નિયંત્રિત થાય છે, જેમાં સિંગલ-સાઇડ મશીનિંગ ભથ્થું 2 મીમી સુધી સંકુચિત થાય છે, જેનાથી અનુગામી પ્રોસેસિંગ ખર્ચમાં ઘટાડો થાય છે. તે જ સમયે, અલ્ટ્રાસોનિક ખામી શોધ અને કઠિનતા સૉર્ટિંગ લિંકેજ પ્રક્રિયાઓ રજૂ કરવામાં આવી છે, જે દરેક ફેક્ટરી ફોર્જિંગને તિરાડો અને છિદ્રાળુતા જેવી આંતરિક ખામીઓથી મુક્ત કરવામાં મદદ કરે છે, જેમાં ±5 એચબીની અંદર કઠોરતાની વધઘટ નિયંત્રિત થાય છે. સામૂહિક ડિલિવરી પછી, ગ્રાહકોએ અહેવાલ આપ્યો છે કે ઉત્પાદનો માટે પ્રથમ-પાસ પાસ દર વધીને 98% થઈ ગયો છે, એસેમ્બલી કાર્યક્ષમતામાં લગભગ 20% નો સુધારો થયો છે, અને સાધનોએ તેના મુશ્કેલી-મુક્ત ઓપરેશન ચક્રને વિસ્તૃત કર્યું છે.

