La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
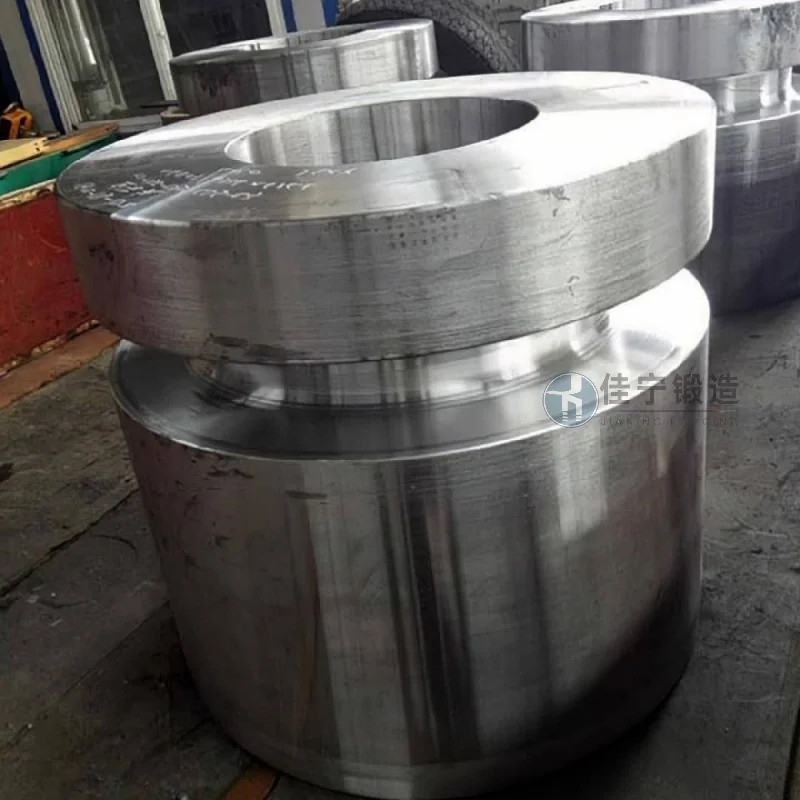
Une usine de machines chimiques à Chifeng, en Mongolie intérieure, a fixé des exigences strictes en matière de densité de microstructure interne, de stabilité mécanique et de précision dimensionnelle dans l’approvisionnement des coquilles à cuve sous pression. Ce lot de forges de cylindres est utilisé comme composant porteur de pression du cœur des unités de réaction chimique, nécessitant un fonctionnement à long terme dans des environnements à haute température, haute pression et à milieux corrosifs. Tout défaut mineur peut entraîner des risques pour la sécurité.
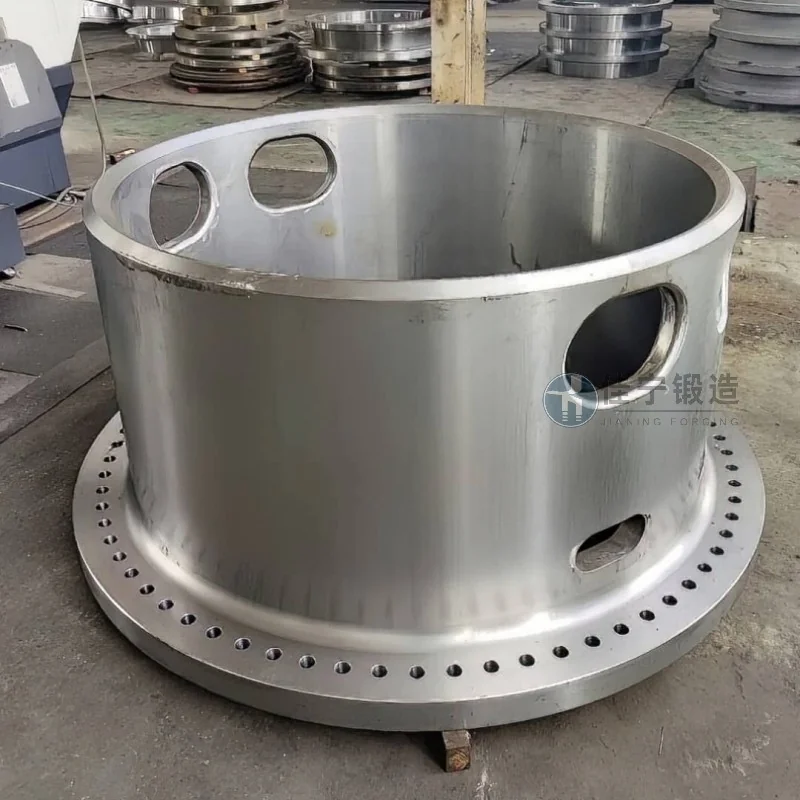
Lors du processus initial d’essai de production, les clients ont rencontré les problèmes suivants : les procédés de forgeage conventionnels peinaient à éliminer la lâcherie centrale et la séparation des lingots d’acier, ce qui entraînait un faible taux de passage pour la détection de défauts ultrasoniques pour les forges ; Un mauvais contrôle des paramètres du processus de traitement thermique après le forgé entraîne une répartition inégale de la dureté dans le corps du cylindre et une déformation importante qui s’ensuit ; Parallèlement, les délais de livraison sont serrés, nécessitant un contrôle strict des cycles de production.
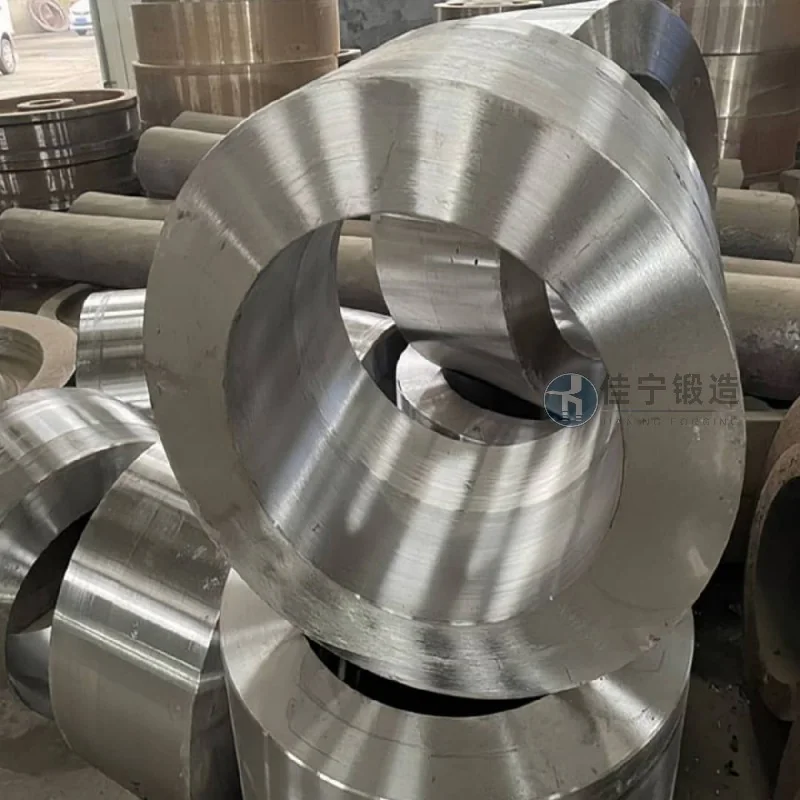
Pour résoudre ces points de douleur, Jianing Forging a mené des efforts particuliers dans trois domaines : le contrôle des matières premières, l’optimisation des procédés de forge et l’ajustement des paramètres de traitement thermique. Des lingots en acier allié de haute qualité, traités par un traitement de dégazage sous vide, combinés à une technologie de forge multidirectionnelle, cassent efficacement la structure coulée et affinent les grains. En utilisant des simulations informatiques pour aider à concevoir les rapports de forgeage, la distribution des forges est bien adaptée au champ de contrainte. L’étape de traitement thermique utilise des procédés segmentés de normalisation et de trempe contrôlés par la température, aidant à maintenir la dureté globale du cylindre dans la plage HB requise par le client de 200 à 250, avec une différence de dureté de la section transversale inférieure à 20HB. Les forges de tubes livrées par la finale ont atteint un taux de réussite de détection de défauts de 1, avec des propriétés mécaniques largement supérieures aux standards des clients, économisant environ 15 % du cycle de traitement et d’assemblage ultérieur pour les usines de machines chimiques, et gagnant une grande reconnaissance auprès des clients.

