La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
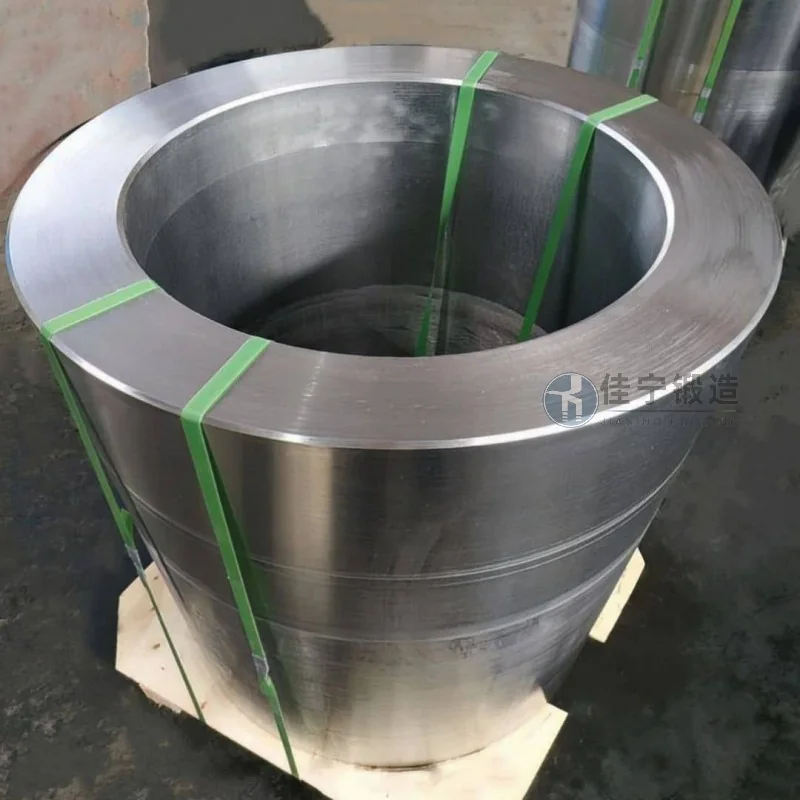
Une usine d’équipements métallurgiques à Pingliang, dans le Gansu, en raison de besoins de production, nous a mandatés pour traiter un lot de forges cylindriques de haute qualité. Ce lot de forges sera utilisé dans des parties clés des équipements de cœur, avec des normes strictes en matière de performance des matériaux, de précision dimensionnelle et de qualité interne. En fonction des paramètres techniques fournis par le client, nous réalisons l’ensemble du processus, de la conception du procédé à la livraison du produit fini.
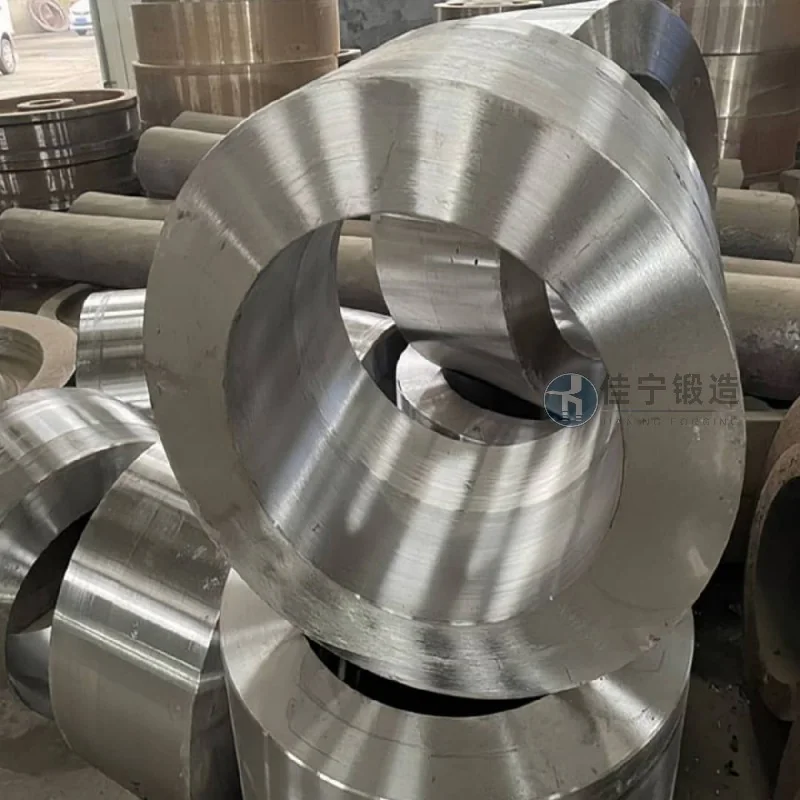
Lors du processus d’essai initial de production, l’usine d’équipements métallurgiques rencontra plusieurs problèmes : premièrement, l’épaisseur de paroi des forges de barils était relativement importante, rendant les méthodes de forgeage conventionnelles difficiles à obtenir une uniformité interne des tissus, ce qui conduisait facilement à la séparation ou au desserrement des défauts ; Deuxièmement, le client exige que des tolérances dimensionnelles soient maintenues à 0,5 mm et doit réussir une inspection de détection de défauts ultrasoniques (UT), ce que le fournisseur d’origine ne peut pas atteindre de manière constante ; Troisièmement, le cycle de livraison est serré et le client craint que le processus traditionnel prenne trop de temps et puisse nuire à l’avancement de l’installation de l’équipement.
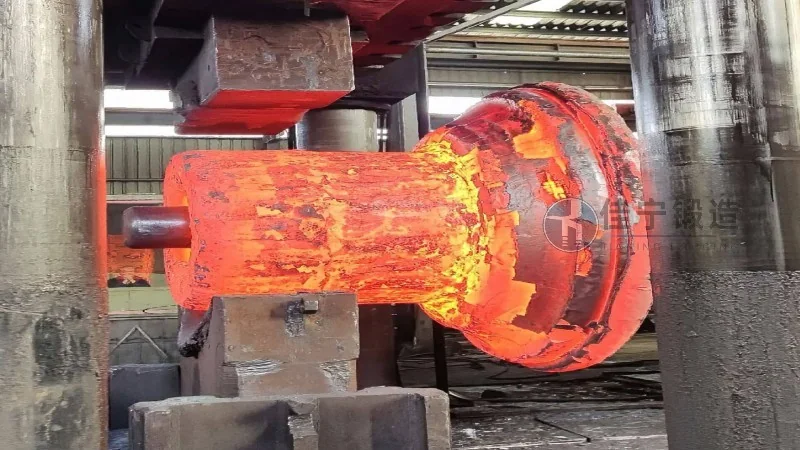
Pour résoudre ces points de douleur, nous proposons les solutions suivantes : premièrement, en combinant la forge multidirectionnelle et la forge à température contrôlée, combinées à une distribution optimale de la déformation, l’irrégularité interne des tissus est effectivement éliminée, et le produit fini a passé les tests UT dès la première tentative ; Deuxièmement, en utilisant des anneaux de meulage CNC et des équipements de traitement de précision, les tolérances de rondeur et de rectitude du cylindre étaient contrôlées de manière stable à 0,3 mm, dépassant les exigences du client ; enfin, en réalisant des simulations de procédé à l’avance et en coordonnant les plannings de production, le cycle de livraison a été compressé à deux tiers du plan initial, aidant le client à se connecter en douceur aux nœuds d’installation. Ce lot de pièces forgées à cylindres a été mis en service et fonctionne bien, et le client a passé des commandes de coopération supplémentaires par la suite.

