La forge Shanxi Jianing comprend des boîtiers d’ingénierie réels de tôles tubulaires, de brides et de diverses pièces à disque rond. Les produits finis des forges en acier au carbone et en acier inoxydable sont clairement photographiés, reflétant directement la précision du traitement des forges et l’efficacité de la compatibilité des pipelines.
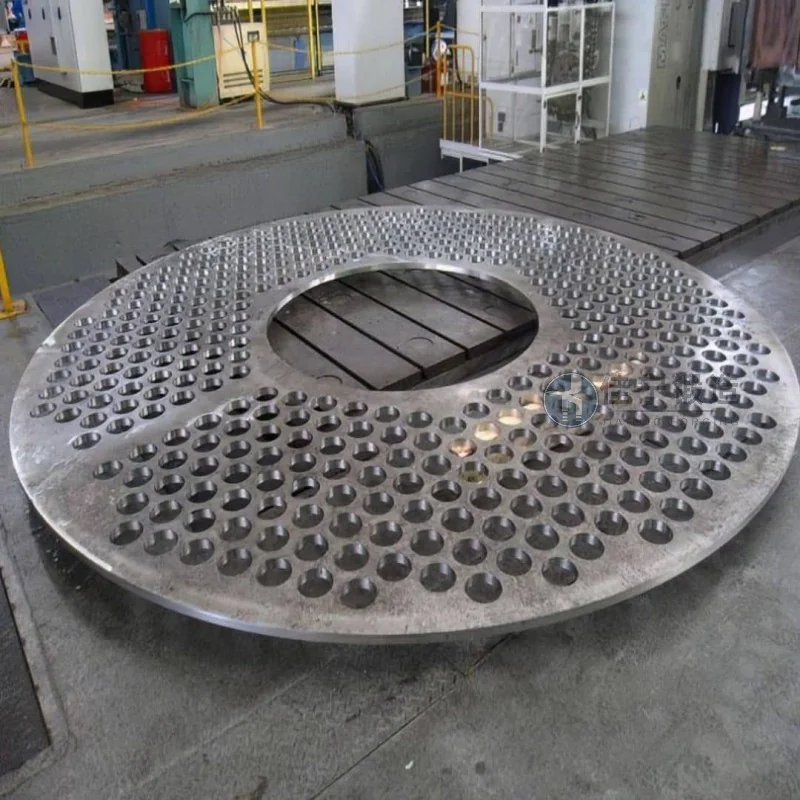
Une usine de machines navales à Laiwu, dans le Shandong, fait face depuis longtemps à des problèmes tels que de larges marges de traitement, une faible utilisation des matériaux et des fluctuations de performance des produits finis lors de la fabrication de disques forgés pour navires. Jianing Forging a fourni des solutions spécialisées pour ce lot de forges à disque, de la sélection des matières premières à la conception des procédés de forgeage, les aidant à obtenir une production de masse stable.
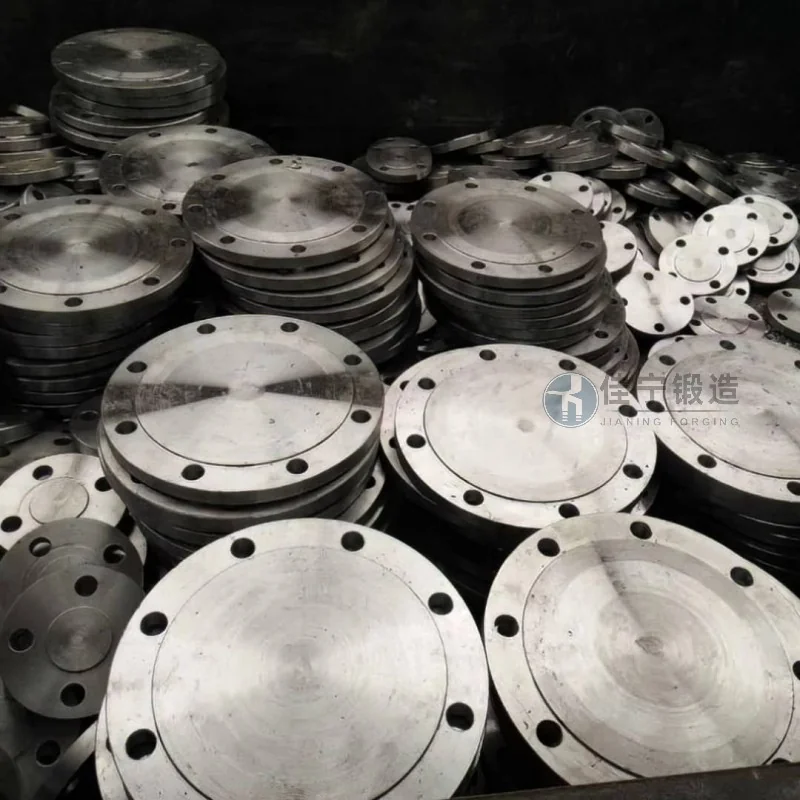
L’usine de machines navales utilisait auparavant des forges à disque avec les difficultés suivantes : premièrement, une densité microstructurale interne insuffisante des forges entraînait des fissures localisées lors des usinages ultérieurs ; Deuxièmement, une mauvaise cohérence dimensionnelle, nécessitant des réparations importantes par lot et des délais de livraison prolongés ; Troisièmement, le coût des matériaux reste élevé, notamment pour les aciers alliés relativement résistants dont les taux de pertes dépassent les attentes. Ces points de douleur affectent directement l’efficacité de l’assemblage et la durée de vie des composants marins clés.
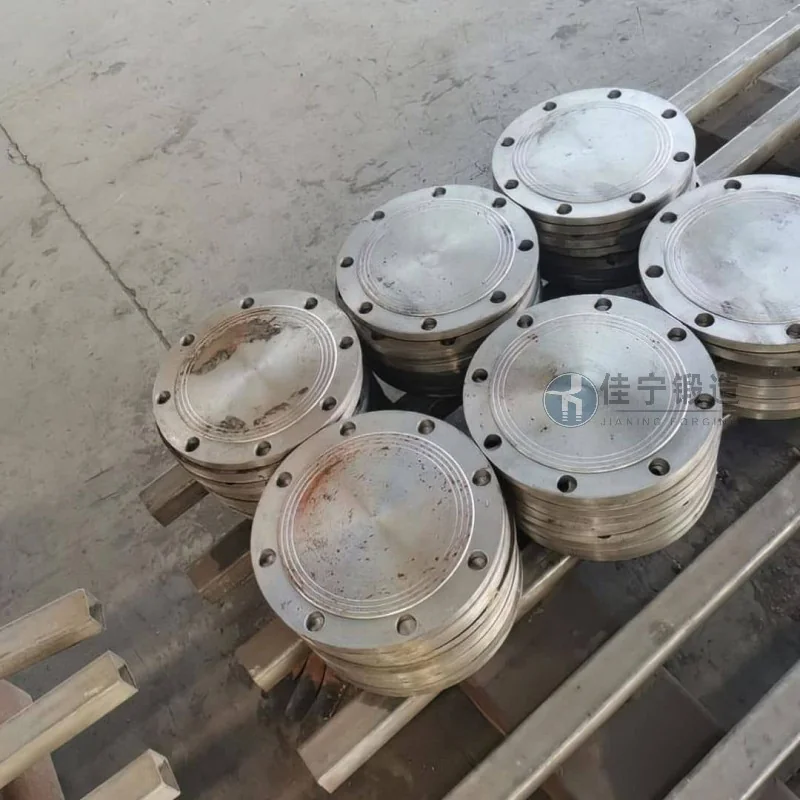
Jianing Forging a repensé le processus de forge en fonction des plans et accords techniques fournis par le client. À l’étape des matériaux, l’utilisation de billettes de forge en acier allié de haute qualité prétraitées aide à stabiliser la composition chimique et les propriétés mécaniques ; À l’étape de formage, la technologie de forge multidirectionnelle des matrices est utilisée pour réduire le risque de flux métallique discontinu, garantissant que la structure des fibres des disques forgés est répartie uniformément selon la direction de la force ; Lors de la phase de traitement thermique, une courbe de contrôle de refroidissement dédiée est développée pour éliminer les contraintes résiduelles. Le produit final livré a été testé par un tiers, et ses propriétés mécaniques répondaient à toutes les exigences du client, avec environ 15 % de marge d’usinage par pièce en moins par rapport au procédé initial, améliorant ainsi l’utilisation des matériaux.
Après la mise en œuvre de cette solution, les clients ont rapporté que le taux de réussite du produit était passé de 85 % à plus de 97 %, et que le cycle de production par lot avait été raccourci d’environ 20 %. Les forges à disque ont bien fonctionné lors de l’assemblage ultérieur, sans retravail dû à des défauts de billette, soutenant ainsi la livraison à temps du projet de machines navales du client.

