La forge Shanxi Jianing comprend des boîtiers d’ingénierie réels de tôles tubulaires, de brides et de diverses pièces à disque rond. Les produits finis des forges en acier au carbone et en acier inoxydable sont clairement photographiés, reflétant directement la précision du traitement des forges et l’efficacité de la compatibilité des pipelines.
Dans le domaine des machines de construction, les forges à disque, en tant que composants structurels clés, possèdent une qualité qui affecte directement la stabilité opérationnelle globale et la durée de vie de la machine dans son ensemble. Une usine de machines de construction à Longnan, dans le Gansu, faisait face depuis longtemps à des problèmes tels qu’une précision dimensionnelle insuffisante du produit, un gaspillage important de matériaux et une faible efficacité de production lors de l’approvisionnement des bobines forgées, ce qui limitait l’assemblage fluide de l’ensemble de la machine et le contrôle des coûts. Pour résoudre ces points de douleur, Jianing Forging a optimisé systématiquement tout, de la sélection des matières premières et la conception des moules aux procédés de formage, offrant au client une solution fiable de forge de disques.
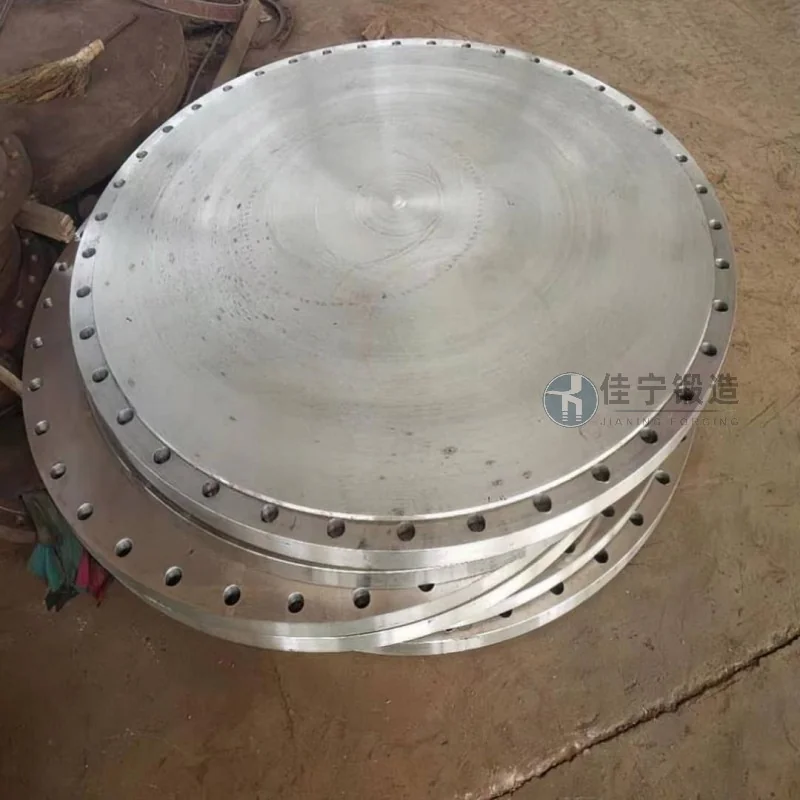
Une usine de machines de construction à Longnan, dans le Gansu, produit principalement des chargeurs, des bulldozers et d’autres équipements, dont les mécanismes de direction principaux et les composants de connexion nécessitent tous des disques forgés. L’usine utilisait à l’origine le procédé traditionnel de forge à matrice ouverte, ce qui entraînait de grandes marges d’usinage et des taux d’utilisation des matériaux inférieurs à 60 %, avec des fluctuations dimensionnelles significatives entre les lots, entraînant des réparations répétées lors de l’assemblage et perturbant sérieusement les cycles de production. Après l’intervention de Jianing Forging, ils ont utilisé la technologie de forge fine pour augmenter l’utilisation des matériaux à plus de 82 %, tout en contribuant à assurer la cohérence dimensionnelle du produit.
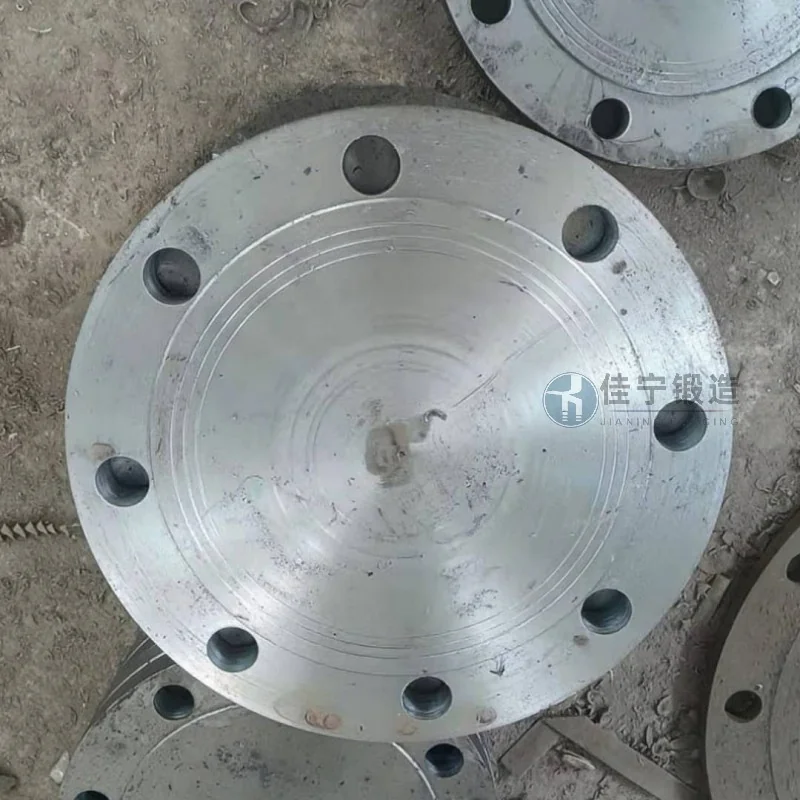
Les principaux points de douleur rencontrés par ce client incluent : 1. Des déviations de coaxialité du cylindre extérieur et du trou intérieur de la forge dépassant 0,5 mm, entraînant un taux de ferraille élevé lors des procédés de tournage ultérieurs ; 2. Utilisation de seulement 45 aciers comme matériau unique, avec des réserves de résistance insuffisantes dans certaines conditions de travail, rendant plus probable une rupture précoce par fatigue ; 3. Des procédés instables après le traitement thermique du forgé, entraînant une répartition inégale de la dureté et une usure accélérée de l’outil lors du traitement ultérieur ; 4. Le cycle de livraison du fournisseur initial durait jusqu’à 45 jours, ce qui rendait difficile la satisfaction des besoins flexibles de planification de production de l’usine pour les « petits lots et variétés multiples ».
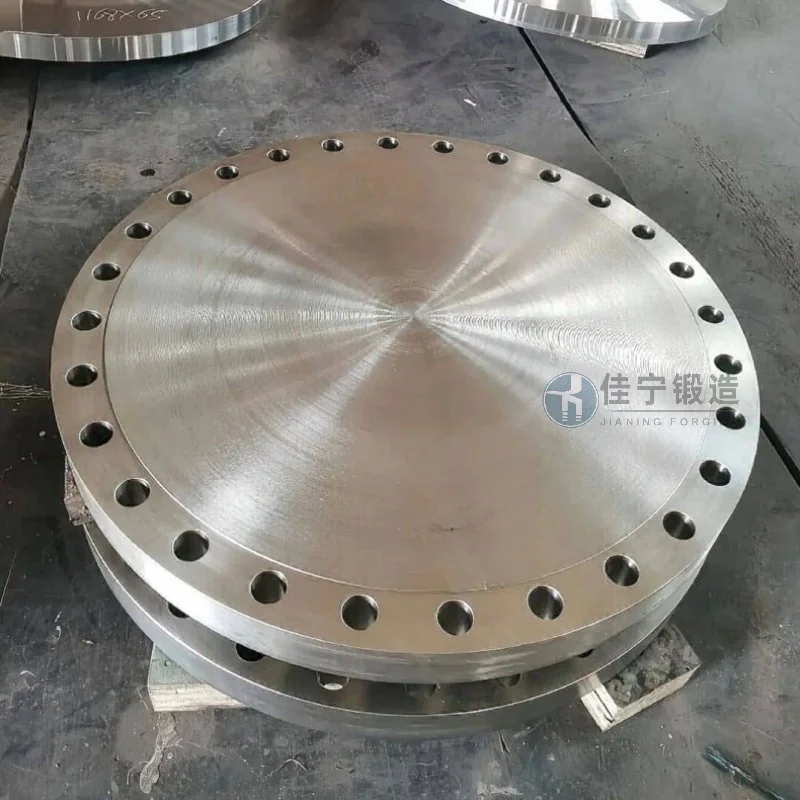
Pour résoudre ces points de douleur, Jianing Forging propose les solutions suivantes : premièrement, en adoptant des dispositifs multidirectionnels combinés à un système de contrôle de température de four CNC pour chauffer, la coaxialité des forges à disque est contrôlée à 0,2 mm, réduisant ainsi la marge d’usinage ; deuxièmement, en fonction des différentes conditions de travail, nous recommandons des grades adaptées à l’acier allié (comme 40Cr, 35CrMo) et optimisons le processus de normalisation + revenu après forge pour aider à obtenir une uniformité de dureté HRC 22~28 ; Troisièmement, établir un système de production à court procédé, Compresser le cycle de livraison pour un seul lot à moins de 20 jours afin de répondre aux exigences flexibles de planification de la production des clients ; De plus, la simulation informatique optimise les formes vierges, stabilisant l’utilisation des matières premières à 80 %~85 %, réduisant ainsi les coûts de fabrication globaux pour les clients.

